আধুনিক নির্ভুল যান্ত্রিক উত্পাদন ক্ষেত্রে, ক পাওয়ার প্রেস উচ্চ-নির্ভুলতা সমাবেশ, গঠন, এবং উপাদানগুলির ক্রমাঙ্কনের জন্য মূল শক্তি উৎস। এটি মূল ইঞ্জিন ক্র্যাঙ্কশ্যাফ্টগুলির সমাবেশের জন্য হোক বা বড় যান্ত্রিক কাঠামোর নির্ভুল চাপের জন্য হোক, উপযুক্ত ধরণের প্রেস নির্বাচন করা সরাসরি ওয়ার্কপিসের সমাবেশের গুণমান এবং পরিষেবা জীবন নির্ধারণ করে।
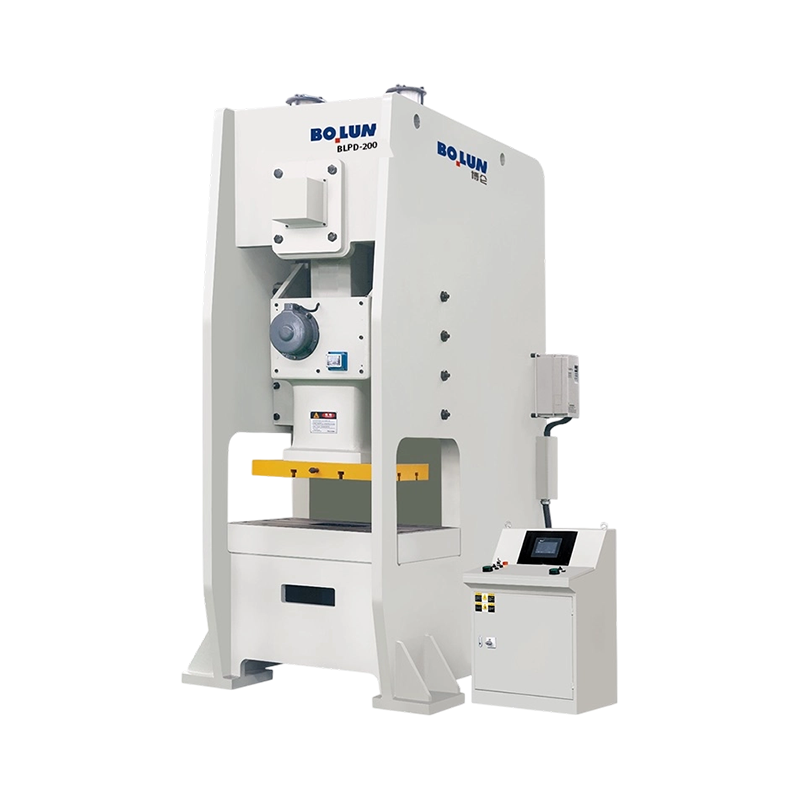
একটি পাওয়ার প্রেস হল এমন একটি যন্ত্র যা শক্তি স্থানান্তরের (যান্ত্রিক বা হাইড্রোলিক) মাধ্যমে বস্তুগত বিকৃতি বা কম্পোনেন্ট প্রেস-ফিটিং সম্পন্ন করার জন্য প্রচুর শক্তি উৎপন্ন করে। ক্র্যাঙ্কশ্যাফ্ট প্রক্রিয়াকরণে, এটি নিছক একটি সাধারণ "পুশিং টুল" নয়, বরং একটি নির্ভুল সিস্টেম যার জন্য স্ট্রোক, গতি এবং চাপের উপর কঠোর নিয়ন্ত্রণ প্রয়োজন। অভ্যন্তরীণ স্ট্রেস ঘনত্ব বা সঙ্গমের পৃষ্ঠের ক্ষতি না করেই সঙ্গমের অংশগুলি পরিকল্পিত হস্তক্ষেপের উপযোগী হয় তা নিশ্চিত করাই এর মূল অপারেশনাল উদ্দেশ্য।
বিভিন্ন সরঞ্জামের জন্য প্রযোজ্য পরিস্থিতিগুলি আরও ভালভাবে বোঝার জন্য, আমরা নিম্নলিখিত কর্মক্ষমতা তুলনার মাধ্যমে সেগুলি বিশ্লেষণ করতে পারি:
| কর্মক্ষমতা বৈশিষ্ট্য | ক্র্যাঙ্ক প্রেস (ক্র্যাঙ্ক/ডাবল ক্র্যাঙ্ক প্রেস) | হাইড্রোলিক প্রেস |
| শক্তির উৎস | ফ্লাইহুইল শক্তি সঞ্চয়স্থান, যান্ত্রিক সংযোগ | হাইড্রোলিক সিলিন্ডার, তরল শক্তি |
| স্ট্রোক বৈশিষ্ট্য | নীচের মৃত কেন্দ্রে সর্বাধিক চাপ, গতি নীচের কাছাকাছি তীব্রভাবে কমে যায় | পুরো স্ট্রোক জুড়ে অবিরাম চাপ |
| নিয়ন্ত্রণ যথার্থতা | স্থির স্ট্রোক, মধ্য-প্রক্রিয়া বন্ধ করা কঠিন | সুনির্দিষ্ট চাপ পর্যবেক্ষণ এবং স্ট্রোক সাসপেনশন |
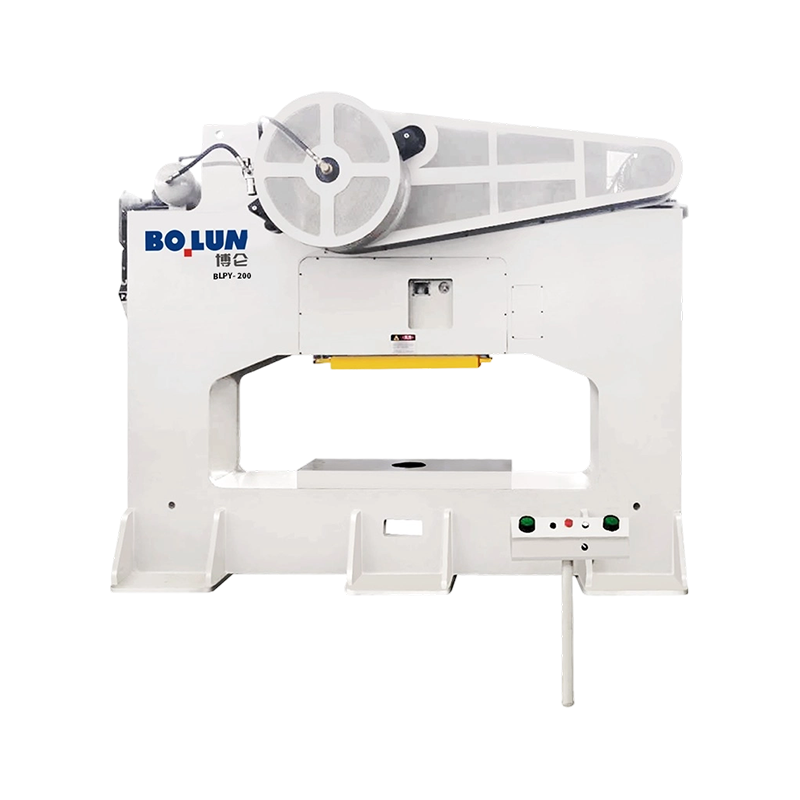
| প্রাথমিক আবেদন | উচ্চ-ভলিউম মেটাল স্ট্যাম্পিং, ফোরজিং | যথার্থ প্রেস-ফিটিং, খাদ সোজা করা, জটিল সমাবেশ |
| অপারেশনাল নমনীয়তা | কম (প্রমিত পুনরাবৃত্তিমূলক কাজের জন্য উপযুক্ত) | উচ্চ (বিভিন্ন কাস্টম প্রেস-ফিটিং কাজের জন্য উপযুক্ত) |
ক্র্যাঙ্কশ্যাফ্ট প্রেস মেশিন: এই সরঞ্জামগুলি ক্র্যাঙ্কশ্যাফ্ট উত্পাদন লাইনের জন্য কাস্টম-ডিজাইন করা হয়েছে এবং সাধারণত বিভিন্ন ক্র্যাঙ্কশ্যাফ্ট জার্নালগুলির কেন্দ্রের লাইনগুলি পুরোপুরি সারিবদ্ধ, প্রেস-ফিট প্রক্রিয়ার সময় কাত হওয়া রোধ করে তা নিশ্চিত করার জন্য বিশেষায়িত পজিশনিং টুলিং দিয়ে সজ্জিত।
শ্যাফ্ট স্ট্রেটেনিং প্রেস: ক্র্যাঙ্কশ্যাফ্টগুলি প্রায়শই ব্যবহার বা প্রক্রিয়াকরণের পরে ছোট বাঁকানো বিচ্যুতি প্রদর্শন করে। এই জাতীয় প্রেসগুলি উচ্চ-সংবেদনশীলতা পরিমাপ ব্যবস্থা (সাধারণত V-ব্লক এবং ডায়াল সূচকগুলির সাথে ব্যবহৃত হয়) দিয়ে সজ্জিত করা হয় যাতে একাধিক ছোট-স্কেল হাইড্রোলিক সংশোধন করা হয়, ক্র্যাঙ্কশ্যাফ্ট রান-আউটকে মাইক্রোন স্তরে সামঞ্জস্য করে।
একটি 2-স্ট্রোক ইঞ্জিন ক্র্যাঙ্কশ্যাফ্ট প্রেস-ফিট করার কাজের মুখোমুখি হওয়ার সময়, অনেক ব্যবহারকারী অবাক হন: একটি সাধারণ 20-টন প্রেস কি যথেষ্ট? উত্তরটি পরম নয় এবং নির্দিষ্ট অংশের শারীরিক পরামিতি এবং স্পষ্টতা প্রয়োজনীয়তার উপর নির্ভর করে।
20 টন চাপ উপযুক্ত কিনা তা নির্ধারণ করতে, হস্তক্ষেপ ফিট করার শারীরিক যুক্তির উপর ভিত্তি করে এটিকে অবশ্যই মূল্যায়ন করতে হবে। প্রয়োজনীয় প্রেস-ইন ফোর্স প্রধানত যোগাযোগের এলাকা, হস্তক্ষেপের পরিমাণ এবং উপকরণগুলির ঘর্ষণ সহগ দ্বারা প্রভাবিত হয়।
লোড গণনার ভিত্তি: ইঞ্জিনিয়ারিং অনুশীলনে, প্রেস-ইন বল অনুমান করার জন্য মোটামুটি সূত্র হল F = mu * pi * d * L * P_radial, যেখানে mu হল ঘর্ষণ সহগ, d হল শ্যাফটের ব্যাস, L হল মিলনের দৈর্ঘ্য এবং P_radial হল রেডিয়াল চাপ তৈরি করা। একটি 2-স্ট্রোক ক্র্যাঙ্কশ্যাফ্টের জন্য, যদি জার্নালের ব্যাস বড় হয় এবং হস্তক্ষেপটি উচ্চ হওয়ার জন্য ডিজাইন করা হয়, তবে প্রয়োজনীয় বল 20-টন সীমার কাছাকাছি বা অতিক্রম করতে পারে।
কাঠামোগত সীমাবদ্ধতা: 2-স্ট্রোক ক্র্যাঙ্কশ্যাফ্টগুলি সাধারণত বাম এবং ডান অর্ধ-শ্যাফ্ট এবং একটি কেন্দ্রীয় ক্র্যাঙ্ক পিন দ্বারা গঠিত। তাদের কাঠামোগত বৈশিষ্ট্য উচ্চ ক্র্যাঙ্ক আর্ম অনমনীয়তা, তবে সংযোগকারী গর্তের চারপাশে প্রাচীরের বেধ সীমিত। যদি ইকুইপমেন্ট টনেজ ভুলভাবে নির্বাচন করা হয়, তাহলে উপাদানের উৎপাদন শক্তির চেয়ে বেশি চাপ ক্র্যাঙ্ক আর্ম বা শ্যাফ্টের গর্তের প্রসারণে মাইক্রো-ফাটল সৃষ্টি করবে।
| ইঞ্জিনের ধরন | জার্নাল ব্যাস পরিসীমা | 20-টন প্রেস উপযুক্ততা | বিবেচনা করার মূল বিষয়গুলি |
| হালকা-শুল্ক (যেমন, বাগানের সরঞ্জাম) | 15 - 25 মিমি | খুব উপযুক্ত | যথেষ্ট চাপ রিজার্ভ, চাপ নিয়ন্ত্রণ প্রয়োজন |
| মাঝারি-শুল্ক (যেমন, মোটরসাইকেল/আউটবোর্ড) | 30 - 50 মিমি | শিল্প মান কনফিগারেশন | ডেডিকেটেড টুলিং প্রয়োজন, সমবায়ের উপর ফোকাস করুন |
| ভারী-শুল্ক (যেমন, বড় স্থানচ্যুতি/শিল্প) | > 50 মিমি | সীমিত, তাপ সমাবেশ সহায়তা সুপারিশ | ঠান্ডা চাপ সহজেই পৃষ্ঠের ক্ষতি করে, তাপমাত্রার পার্থক্য প্রয়োজন |
এমনকি যদি প্রেস টনেজ প্রয়োজনীয়তা পূরণ করে, চাপ পর্যবেক্ষণ 2-স্ট্রোক ক্র্যাঙ্কশ্যাফ্ট চাপার সময় সাধারণ টনেজ নির্বাচনের চেয়ে অনেক বেশি গুরুত্বপূর্ণ।
কার্ভ মনিটরিং: একটি আদর্শ প্রেস-ফিট প্রক্রিয়ায়, স্থানচ্যুতির সাথে বাড়তে থাকা চাপের বক্ররেখাটি মসৃণ এবং রৈখিক হওয়া উচিত। যদি প্রক্রিয়ার মাঝামাঝি সময়ে হঠাৎ চাপের উল্লেখযোগ্য বৃদ্ধি (পিক জিটার) ঘটে, তবে এটি প্রায়শই সঙ্গমের পৃষ্ঠে ধাতব শেভিং, অপর্যাপ্ত তৈলাক্তকরণ, বা অক্ষীয় মিসলাইনমেন্ট নির্দেশ করে।
প্রতিরোধমূলক ব্যবস্থা: হাইড্রোলিক প্রেসে একটি চাপ সেন্সর ইনস্টল করার জন্য এটি অত্যন্ত সুপারিশ করা হয়। 2-স্ট্রোক ক্র্যাঙ্কশ্যাফ্টের জন্য, যদি চাপটি শুরুতে দ্রুত সীমায় পৌঁছে যায়, তবে একজনকে অবিলম্বে থামতে হবে, কারণ এই পর্যায়ে জোর করলে সহজেই জার্নাল পৃষ্ঠে গলদ হতে পারে। একবার এই ধরনের ক্ষতি ঘটলে, সঙ্গমের পৃষ্ঠের বেঁধে রাখার শক্তি সম্পূর্ণরূপে ব্যর্থ হয়, যার ফলে পরবর্তী ব্যবহারের সময় শ্যাফ্ট স্লিপেজ বা অস্বাভাবিক শব্দ হয়।
ক্র্যাঙ্কশ্যাফ্টগুলির রক্ষণাবেক্ষণ এবং উত্পাদন প্রক্রিয়ায়, পুরানো যন্ত্রাংশগুলিকে বিচ্ছিন্ন করা এবং নতুনগুলির প্রেস-ফিটিং ঘন ঘন কাজ। দক্ষ, কম-ক্ষতি-সুইচিং অর্জনের জন্য, কেউ কেবল প্রেসের সাধারণ পুশ-পুল অ্যাকশনের উপর নির্ভর করতে পারে না; এটি একটি প্রমিত প্রক্রিয়া যুক্তি প্রয়োজন.
প্রেস-ফিটিং এবং বিচ্ছিন্ন করার মধ্যে দ্রুত স্যুইচিং অর্জন করা নির্ভর করে টুলিং সেটআপ এবং জলবাহী সিস্টেমের নমনীয় প্রতিক্রিয়া .
টুলিং ডিজাইনে পার্থক্য: Disassembly মোড একটি সমর্থনকারী বেস ডাই প্রয়োজন. এর ভূমিকা হল জার্নালের মধ্য দিয়ে যাওয়ার জন্য একটি কেন্দ্রীয় গর্ত রেখে ক্র্যাঙ্ক আর্মটিকে বেসের উপর শক্তভাবে বসতে দেওয়া। প্রেস-ফিট মোডের জন্য একটি পজিশনিং গাইড রাম প্রয়োজন। রাম অবশ্যই জার্নালের কেন্দ্রের সাথে সুনির্দিষ্টভাবে সারিবদ্ধ হতে হবে এবং প্রবেশের কোণটি একেবারে উল্লম্ব কিনা তা নিশ্চিত করার জন্য প্রেসিং প্রক্রিয়া চলাকালীন এটিতে সূক্ষ্ম-সামঞ্জস্য করার ক্ষমতা থাকা উচিত।
হাইড্রোলিক সিস্টেমের সীমাবদ্ধতা সমন্বয়: অতিরিক্ত শক্তির কারণে অংশগুলির ক্ষতি রোধ করতে, ত্রাণ ভালভ বা ইলেকট্রনিক সীমা সেট করতে হবে। বিচ্ছিন্ন করার সময়, যেহেতু প্রাথমিক বিচ্ছেদ শক্তি প্রায়শই বেশি হয়, সরঞ্জামগুলিকে রেটেড চাপে চালানোর অনুমতি দেওয়া যেতে পারে; প্রেস-ফিটিংয়ের সময়, ওভারলোড এড়ানোর জন্য একটি নিরাপত্তা উপরের সীমা প্রিসেট করা উচিত।
অনেক নতুনদের মনে হয় যে যত শক্ত, তত ভালো, কিন্তু ইঞ্জিনিয়ারিং দৃষ্টিকোণ থেকে, হস্তক্ষেপ ফিট একটি নির্দিষ্ট মধ্যে বজায় রাখা উচিত হস্তক্ষেপ ফিট সহনশীলতা .
| সঙ্গম পদ্ধতি | ঘর্ষণ সহগ | প্রেস-ইন ফোর্স বিহেভিয়ার | নির্ভরযোগ্যতা |
| অত্যধিক হস্তক্ষেপ | 0.12 - 0.15 | প্রেশার গেজ হিংস্রভাবে ওঠানামা করে | সহজেই ক্ষতিকর পৃষ্ঠতল, অভ্যন্তরীণ চাপ ক্লান্তি |
| যুক্তিসঙ্গত হস্তক্ষেপ | 0.08 - 0.10 | চাপ মসৃণভাবে বেড়ে যায়, স্থিতিশীল ট্র্যাক | স্থিতিশীল টর্ক ট্রান্সমিশন, কোন ধাতব ক্ষতি নেই |
| তাপমাত্রা সহায়ক | ০.০৫ - ০.০৭ | চাপ উল্লেখযোগ্যভাবে কম | টাইট ফিট, উপাদান বৈশিষ্ট্য সংরক্ষিত |
তৈলাক্তকরণের মান: চরম চাপ লুব্রিকেন্ট ব্যবহার বাধ্যতামূলক; এটি জার্নাল এবং সংযোগকারী গর্তের মধ্যে একটি তেল ফিল্ম গঠন করে, চাপ দেওয়ার সময় শুষ্ক ঘর্ষণ প্রতিরোধ করে, এইভাবে সমাবেশকে মসৃণ করে তোলে।
বড় আকারের উত্পাদনে, যান্ত্রিক এবং জলবাহী সরঞ্জামগুলির একটি সহযোগিতামূলক বিন্যাস ব্যবহার করে, উত্পাদন দক্ষতা এবং ফলন ব্যাপকভাবে উন্নত করা যেতে পারে।
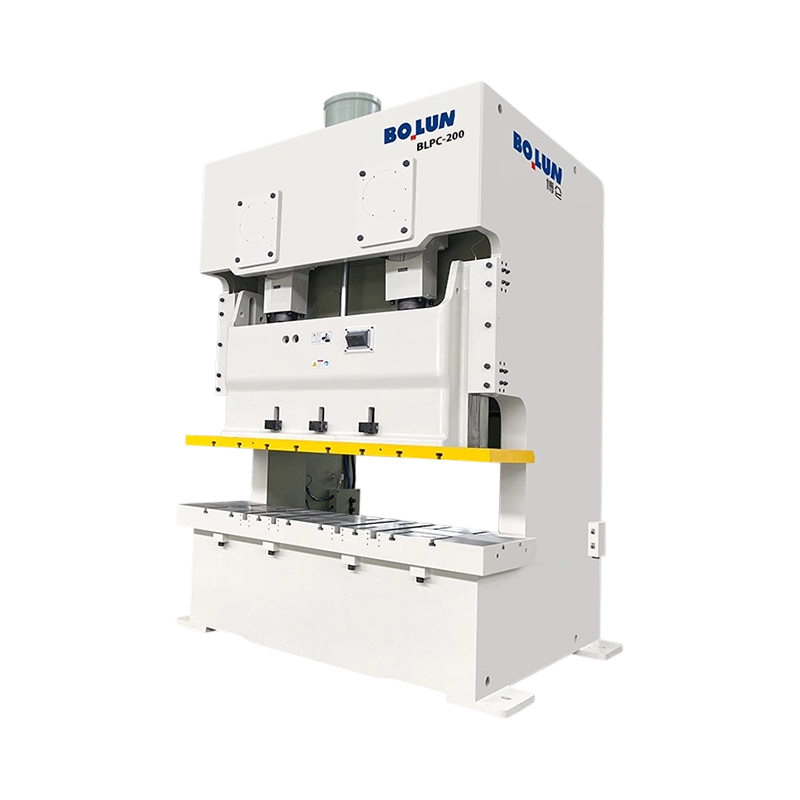
রুক্ষ মেশিনিং বা ফরজিং পর্যায়ে, ক ডবল ক্র্যাঙ্ক প্রেস একটি অপরিহার্য মূল শক্তি। এটি কার্যকরভাবে প্রেসিং প্রক্রিয়ার সময় উত্পন্ন ওলটপালট মুহূর্তকে প্রতিরোধ করে, নিশ্চিত করে যে ক্র্যাঙ্কশ্যাফ্ট ফাঁকা ফোরজিংয়ের সময় সমানভাবে চাপ দেওয়া হয়।
| প্রক্রিয়া ধাপ | প্রস্তাবিত সরঞ্জাম | গোল |
| Forging/রুক্ষ গঠন | ডাবল ক্র্যাঙ্ক প্রেস | উপাদান ঘনত্ব নিশ্চিত করুন |
| যথার্থ প্রেস-ফিট | হাইড্রোলিক প্রেস | হস্তক্ষেপ নিশ্চিত করুন, পৃষ্ঠের ক্ষতি প্রতিরোধ করুন |
| অক্ষীয় সোজা করা | খাদ সোজা করা প্রেস | জ্যামিতিক ত্রুটি নিয়ন্ত্রণ করুন |
সমক্ষীয়তা বিচ্যুতি: প্রেস-ফিট টুলিংয়ের নির্দেশিকা নির্ভুলতা অপর্যাপ্ত হলে, ক্র্যাঙ্কশ্যাফ্ট অর্ধ-শ্যাফ্ট নড়বড়ে হয়ে যাবে, যার ফলে সমাপ্ত পণ্যে রেডিয়াল রান-আউট হয়ে যাবে।
অভিনব লোড হচ্ছে: যদি চাপ কেন্দ্রটি ক্র্যাঙ্কশ্যাফ্ট অক্ষের জ্যামিতিক কেন্দ্রে না পড়ে তবে এটি ক্র্যাঙ্ক হাতের মাইক্রো-মোচড়ের দিকে পরিচালিত করবে।
ক্র্যাঙ্কশ্যাফ্ট প্রেস-ফিটিং উচ্চ-ঝুঁকিপূর্ণ, উচ্চ-নির্ভুল কাজ। একটি বৈজ্ঞানিক দৈনিক ব্যবস্থাপনা এবং নিরাপত্তা ব্যবস্থা প্রতিষ্ঠা করা কারখানা পরিচালনার ভিত্তি।
ফোর্স সেন্সর টেস্টিং: প্রতি ত্রৈমাসিকে একবার চাপ সেন্সিং সিস্টেমটি ক্যালিব্রেট করার পরামর্শ দেওয়া হয়। মান ক্রমাঙ্কন ওজনের তুলনায় 1 শতাংশের মধ্যে সেন্সর পড়ার ত্রুটি নিয়ন্ত্রণ করা হয়েছে তা নিশ্চিত করুন।
| প্রতিরক্ষামূলক ব্যবস্থা | ফাংশন |
| দুই হাত নিয়ন্ত্রণ বোতাম | অপারেটরদের স্টেশনে পৌঁছাতে বাধা দেয় |
| লাইট কার্টেন সেন্সিং | বিদেশী বস্তু প্রবেশ করলে জরুরী স্টপ |
| চাপ ওভারলোড সুরক্ষা | সীমা অতিক্রম করলে অটো-আনলোড হয় |
অস্বাভাবিক শব্দ শুনুন: প্রেস-ইন করার সময়, একটি ক্রমাগত squeaking শব্দ তৈলাক্তকরণ ব্যর্থতা নির্দেশ করে; একটি খাস্তা ক্লিক শব্দ সম্ভবত ধাতু মিলন পৃষ্ঠের স্থানীয় ক্ষতি মানে.
গুণমান পর্যবেক্ষণের মূল বিষয় চাপ-স্থানচ্যুতি বক্ররেখার ব্যাখ্যায় নিহিত। যদি প্রস্থানের সময় ধাতব শেভিংগুলি স্তূপাকার অবস্থায় পাওয়া যায়, বা যদি পৃষ্ঠে স্পষ্ট অঙ্কন চিহ্ন দেখা যায়, তবে অপারেশনটি বন্ধ করতে হবে।
সাধারণত, বারবার প্রেস-ফিটিং বাঞ্ছনীয় নয় . প্রতিটি প্রেস-ইন সঙ্গমের পৃষ্ঠের মাইক্রোস্কোপিক প্লাস্টিকের বিকৃতি ঘটায়, যা উপাদানের ক্লান্তি জীবনকে হ্রাস করে এবং শ্যাফ্ট স্লিপেজের ঝুঁকি বাড়ায়।
ডেডিকেটেড স্পেসারগুলি কেবল সমর্থনই দেয় না বরং ক্র্যাঙ্ক পিনের অবস্থানে এম্বেড করে, এটি নিশ্চিত করে যে বাম এবং ডান অর্ধ-শ্যাফ্টগুলি প্রেস-ইন প্রক্রিয়া চলাকালীন সেট ফেজ কোণ বজায় রাখে, ফেজ মিসলাইনমেন্ট প্রতিরোধ করে।
উপসংহারটি হ্যাঁ। হাইড্রোলিক প্রেসগুলি ত্রাণ ভালভ সামঞ্জস্য করে সর্বাধিক প্রেস-ফিট বলকে সঠিকভাবে নিয়ন্ত্রণ করতে পারে। একবার প্রেস-ইন ফোর্স সেট মান ছাড়িয়ে গেলে, হাইড্রোলিক সিস্টেম স্বয়ংক্রিয়ভাবে চাপ উপশম করবে।
তাপ সম্প্রসারণ এবং সংকোচনের মাধ্যমে ক্লিয়ারেন্স সংরক্ষণ করে 60 শতাংশ হস্তক্ষেপ ফিট বজায় রাখার সুপারিশ করা হয়, বাকি 40 শতাংশ ফিট প্রেসের উপর নির্ভর করে। অভ্যন্তরীণ চাপের ক্ষতি কমানোর সময় এই পদ্ধতিটি সমাবেশের গুণমান নিশ্চিত করে।


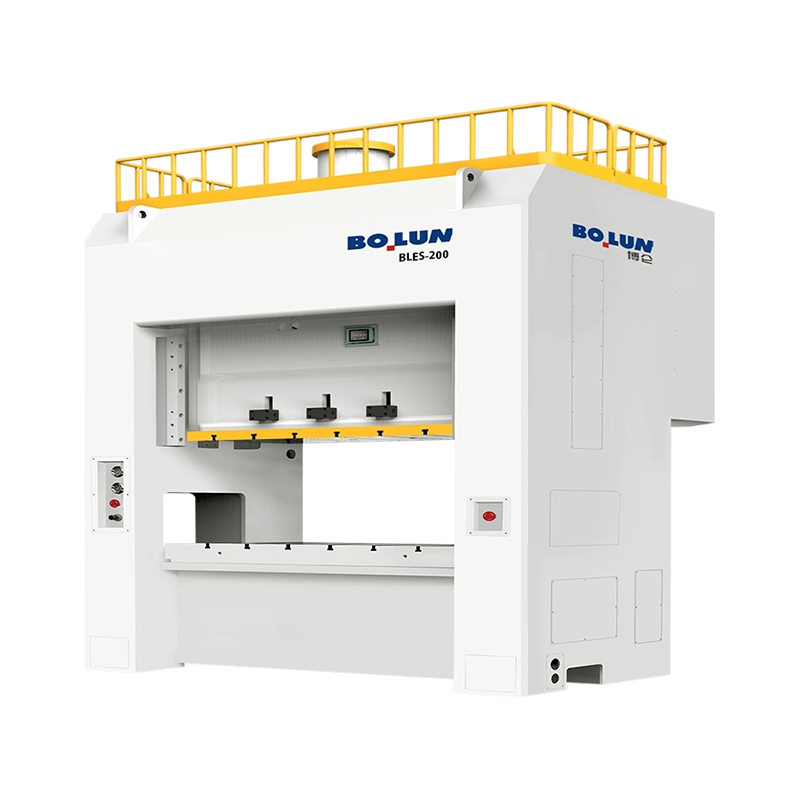
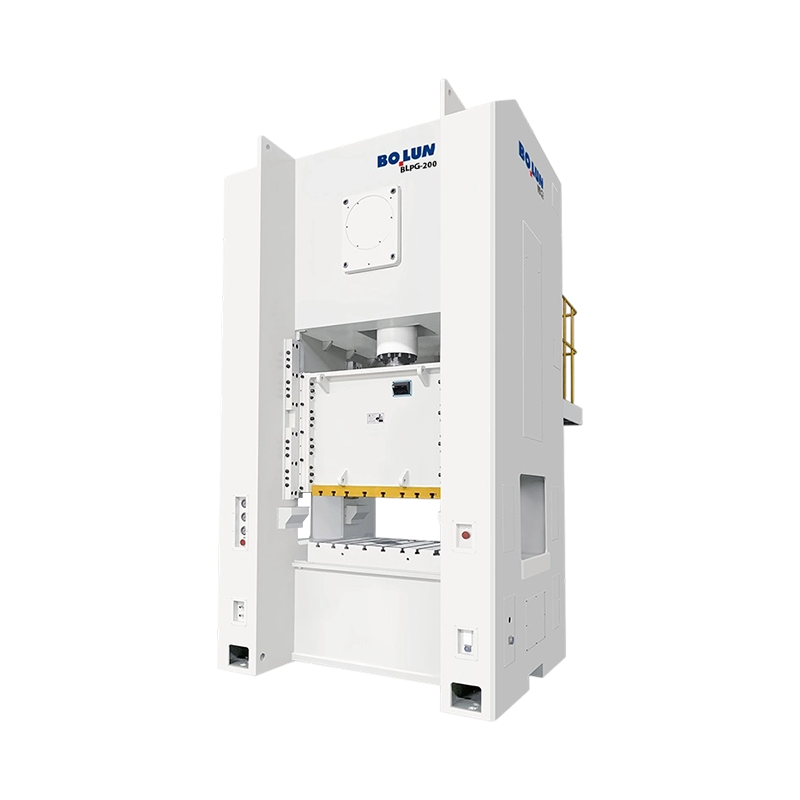
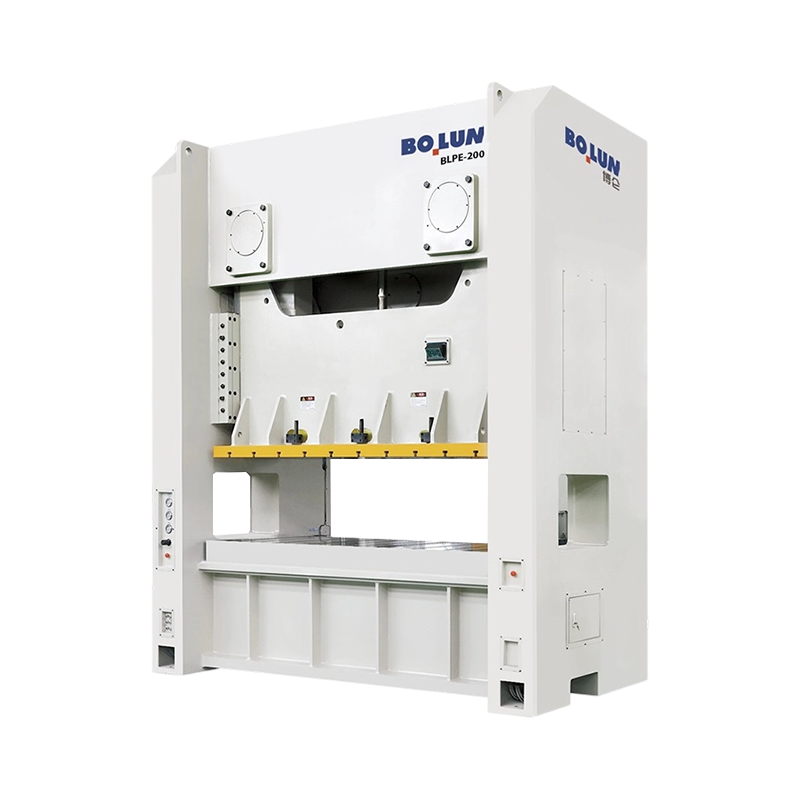
ZHEJIANG BOLUN ইন্টেলিজেন্ট ইকুইপমেন্ট ইম্পোর্ট অ্যান্ড এক্সপোর্ট ট্রেডিং পোল...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

