পাওয়ার প্রেস মেশিন দুটি প্রধান উপায়ে শ্রেণীবদ্ধ করা হয়: ফ্রেম নির্মাণের মাধ্যমে, যা তাদের ওপেন টাইপ পাওয়ার প্রেস মেশিন এবং ক্লোজড টাইপ পাওয়ার প্রেস মেশিনে আলাদা করে এবং ড্রাইভ মেকানিজম দ্বারা, যা তাদের যান্ত্রিক প্রেস মেশিন, হাইড্রোলিক প্রেস এবং বায়ুসংক্রান্ত প্রেসে আলাদা করে। বিশেষত যান্ত্রিক প্রেস বিভাগের মধ্যে, মেশিনগুলিকে আরও বিভক্ত করা হয় কীভাবে রাম চালিত হয়, যার মধ্যে রয়েছে ক্র্যাঙ্ক চালিত, উন্মাদ চালিত, নাকল জয়েন্ট, টগল এবং স্ক্রু টাইপ ডিজাইন এবং কতগুলি সংযোগ পয়েন্ট রামকে সমর্থন করে, হালকা কাজের জন্য ব্যবহৃত একক পয়েন্ট প্রেস থেকে বড়, ভারী প্যানের জন্য ব্যবহৃত চার পয়েন্ট প্রেস পর্যন্ত।
বেশিরভাগ ক্রেতাদের জন্য, ব্যবহারিক সিদ্ধান্তটি ক্রমানুসারে উত্তর দেওয়া দুটি প্রশ্নের নিচে আসে। প্রথমত, অ্যাপ্লিকেশনটির কি একটি ওপেন টাইপ পাওয়ার প্রেস মেশিনের অ্যাক্সেসিবিলিটি এবং কম খরচ বা একটি ক্লোজড টাইপ পাওয়ার প্রেস মেশিনের অনমনীয়তা এবং নির্ভুলতা প্রয়োজন। দ্বিতীয়ত, যে ফ্রেমের ধরনই কাজের সাথে মানানসই, কোন টননেজ, স্ট্রোকের দৈর্ঘ্য এবং পয়েন্ট কনফিগারেশন উত্পাদিত নির্দিষ্ট অংশের সাথে মেলে। এই গাইডের বাকি অংশটি পাওয়ার প্রেস মেশিনের প্রতিটি প্রধান শ্রেণিবিন্যাসের মধ্য দিয়ে চলে, খোলা এবং বন্ধ ফ্রেম ডিজাইনের সরাসরি বাস্তব অপারেটিং ডেটার সাথে তুলনা করে, ড্রাইভ মেকানিজম এবং পয়েন্ট কনফিগারেশনগুলি বিশদভাবে ব্যাখ্যা করে এবং সুরক্ষা এবং রক্ষণাবেক্ষণের অনুশীলনগুলিকে কভার করে যা একটি প্রেসকে বছরের পর বছর নির্ভরযোগ্যভাবে চলতে থাকে।
A পাওয়ার প্রেস মেশিন একটি শিল্প সরঞ্জাম যা একটি চলন্ত র্যামের মাধ্যমে নিয়ন্ত্রিত যান্ত্রিক শক্তি প্রয়োগ করে আকৃতি, কাটা, পাঞ্চ বা শীট মেটাল এবং রাম এবং একটি নির্দিষ্ট বিছানার মধ্যে স্থাপন করা অন্যান্য উপকরণ তৈরি করতে। একটি ম্যানুয়ালি চালিত প্রেসের বিপরীতে, একটি পাওয়ার প্রেস মেশিন একটি মোটর চালিত সিস্টেম ব্যবহার করে, সাধারণত একটি ফ্লাইহুইল এবং ক্র্যাঙ্কশ্যাফ্ট ব্যবস্থা, প্রতিটি স্ট্রোকের জন্য প্রয়োজনীয় শক্তি সঞ্চয় এবং সরবরাহ করতে, যা ম্যানুয়াল অপারেশন অর্জনের চেয়ে অনেক বেশি শক্তি আউটপুট এবং অনেক দ্রুত চক্রের সময়কে অনুমতি দেয়।
একটি সাধারণ যান্ত্রিক পাওয়ার প্রেসে, একটি বৈদ্যুতিক মোটর ক্রমাগত একটি ফ্লাইহুইল ঘোরায়, ঘূর্ণন শক্তি সঞ্চয় করে। যখন অপারেটর একটি স্ট্রোক ট্রিগার করে, তখন একটি ক্লাচ যুক্ত হয়, স্পিনিং ফ্লাইহুইলটিকে একটি ক্র্যাঙ্কশ্যাফ্ট বা এককেন্দ্রিক শ্যাফ্টের সাথে সংযুক্ত করে। যখন সেই শ্যাফ্টটি ঘোরে, এটি একটি সংযোগকারী রডের মাধ্যমে র্যামের রৈখিক উপরে এবং নীচের গতিতে ঘূর্ণনশীল গতিকে রূপান্তরিত করে, স্ট্রোকের নীচে ওয়ার্কপিসে সঞ্চিত শক্তির বিস্ফোরণ সরবরাহ করে, ঠিক যখন টুলিং উপাদানটির সাথে যোগাযোগ করে।
একটি যান্ত্রিক শক্তি প্রেস একটি অপেক্ষাকৃত শালীন মোটর থেকে উচ্চ বল আউটপুট অর্জন করে কিভাবে ফ্লাইহুইল কেন্দ্রীয়। তাত্ক্ষণিকভাবে সর্বোচ্চ শক্তি সরবরাহ করার জন্য যথেষ্ট শক্তিশালী মোটর প্রয়োজনের পরিবর্তে, ফ্লাইহুইল স্ট্রোকের মধ্যে ক্রমাগত শক্তি সঞ্চয় করে এবং স্ট্রোকের প্রকৃত কার্যকারী অংশের সময় এটি একটি সংক্ষিপ্ত, শক্তিশালী বিস্ফোরণে মুক্তি দেয়, একটি তুলনামূলকভাবে ছোট মোটরকে টননেজ সক্ষম একটি প্রেস চালানোর অনুমতি দেয় যা একটি মোটর একাই একটি মোটর উপর নির্ভর করতে পারে।
একটি একক প্রেস স্ট্রোক বিভিন্ন স্বতন্ত্র পর্যায়গুলির মধ্য দিয়ে চলে যা অপারেটর এবং প্রসেস ইঞ্জিনিয়াররা স্ট্যাম্পিং অপারেশনের সমস্যা সমাধান বা অপ্টিমাইজ করার সময় উল্লেখ করে। অ্যাপ্রোচ ফেজ রামটিকে ন্যূনতম প্রতিরোধের সাথে উপরের মৃত কেন্দ্র থেকে ওয়ার্কপিসের দিকে নিয়ে আসে। কাজের পর্যায়টি শুরু হয় টুলিং কন্টাক্ট ম্যাটেরিয়ালের মুহুর্তে, ফ্লাইওয়াইলের সঞ্চিত শক্তির বেশিরভাগ অংশই প্রকৃত কাটা বা গঠনের সময় ব্যবহার করে। প্রত্যাবর্তন পর্বটি তারপরে রামটিকে শীর্ষ মৃত কেন্দ্রে নিয়ে যায়, পরবর্তী চক্রের জন্য প্রেসকে প্রস্তুত করে। এই ক্রমানুসারে একটি প্রদত্ত ক্রিয়াকলাপ কোথায় সর্বোচ্চ চাহিদা রাখে তা বোঝার কারণে কেন নির্দিষ্ট ড্রাইভ মেকানিজম, যেমন নাকল জয়েন্ট বা টগল ডিজাইন, একটি স্ট্যান্ডার্ড ক্র্যাঙ্ক ড্রাইভের চেয়ে নির্দিষ্ট ক্রিয়াকলাপের জন্য ভাল, যেহেতু প্রতিটি প্রক্রিয়া একটি নির্দিষ্ট প্রক্রিয়ার প্রয়োজন মেটানোর জন্য এই চক্রটিকে আলাদাভাবে আকার দেয়।
পাওয়ার প্রেস মেশিনগুলি মেটাল ফ্যাব্রিকেশন, স্বয়ংচালিত উপাদান উত্পাদন, যন্ত্রপাতি উত্পাদন, বৈদ্যুতিক ঘের তৈরি এবং অন্যান্য অগণিত শিল্পে ব্যবহৃত হয় যাতে পুনরাবৃত্তিযোগ্য, উচ্চ আয়তনের শীট মেটাল অপারেশন যেমন ব্ল্যাঙ্কিং, পিয়ার্সিং, বেন্ডিং, ড্রয়িং এবং কয়েনিং প্রয়োজন হয়, যা এই সরঞ্জাম বিভাগটিকে আধুনিক শিল্পের আধুনিক শ্রেণীতে অন্যতম আধুনিক মেশিনে পরিণত করেছে।
ফ্রেম টাইপ সংকীর্ণ করার আগে, এটি স্থাপন করতে সাহায্য করে যান্ত্রিক প্রেস মেশিন প্রেস ড্রাইভ প্রযুক্তির বৃহত্তর ল্যান্ডস্কেপের মধ্যে, যেহেতু প্রতিটি ড্রাইভের ধরন আলাদা প্রোডাকশন প্রোফাইলের জন্য উপযুক্ত।
| ফ্যাক্টর | মেকানিক্যাল প্রেস | হাইড্রোলিক প্রেস | বায়ুসংক্রান্ত প্রেস |
|---|---|---|---|
| সাইকেলের গতি | প্রতি মিনিটে দ্রুত, উচ্চ স্ট্রোক | ধীর, নিয়ন্ত্রিত রাম গতি | হালকা কাজের জন্য খুব দ্রুত |
| স্ট্রোকের মাধ্যমে ধারাবাহিকতা জোর করুন | স্ট্রোকের মাধ্যমে পরিবর্তিত হয় | স্ট্রোক জুড়ে ধ্রুবক পূর্ণ শক্তি | ধ্রুব কিন্তু সীমিত বল |
| সাধারণ টনেজ পরিসীমা | মাঝারি থেকে খুব বেশি | বিস্তৃত পরিসর, খুব উচ্চ টনেজ সহ | নিম্ন থেকে মাঝারি |
| সেরা উপযুক্ত অপারেশন | ফাঁকা, ছিদ্র, উচ্চ ভলিউম স্ট্যাম্পিং | গভীর অঙ্কন, ঘন উপাদান গঠন | হালকা সমাবেশ, ছোট অংশ গঠন |
একটি যান্ত্রিক প্রেস মেশিন সাধারণত পছন্দের পছন্দ যখনই চক্রের গতি এবং পুনরাবৃত্তিযোগ্য উচ্চ ভলিউম আউটপুট সামঞ্জস্যযোগ্য বল নিয়ন্ত্রণের চেয়ে বেশি , এই কারণেই যান্ত্রিক প্রেসগুলি স্বয়ংচালিত এবং যন্ত্রপাতি তৈরিতে উচ্চ গতির স্ট্যাম্পিং লাইনের উপর আধিপত্য বিস্তার করে, যখন হাইড্রোলিক প্রেসগুলি গভীর অঙ্কন এবং পুরু উপাদান গঠনের জন্য পছন্দ করা হয় যেখানে নিয়ন্ত্রিত, সম্পূর্ণ স্ট্রোকের মাধ্যমে ধ্রুবক বল ভাল ফলাফল দেয়।
বায়ুসংক্রান্ত প্রেসগুলি একটি ছোট কিন্তু স্বতন্ত্র কুলুঙ্গি দখল করে, সাধারণত হালকা ডিউটি অ্যাপ্লিকেশনের জন্য সংরক্ষিত যেমন ছোট অংশ সমাবেশ, হালকা স্ট্যাম্পিং, বা প্রেস ফিট অপারেশন যেখানে জড়িত বাহিনী বিনয়ী থাকে এবং অত্যন্ত উচ্চ চক্র গতি কাঁচা টনেজ ক্ষমতার চেয়ে বেশি গুরুত্বপূর্ণ। সুবিধাগুলি খুব কমই একটি একক অ্যাপ্লিকেশনের জন্য তিনটি ড্রাইভের মধ্যে বেছে নেয়, যেহেতু ফ্রেম নির্মাণ এমনকি সিদ্ধান্তে প্রবেশ করার আগে প্রয়োজনীয় টনেজ এবং অপারেশনের ধরন সাধারণত ব্যবহারিক পছন্দকে একটি পরিষ্কার বিভাগে সংকুচিত করে।
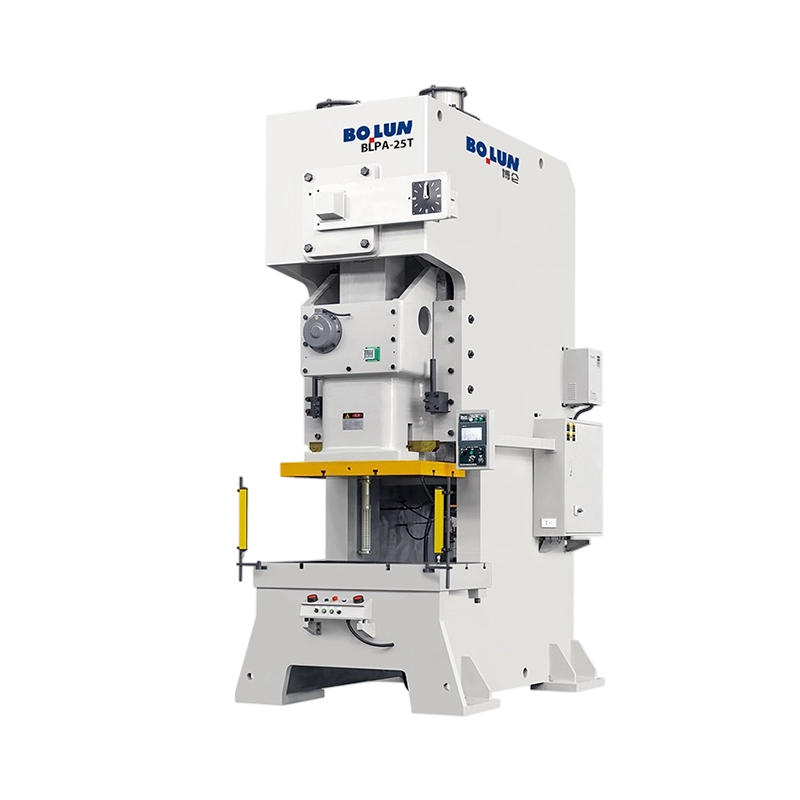
আ ওপেন টাইপ পাওয়ার প্রেস মেশিন , কখনও কখনও একটি C ফ্রেম বা গ্যাপ ফ্রেম প্রেস বলা হয়, রাম এবং বিছানার মধ্যবর্তী কাজের জায়গার চারপাশে তিন দিকে খোলা C অক্ষরের মতো আকৃতির একটি ফ্রেম ব্যবহার করে।
খোলা C আকৃতির ফ্রেমটি কাজের জায়গার সামনের এবং উভয় দিকেই অ্যাক্সেসযোগ্য রাখে, যা এই ডিজাইনের সংজ্ঞায়িত ব্যবহারিক সুবিধা। উপাদান সামনে বা উভয় দিক থেকে খাওয়ানো যেতে পারে, তুলনামূলকভাবে সহজ অ্যাক্সেসের সাথে ডাইস পরিবর্তন করা যেতে পারে, এবং অপারেটর বা স্বয়ংক্রিয় ফিড সিস্টেমগুলি অপারেশন চলাকালীন কাজের এলাকায় একটি স্পষ্ট দৃষ্টি এবং শারীরিক অ্যাক্সেস রয়েছে।
খোলা ফ্রেমের নকশা, যদিও অত্যন্ত অ্যাক্সেসযোগ্য, সম্পূর্ণরূপে বন্ধ ফ্রেমের তুলনায় স্বাভাবিকভাবেই কম অনমনীয়, যেহেতু C আকৃতি লোডের অধীনে অল্প পরিমাণে ফ্রেম বিচ্যুতির অনুমতি দেয়, বিশেষ করে উচ্চ টননেজে বা যখন লোডটি কার্যক্ষেত্রের মধ্যে কেন্দ্রে প্রয়োগ করা হয়। এই কারণে, একটি ওপেন টাইপ পাওয়ার প্রেস মেশিন সাধারণত হালকা এবং মাঝারি টনেজের কাজের জন্য সবচেয়ে উপযুক্ত, সাধারণত প্রায় 250 টন পর্যন্ত, যেখানে অ্যাক্সেসিবিলিটি সুবিধাটি পরিমিত স্পষ্টতা ট্রেডঅফের চেয়ে বেশি।
স্বাভাবিক ক্রিয়াকলাপের সময় কাঁচা অ্যাক্সেসযোগ্যতার বাইরে, একটি ওপেন টাইপ পাওয়ার প্রেস মেশিনের খোলা C আকৃতির ফ্রেম সাধারণত একটি বন্ধ ফ্রেমের সমতুল্যের চেয়ে দ্রুত ডাই পরিবর্তনের অনুমতি দেয়, যেহেতু প্রযুক্তিবিদরা একটি একক সামনের খোলার মধ্যে সীমাবদ্ধ না হয়ে তিনটি দিক থেকে ডাই স্পেসে যেতে পারেন। একটি ঘূর্ণায়মান সময়সূচীতে একই প্রেসের মাধ্যমে বিভিন্ন যন্ত্রাংশ চালানো দোকানগুলির জন্য, এই পরিবর্তনের সময় সুবিধাটি কার্যকারী শিফট জুড়ে সামগ্রিক সরঞ্জামের ব্যবহারকে অর্থপূর্ণভাবে বাড়িয়ে তুলতে পারে, প্রায়শই একটি শক্ত ডেলিভারি সময়সূচী পূরণ করা এবং পিছিয়ে পড়ার মধ্যে পার্থক্য তৈরি করে।
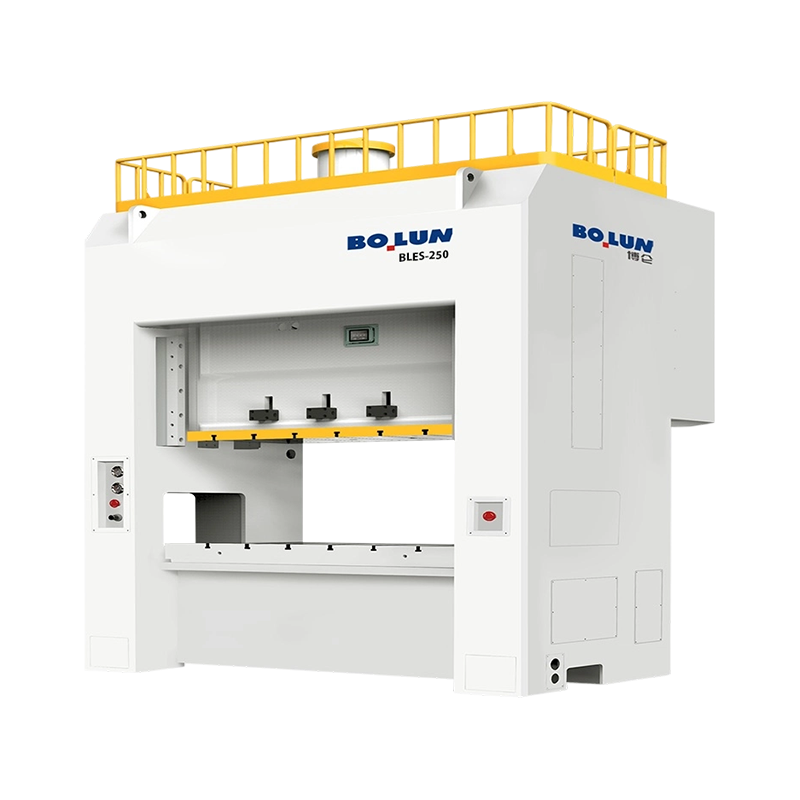
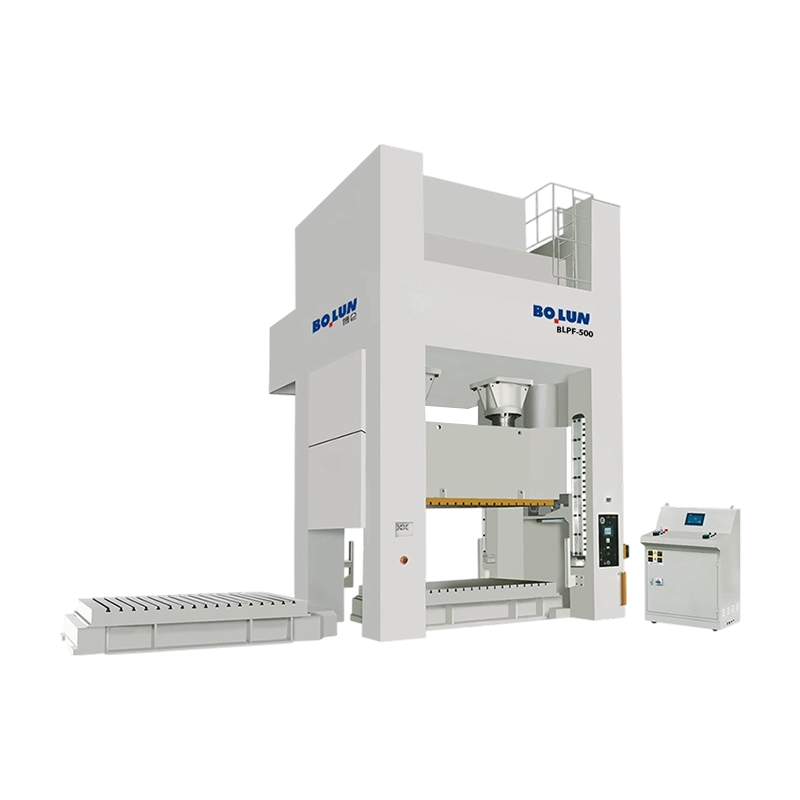
A ক্লোজড টাইপ পাওয়ার প্রেস মেশিন , যাকে প্রায়ই স্ট্রেইট সাইড প্রেস বা H ফ্রেম প্রেস বলা হয়, কার্যক্ষেত্রের উভয় পাশে সংযুক্ত কাঠামোগত সদস্য সহ একটি ফ্রেম ব্যবহার করে, যা রামের চারপাশে একটি সম্পূর্ণরূপে আবদ্ধ লোড পথ তৈরি করে।
যেহেতু ফ্রেমটি একটি খোলা C আকৃতির পরিবর্তে উভয় দিকে একটি সম্পূর্ণ লোড পাথ গঠন করে, তাই একটি ক্লোজড টাইপ পাওয়ার প্রেস মেশিন ভারী বা অফ সেন্টার লোডিংয়ের অধীনে আরও কার্যকরভাবে বিচ্যুতিকে প্রতিরোধ করে। এই যোগ করা দৃঢ়তা সরাসরি রাম সমান্তরালতা এবং সম্পূর্ণ কার্যক্ষেত্র জুড়ে আরও সামঞ্জস্যপূর্ণ টুলিং যোগাযোগে অনুবাদ করে, যা স্পষ্টতা স্ট্যাম্পিং এবং বড় প্যানেল গঠনের কাজের জন্য উল্লেখযোগ্যভাবে গুরুত্বপূর্ণ।
ক্লোজড ফ্রেম নির্মাণ ওপেন ফ্রেম ডিজাইনের তুলনায় যথেষ্ট বেশি টনেজ রেটিং সমর্থন করে, অনেক ক্লোজড টাইপ প্রেস 500 টন ছাড়িয়ে ভাল রেট করা হয় এবং বড় স্বয়ংচালিত বডি প্যানেল প্রেস কয়েক হাজার টনে পৌঁছায়। একটি বদ্ধ ফ্রেমের নকশার উন্নত দৃঢ়তা সাধারণত সমাপ্ত অংশগুলিতে কঠোর মাত্রিক সহনশীলতায় অনুবাদ করে , যে কারণে উচ্চ নির্ভুলতা স্ট্যাম্পিং এবং বড় প্যানেলের কাজ ধারাবাহিকভাবে খোলা ধরনের বিকল্পের তুলনায় বন্ধ ধরনের নির্মাণের পক্ষে।
ক্লোজড টাইপ প্রেসগুলি সাধারণত ওপেন টাইপের সমতুল্যগুলির তুলনায় আরও বিস্তৃত স্লাইড গাইডিং সিস্টেম নিয়োগ করে, প্রায়শই একটি সহজ দুই পয়েন্ট গাইড বিন্যাসের পরিবর্তে RAM এর চারটি কোণে গাইড পৃষ্ঠ ব্যবহার করে। এই আরও বিস্তৃত নির্দেশিকা বন্ধ ফ্রেম নির্মাণের সুনির্দিষ্ট সুবিধার জন্য আরও অবদান রাখে, যেহেতু এটি রাম গতিকে একটি সুসংগত উল্লম্ব পথে সীমাবদ্ধ করে এমনকি যখন ডাই ফোর্সগুলি কার্যক্ষেত্রের মধ্যে পুরোপুরি কেন্দ্রীভূত না হয়, এমন একটি দৃশ্যকল্প যা বাস্তব উত্পাদনে নিয়মিতভাবে ঘটে এমনকি ভাল ডিজাইন করা টুলিং সহ।
নীচের সারণীটি সরাসরি তুলনা করার জন্য দুটি ফ্রেমের প্রকারের মধ্যে মূল পার্থক্যগুলি পাশাপাশি রাখে৷
| ফ্যাক্টর | ওপেন টাইপ পাওয়ার প্রেস মেশিন | ক্লোজড টাইপ পাওয়ার প্রেস মেশিন |
|---|---|---|
| ফ্রেমের আকৃতি | সি আকৃতির, তিন দিকে খোলা | উভয় দিকে সম্পূর্ণরূপে আবদ্ধ লোড পাথ |
| অ্যাক্সেসযোগ্যতা | চমৎকার, খোলা সামনে এবং পাশ | শুধুমাত্র সামনে খোলার মধ্যে সীমাবদ্ধ |
| ফ্রেমের অনমনীয়তা | মাঝারি, লোড অধীনে কিছু বিচ্যুতি | উচ্চ, লোড অধীনে সর্বনিম্ন বিচ্যুতি |
| সাধারণ টনেজ পরিসীমা | প্রায় 250 টন পর্যন্ত | 250 টন থেকে কয়েক হাজার টন |
| যথার্থতা এবং পুনরাবৃত্তিযোগ্যতা | সাধারণ স্ট্যাম্পিং কাজের জন্য ভাল | টাইট সহনশীলতা কাজের জন্য উচ্চতর |
| আপেক্ষিক সরঞ্জাম খরচ | নিম্ন | উচ্চতর |
কোন ফ্রেমের ধরনই সর্বজনীনভাবে ভালো নয়, যেহেতু সঠিক পছন্দ সম্পূর্ণভাবে নির্ভর করে অংশের আকার, প্রয়োজনীয় সহনশীলতা, টননেজ, এবং উৎপাদনের সময় কত ঘন ঘন মারা যায় তা পরিবর্তন করতে হবে, এই নির্দেশিকায় পরবর্তীতে আরও বিস্তারিতভাবে কভার করা একটি সিদ্ধান্ত কাঠামো।
ফ্রেম নির্মাণের বাইরে, যান্ত্রিক শক্তি প্রেসগুলিকে ফ্লাইহুইল শক্তিকে রাম গতিতে রূপান্তর করতে ব্যবহৃত নির্দিষ্ট প্রক্রিয়া দ্বারা আরও শ্রেণীবদ্ধ করা হয় এবং প্রতিটি ড্রাইভের ধরন স্ট্রোকের মাধ্যমে একটি স্বতন্ত্র বল এবং গতির প্রোফাইল তৈরি করে।
সবচেয়ে সাধারণ যান্ত্রিক প্রেস ডিজাইন, একটি ক্র্যাঙ্কশ্যাফ্ট ব্যবহার করে ঘূর্ণমান গতিকে রৈখিক রাম গতিতে রূপান্তরিত করে। ক্র্যাঙ্ক প্রেস একটি সহজবোধ্য, নির্ভরযোগ্য ডিজাইন অফার করে যা সাধারণ উদ্দেশ্য ব্ল্যাঙ্কিং, পিয়ার্সিং এবং গঠন কাজের জন্য উপযুক্ত।
সত্যিকারের ক্র্যাঙ্কশ্যাফ্টের পরিবর্তে একটি উদ্ভট শ্যাফ্ট ব্যবহার করে, প্রায়শই প্রদত্ত স্ট্রোকের দৈর্ঘ্যের জন্য আরও কমপ্যাক্ট ফ্রেম ডিজাইনের অনুমতি দেয়, সাধারণত ছোট থেকে মাঝারি টনেজ প্রেসে ব্যবহৃত হয়।
একটি নাকল জয়েন্ট লিঙ্কেজ ব্যবহার করে যা স্ট্রোকের নীচের দিকে নাটকীয়ভাবে বলকে বহুগুণ করে, এই নকশাটিকে কয়েনিং, সাইজিং এবং নির্ভুলতা গঠনের ক্রিয়াকলাপের জন্য উপযুক্ত করে তোলে যার জন্য অল্প কাজের দূরত্বে খুব উচ্চ শক্তির প্রয়োজন হয়।
নীতিগতভাবে একটি নাকল জয়েন্ট প্রেসের মতো, একটি টগল লিঙ্কেজ ব্যবহার করে একটি নিয়ন্ত্রিত, নীচের মৃত কেন্দ্রের কাছাকাছি গতির মতো উচ্চ শক্তি তৈরি করতে, লোডের অধীনে বর্ধিত যোগাযোগের সময় প্রয়োজন অপারেশনগুলির জন্য অনুকূল।
র্যাম চালানোর জন্য ফ্লাইহুইল বা মোটর দ্বারা চালিত একটি ঘূর্ণায়মান স্ক্রু প্রক্রিয়া ব্যবহার করে, স্ট্রোক সীমিত অপারেশনের পরিবর্তে সীমিত শক্তি সরবরাহ করে, সাধারণত ফোরজিং এবং কয়েনিং অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয় যেখানে নিয়ন্ত্রিত প্রভাব শক্তি নির্দিষ্ট স্ট্রোক জ্যামিতির চেয়ে বেশি গুরুত্বপূর্ণ।
স্ট্রোকের মাধ্যমে র্যামের বেগ প্রোফাইল পরিবর্তন করার জন্য একটি মাল্টি লিঙ্ক মেকানিজম ব্যবহার করে, প্রায়শই একটি ধীর অ্যাপ্রোচের গতি তৈরি করে এবং স্ট্রোকের নীচে বর্ধিত বাস করে, যা র্যামের গতির প্রতি সংবেদনশীল গভীর অঙ্কন ক্রিয়াকলাপের জন্য দরকারী।
সঠিক ড্রাইভ মেকানিজম নির্বাচন করা র্যামের মোশন প্রোফাইল থেকে প্রক্রিয়াটি আসলে কী দাবি করে তা সনাক্ত করে শুরু হয়। স্ট্যান্ডার্ড ক্র্যাঙ্ক বা উদ্ভট ড্রাইভগুলি থেকে দ্রুত, সহজ কাটিং সুবিধার জন্য অপারেশনগুলির প্রয়োজন, যেহেতু এই ডিজাইনগুলি উচ্চ চক্রের হারে একটি সহজবোধ্য, অনুমানযোগ্য গতি প্রদান করে। নিচের ডেড সেন্টারের কাছে ঘনীভূত চরম শক্তির প্রয়োজন, যেমন একটি অংশ পৃষ্ঠে সূক্ষ্ম বিশদ তৈরি করা, নাকল জয়েন্ট বা টগল ডিজাইনগুলি থেকে বিশেষভাবে উপকৃত হয় কারণ এই প্রক্রিয়াগুলি কীভাবে তাদের সংযোগ জ্যামিতির মাধ্যমে বল বৃদ্ধি করে। প্রতিটি অ্যাপ্লিকেশনের জন্য একটি স্ট্যান্ডার্ড ক্র্যাঙ্ক প্রেসে ডিফল্ট না করে চাহিদা প্রক্রিয়া করার জন্য ড্রাইভ মেকানিজমের সাথে মিল করা, প্রায়শই অংশের গুণমান এবং টুলিং লাইফ উভয়ের উন্নতি করে এবং অর্থপূর্ণভাবে প্রক্রিয়াগুলিতে স্ক্র্যাপের হার কমাতে পারে যেখানে স্ট্রোকের মাধ্যমে জোর সময় সরাসরি সমাপ্ত অংশকে প্রভাবিত করে।
বৃহত্তর পাওয়ার প্রেস মেশিনগুলিকে কতগুলি সংযোগ পয়েন্ট দ্বারাও শ্রেণীবদ্ধ করা হয়, যার অর্থ পৃথক ক্র্যাঙ্কশ্যাফ্ট বা উদ্ভট সংযোগ, রামকে সমর্থন করে এবং চালনা করে, যা প্রশস্ত কাজের এলাকায় লোড বিতরণকে সরাসরি প্রভাবিত করে।
একটি সিঙ্গেল পয়েন্ট প্রেস র্যামের সাথে একটি কেন্দ্রীয় ড্রাইভ সংযোগ ব্যবহার করে, যা ছোট থেকে মাঝারি আকারের প্রেসগুলির পরিচালনার অংশগুলির জন্য সবচেয়ে সহজ এবং সবচেয়ে সাধারণ কনফিগারেশন যা অস্বাভাবিকভাবে প্রশস্ত স্প্যান জুড়ে সমর্থনের প্রয়োজন ছাড়াই একটি কমপ্যাক্ট ওয়ার্কিং এরিয়ার মধ্যে আরামে ফিট করে।
একটি ডাবল পয়েন্ট প্রেস র্যামের প্রস্থ জুড়ে দুটি ড্রাইভ সংযোগ ব্যবহার করে, লোডকে আরও সমানভাবে বিস্তৃত কাজের এলাকায় বিতরণ করে এবং যখন একটি বৃহত্তর ডাই স্পেসের মধ্যে কেন্দ্রে বল প্রয়োগ করা হয় তখন রাম টিল্টের ঝুঁকি হ্রাস করে।
একটি ফোর পয়েন্ট প্রেস চারটি ড্রাইভ সংযোগ ব্যবহার করে, একটি র্যামের প্রতিটি কোণে একটি, যা সর্বাধিক সমান লোড বিতরণ উপলব্ধ করে এবং এই কনফিগারেশনটিকে খুব বড় প্যানেল স্ট্যাম্পিং অ্যাপ্লিকেশনগুলির জন্য আদর্শ পছন্দ করে তোলে, যেমন স্বয়ংচালিত বডি প্যানেল, যেখানে একটি বৃহৎ কর্মক্ষেত্র জুড়ে সামঞ্জস্যপূর্ণ সমান্তরালতা বজায় রাখা অংশ গুণমানের জন্য অপরিহার্য।
কাজের ক্ষেত্র বৃদ্ধির সাথে সাথে অসম বল বিতরণ এবং র্যাম টিল্টের ঝুঁকি আনুপাতিকভাবে বৃদ্ধি পায়, এই কারণেই বৃহত্তর ক্লোজড টাইপ প্রেস সাধারণত একক কেন্দ্রীয় ড্রাইভের পরিবর্তে দ্বিগুণ বা চার পয়েন্ট কনফিগারেশন ব্যবহার করে। একটি বড় ফরম্যাট স্ট্যাম্পিং প্রেস নির্বাচন করার সময় অংশের আকার এবং টনেজের সাথে ম্যাচিং পয়েন্ট গণনা সবচেয়ে গুরুত্বপূর্ণ স্পেসিফিকেশন সিদ্ধান্তগুলির মধ্যে একটি।
যদিও অতিরিক্ত ড্রাইভ পয়েন্টগুলি লোড বন্টনকে উন্নত করে, তারা যান্ত্রিক জটিলতাও যোগ করে, যেহেতু প্রতিটি অতিরিক্ত সংযোগ বিন্দুর জন্য একটি সাধারণ ফ্লাইহুইল এবং ক্লাচ সিস্টেমের সাথে তার নিজস্ব সুনির্দিষ্টভাবে সিঙ্ক্রোনাইজড ড্রাইভ সংযোগের প্রয়োজন হয়। এই অতিরিক্ত জটিলতা সাধারণত সহজ একক পয়েন্ট ডিজাইনের তুলনায় প্রাথমিক সরঞ্জাম খরচ এবং চলমান রক্ষণাবেক্ষণের প্রয়োজনীয়তা উভয়ই বাড়িয়ে দেয়, এই কারণেই বিন্দু গণনা অ্যাপ্লিকেশন নির্বিশেষে ডিফল্ট আপগ্রেড হিসাবে নির্বাচিত না করে প্রকৃত অংশের আকারের প্রয়োজনীয়তার সাথে মিলিত হওয়া উচিত, যেহেতু সিঙ্ক্রোনাইজেশন জটিলতার জন্য অর্থপ্রদানের জন্য প্রকৃত উৎপাদনের প্রয়োজন হয় না খুব কমই সরঞ্জাম বিনিয়োগে সামগ্রিক আয়ের উন্নতির প্রয়োজন হয় না।
ড্রাইভ মোটর থেকে ক্রমাগত ঘূর্ণন শক্তি সঞ্চয় করে, প্রতিটি কাজের স্ট্রোকের সময় এটিকে একটি ঘনীভূত বিস্ফোরণে ছেড়ে দেয় যাতে মোটর একা যা টিকিয়ে রাখতে পারে তার বাইরেও শক্তি সরবরাহ করে।
একটি স্ট্রোক শুরু করার জন্য ক্র্যাঙ্কশ্যাফ্টের সাথে ফ্লাইহুইলকে যুক্ত করে এবং স্ট্রোক সম্পূর্ণ হওয়ার সাথে সাথে র্যাম মোশন বন্ধ করে দেয়, প্রতিটি পাওয়ার প্রেস মেশিনে একটি গুরুত্বপূর্ণ নিরাপত্তা এবং নিয়ন্ত্রণ উপাদান।
ফ্লাইহুইলের ঘূর্ণমান গতিকে র্যামের রৈখিক আদান-প্রদান গতিতে রূপান্তরিত করে, শ্যাফটের জ্যামিতি সরাসরি স্ট্রোকের দৈর্ঘ্য এবং র্যাম গতির প্রোফাইল নির্ধারণ করে।
চলমান উপাদান যা উপরের ডাই বহন করে এবং ওয়ার্কপিসে শক্তি সরবরাহ করে, প্রতিটি স্ট্রোক জুড়ে নির্দিষ্ট বিছানার সাথে সামঞ্জস্যপূর্ণ সারিবদ্ধতা বজায় রাখার জন্য ফ্রেমের মধ্যে সঠিকভাবে নির্দেশিত।
স্থির নিম্ন কাঠামো নিম্ন ডাইকে সমর্থন করে, মেশিনের পরিষেবা জীবন জুড়ে রামের সাথে সুনির্দিষ্ট প্রান্তিককরণ বজায় রেখে বারবার প্রভাব লোডিং সহ্য করার জন্য ইঞ্জিনিয়ার করা হয়েছে।
আধুনিক পাওয়ার প্রেস মেশিনের মধ্যে রয়েছে স্ট্রোকের গতি নিয়ন্ত্রণকারী প্রোগ্রামেবল কন্ট্রোল, সেফটি ইন্টারলক, এবং অপারেশনাল মনিটরিং, উচ্চ আয়তনের লাইনে স্বয়ংক্রিয় ফিড এবং পার্ট হ্যান্ডলিং সিস্টেমের সাথে ক্রমবর্ধমানভাবে সমন্বিত।
প্রেস নিরাপদে কাজ করতে এবং সামঞ্জস্যপূর্ণ অংশ তৈরি করার জন্য এই উপাদানগুলির প্রত্যেকটি অন্যের উপর নির্ভর করে সঠিকভাবে কাজ করছে। একটি নিখুঁতভাবে রক্ষণাবেক্ষণ করা ফ্লাইহুইল এবং ক্র্যাঙ্কশ্যাফ্ট একটি জীর্ণ ক্লাচ এবং ব্রেক অ্যাসেম্বলির জন্য ক্ষতিপূরণ দিতে পারে না যা রামকে নির্ভরযোগ্যভাবে থামাতে ব্যর্থ হয় এবং একটি সুনির্দিষ্টভাবে সারিবদ্ধ রাম গাইড সিস্টেমটি খুব কম সুবিধা দেয় যদি বছরের পর বছর ভারী ব্যবহারের কারণে বিছানা এবং বোলস্টার প্লেট প্রান্তিককরণের বাইরে চলে যায়। একটি প্রেস ক্রয় মূল্যায়ন করা, বা বিদ্যমান মেশিনের জন্য একটি রক্ষণাবেক্ষণ প্রোগ্রামের পরিকল্পনা করা মানে বিচ্ছিন্নভাবে কোনো একক উপাদানের পরিবর্তে সম্পূর্ণ সিস্টেম বিবেচনা করা।
একটি পাওয়ার প্রেস মেশিন নির্বাচন করার সুবিধাগুলি শুধুমাত্র বর্তমান অংশের প্রয়োজনীয়তা নয় বরং যুক্তিসঙ্গতভাবে প্রত্যাশিত ভবিষ্যতের উত্পাদনের প্রয়োজনগুলিকে ওজন করা উচিত, যেহেতু পরবর্তীতে টনেজ বা ফ্রেমের ধরণ আপগ্রেড করার অর্থ হল একটি বিদ্যমান একটি পরিবর্তন না করে একটি সম্পূর্ণ নতুন মেশিন কেনা৷ তাত্ক্ষণিক প্রয়োজনীয়তার বাইরে মাঝারি অতিরিক্ত ক্ষমতা নির্দিষ্ট করা, যেখানে বাজেট অনুমতি দেয়, প্রায়শই ক্রমাগত আন্ডারসাইজড প্রেসগুলিকে বারবার ছাড়িয়ে যাওয়ার চেয়ে সরঞ্জামের পরিষেবা জীবনের জন্য বেশি সাশ্রয়ী প্রমাণ করে, বিশেষ করে ক্রমবর্ধমান ক্রিয়াকলাপগুলির জন্য যা প্রাথমিক ক্রয়ের কয়েক বছরের মধ্যে অংশ জটিলতা বা ভলিউম বৃদ্ধির আশা করে৷
প্রেস নিজেই একটি কার্যকরী স্ট্যাম্পিং অপারেশনের মাত্র এক অর্ধেক, যেহেতু ডাই প্রকৃত আকৃতি, কাটিং অ্যাকশন বা উপাদানে প্রয়োগ করা ফলাফল নির্ধারণ করে, এবং ডাই ডিজাইন অবশ্যই নির্বাচিত নির্দিষ্ট প্রেস টাইপের সাথে ঘনিষ্ঠভাবে সারিবদ্ধ হতে হবে।
প্রগতিশীল ডাইগুলি একটি একক ডাই সেটের মধ্যে বেশ কয়েকটি স্টেশনের মধ্য দিয়ে স্ট্রিপ উপাদান অগ্রসর হওয়ার ক্রমানুসারে একাধিক ক্রিয়াকলাপ সম্পাদন করে এবং এই পদ্ধতিটি বিশেষত উচ্চ গতির ওপেন টাইপ প্রেসের সাথে অবিচ্ছিন্ন কুণ্ডলী ফিড চালানোর সাথে যুক্ত হয়, যেহেতু সংমিশ্রণটি বিভিন্ন গঠন বা কাটার পদক্ষেপের প্রয়োজন হয় এমন অংশগুলির জন্য আউটপুটকে সর্বাধিক করে তোলে।
ট্রান্সফার ডাইস একটি অবিচ্ছিন্ন স্ট্রিপের পরিবর্তে যান্ত্রিক স্থানান্তর ব্যবস্থা ব্যবহার করে স্টেশনগুলির মধ্যে পৃথক ফাঁকা স্থান বা অংশগুলিকে স্থানান্তরিত করে, একটি পদ্ধতি যা সাধারণত বৃহত্তর বন্ধ টাইপ প্রেসে ব্যবহৃত হয় যা স্বয়ংচালিত প্যানেলের মতো বড় অংশ তৈরি করে, যেখানে একটি অবিচ্ছিন্ন কুণ্ডলীর পরিবর্তে পৃথক ফাঁকাগুলি প্রক্রিয়াটিকে খাওয়ায়।
কম্পাউন্ড ডাইগুলি অনুক্রমিক স্টেশনগুলির পরিবর্তে একক স্টেশনে একযোগে একাধিক কাটিং অপারেশন সম্পাদন করে, প্রায়শই একক স্ট্রোকে একাধিক কাট বৈশিষ্ট্যগুলির মধ্যে উচ্চমাত্রিক নির্ভুলতার প্রয়োজন হয় এমন অংশগুলির জন্য ব্যবহৃত হয়।
ডাই ওয়েট, শাট হাইট এবং প্রয়োজনীয় কাজের ক্লিয়ারেন্স সবই বিবেচনাধীন প্রেস ফ্রেম টাইপের সাথে পরীক্ষা করা আবশ্যক, যেহেতু ওপেন এক্সেসের জন্য ডিজাইন করা ডাই এবং ওপেন টাইপ প্রেসের ছোট শাট হাইট সাধারণত কোনো পরিবর্তন ছাড়াই সরাসরি বন্ধ টাইপ প্রেসে স্থানান্তরিত নাও হতে পারে এবং এর বিপরীতে।
একটি খারাপভাবে রক্ষণাবেক্ষণ করা ডাই, নিস্তেজ কাটা প্রান্ত বা জীর্ণ গঠনকারী পৃষ্ঠের সাথে, প্রেসকে প্রতিটি অপারেশন সম্পূর্ণ করার জন্য প্রয়োজনের চেয়ে বেশি পরিশ্রম করতে বাধ্য করে, সময়ের সাথে সাথে ক্লাচ, ব্রেক এবং ড্রাইভের উপাদানগুলির পরিধানকে ত্বরান্বিত করে। বিভিন্ন বিভাগ দ্বারা পরিচালিত দুটি পৃথক উদ্বেগের পরিবর্তে ডাই রক্ষণাবেক্ষণ এবং প্রেস রক্ষণাবেক্ষণকে একটি একক সমন্বিত প্রোগ্রাম হিসাবে বিবেচনা করে এমন সুবিধাগুলি সাধারণত একটি উত্পাদন চালানোর পুরো জীবন জুড়ে আরও সামঞ্জস্যপূর্ণ অংশের গুণমান সহ টুলিং এবং প্রেস উভয় থেকেই দীর্ঘ পরিষেবা জীবন দেখতে পায়।
যে জায়গাটিতে রাম এবং ডাই ওয়ার্কপিসের সাথে যোগাযোগ করে, যা অপারেশন পয়েন্ট হিসাবে পরিচিত, যে কোনও পাওয়ার প্রেস মেশিনে সর্বোচ্চ ঝুঁকিপূর্ণ অঞ্চলকে প্রতিনিধিত্ব করে এবং উপযুক্ত পাহারা, নির্দিষ্ট বাধা, হালকা পর্দা, বা দুটি হাত নিয়ন্ত্রণ ব্যবস্থা, স্ট্রোকের সময় চলমান উপাদানগুলির সাথে অপারেটরের যোগাযোগ প্রতিরোধ করার জন্য অপরিহার্য, নির্দিষ্ট ফ্রেমের ধরন বা টনেজ রেটিং জড়িত।
যেহেতু ক্লাচ এবং ব্রেক অ্যাসেম্বলি ঠিক কখন রাম নড়াচড়া করে এবং থেমে যায় তা নিয়ন্ত্রণ করে, এই সিস্টেমের নিয়মিত পরিদর্শন এবং রক্ষণাবেক্ষণ একটি গুরুত্বপূর্ণ সুরক্ষা প্রয়োজনীয়তা, এবং বিলম্বিত থামার বা অসঙ্গতিপূর্ণ ব্যস্ততার যে কোনও লক্ষণ মেরামত না হওয়া পর্যন্ত অবিলম্বে মেশিনটিকে পরিষেবা থেকে সরিয়ে নেওয়া উচিত।
সঠিক খাওয়ানোর কৌশল, ডাই চেঞ্জিং পদ্ধতি এবং জরুরী স্টপ প্রোটোকলের উপর ধারাবাহিক অপারেটর প্রশিক্ষণ ঘটনার ঝুঁকি উল্লেখযোগ্যভাবে হ্রাস করে, এবং সুবিধাগুলি নিয়মিত ব্যবহারে প্রতিটি প্রেস এবং ডাই সংমিশ্রণের জন্য নির্দিষ্ট স্ট্যান্ডার্ড অপারেটিং পদ্ধতিগুলি বজায় রাখা উচিত।
আy maintenance, die change, or adjustment work performed on a power press machine should follow strict lockout and tagout procedures, ensuring the machine cannot unexpectedly cycle while personnel are working within or near the point of operation.
ক্রমাগত পাওয়ার প্রেস অপারেশন উল্লেখযোগ্য শব্দ এবং কম্পন উৎপন্ন করে, বিশেষ করে বৃহত্তর ক্লোজড টাইপ প্রেসগুলিতে উচ্চ টনেজ অপারেশন চালানো হয়। সুবিধাগুলির প্রাসঙ্গিক কর্মক্ষেত্রের নির্দেশিকাগুলির বিরুদ্ধে শব্দের এক্সপোজার মূল্যায়ন করা উচিত এবং উপরের ফ্লোরে বা কাছাকাছি সংবেদনশীল সরঞ্জামগুলিতে ইনস্টল করা প্রেসগুলির জন্য কম্পন বিচ্ছিন্নতা মাউন্টিং বিবেচনা করা উচিত, যেহেতু প্রেরিত কম্পন সময়ের সাথে কাছাকাছি সূক্ষ্ম যন্ত্রপাতিকে প্রভাবিত করতে পারে।
প্রতিটি পাওয়ার প্রেস মেশিনে স্পষ্টভাবে চিহ্নিত করা উচিত, সহজে পৌঁছানো যায় এমন জরুরী স্টপ কন্ট্রোল অবস্থান করা উচিত যাতে যে কোন অপারেটর বা আশেপাশের কর্মীরা তা করার জন্য অপারেশন পয়েন্টের কাছাকাছি বা কাছাকাছি পৌঁছানোর প্রয়োজন ছাড়াই অবিলম্বে মেশিনটিকে থামাতে পারে এবং এই নিয়ন্ত্রণগুলিকে নিয়মিত নিরাপত্তা যাচাইকরণের অংশ হিসাবে নিয়মিত পরীক্ষা করা উচিত, এটি প্রাথমিক ইনস্টলেশনের পরে অনির্দিষ্টকালের জন্য কার্যকরী অনুমান করার পরিবর্তে নিয়মিত পরীক্ষা করা উচিত।
বিভিন্ন শিল্প তাদের পণ্যগুলির বৈশিষ্ট্যগত অংশের আকার, সহনশীলতা এবং উত্পাদনের পরিমাণের উপর ভিত্তি করে নির্দিষ্ট পাওয়ার প্রেস কনফিগারেশনের দিকে অভিকর্ষিত হয়।
স্বয়ংচালিত বডি প্যানেল উত্পাদন বৃহৎ ক্লোজড টাইপ প্রেসের উপর অনেক বেশি নির্ভর করে, প্রায়শই চার পয়েন্ট কনফিগারেশনে, প্রতি উত্পাদন চালানোর হাজার হাজার অংশ জুড়ে আঁট মাত্রিক সামঞ্জস্য সহ বড়, জটিল প্যানেল স্ট্যাম্পিং করতে সক্ষম। ছোট স্বয়ংচালিত উপাদান, যেমন বন্ধনী এবং ফাস্টেনার, প্রায়শই প্রগতিশীল ডাইস চলমান উচ্চ গতির ওপেন টাইপ প্রেসে উত্পাদিত হয়।
অ্যাপ্লায়েন্স হাউজিং এবং অভ্যন্তরীণ উপাদানগুলি একটি বিস্তৃত টনেজ পরিসরে বিস্তৃত, ছোট খোলা টাইপ প্রেসগুলি সাধারণত অভ্যন্তরীণ বন্ধনী এবং মাউন্টিং উপাদানগুলি পরিচালনা করে যখন বড় বন্ধ টাইপ প্রেসগুলি একটি মসৃণ, সামঞ্জস্যপূর্ণ পৃষ্ঠের ফিনিশের প্রয়োজন বাহ্যিক প্যানেল তৈরি করে।
বৈদ্যুতিক ঘের উত্পাদন সাধারণত উচ্চ গতির প্রগতিশীল ডাই চালানোর জন্য ওপেন টাইপ প্রেসগুলিকে সমর্থন করে, যেহেতু এই অংশগুলি সাধারণত খুব বেশি পরিমাণে উত্পাদিত হালকা গেজ উপাদান যেখানে ঘন ঘন টুলিং পরিবর্তনের জন্য চক্রের গতি এবং ডাই অ্যাক্সেসিবিলিটি চরম দৃঢ়তার ক্লোজড টাইপ প্রেসের প্রস্তাবের চেয়ে বেশি গুরুত্বপূর্ণ।
উচ্চ ভলিউম ফাস্টেনার এবং ছোট হার্ডওয়্যার উত্পাদন সাধারণত কম্প্যাক্ট সিঙ্গেল পয়েন্ট ওপেন টাইপ প্রেস ব্যবহার করে যা প্রতি মিনিটে খুব উচ্চ স্ট্রোকে চলে, যা বৃহত্তর, কঠোর সহনশীল অংশগুলির জন্য আরও গুরুত্বপূর্ণ নির্ভুল সুবিধাগুলির তুলনায় কাঁচা চক্রের গতিকে অগ্রাধিকার দেয়।
স্ট্রাকচারাল ব্র্যাকেট গঠন, পুরু প্লেট ব্ল্যাঙ্কিং এবং বড় ফ্ল্যাঞ্জ গঠন সহ ভারী শিল্প অ্যাপ্লিকেশনগুলির জন্য সাধারণত সর্বাধিক টনেজ ক্লোজড টাইপ প্রেসের প্রয়োজন হয়, যেহেতু এই অ্যাপ্লিকেশনগুলিতে উপাদানের বেধ প্রতি ইউনিট শিয়ার বা ফর্মিং দৈর্ঘ্যের তুলনায় উল্লেখযোগ্যভাবে বেশি বল দাবি করে, সাধারণত পাতলা গেজ শীট ধাতুর কাজের জন্য স্বয়ংক্রিয়তা বা অটোমোটিভ অ্যাপে পাওয়া যায়। একটি তুলনামূলক পাতলা গেজ অপারেশন কখনও প্রয়োজন হবে কি অতিক্রম.
ফ্রেম টাইপ এবং ড্রাইভ মেকানিজমের বাইরে, বেশ কিছু নির্দিষ্ট সাংখ্যিক স্পেসিফিকেশন নির্ধারণ করে যে একটি প্রদত্ত পাওয়ার প্রেস মেশিন আসলেই একটি উত্পাদনের প্রয়োজনীয়তার সাথে খাপ খায় কিনা।
টনেজ একটি প্রেস নিরাপদে সরবরাহ করতে পারে এমন সর্বাধিক শক্তির প্রতিনিধিত্ব করে, এবং এই সংখ্যাটি সর্বদা একটি যুক্তিসঙ্গত নিরাপত্তা মার্জিন দ্বারা একটি প্রদত্ত অপারেশনের জন্য গণনা করা প্রয়োজনীয় শক্তিকে অতিক্রম করা উচিত, যেহেতু একটি প্রেসকে তার সর্বাধিক রেটযুক্ত টনেজের কাছাকাছি ধারাবাহিকভাবে চালানো পরিধানকে ত্বরান্বিত করে এবং ব্যর্থতার ঝুঁকি বাড়ায়।
স্ট্রোকের দৈর্ঘ্য রেমের মোট উল্লম্ব ভ্রমণ দূরত্বকে সংজ্ঞায়িত করে, যা অপসারণ বা স্বয়ংক্রিয় ইজেকশনের সময় অংশগুলিকে ডাই পরিষ্কার করার অনুমতি দেওয়ার জন্য পর্যাপ্ত হতে হবে, বিশেষ করে গভীর টানা অংশগুলির জন্য সাধারণ ব্ল্যাঙ্কিং অপারেশনগুলির চেয়ে বেশি ক্লিয়ারেন্সের প্রয়োজন।
এই চিত্রটি সরাসরি সর্বাধিক তাত্ত্বিক উত্পাদন হার নির্ধারণ করে, যদিও প্রকৃত অর্জনযোগ্য আউটপুট উপাদান ফিডের গতি, অংশের জটিলতা এবং প্রেস চক্রের সাথে সংহত যেকোন মাধ্যমিক ক্রিয়াকলাপগুলির উপরও নির্ভর করে।
শাট উচ্চতা, স্ট্রোকের নীচে রাম এবং বিছানার মধ্যে দূরত্ব, ব্যবহার করা নির্দিষ্ট ডাই উচ্চতাকে অবশ্যই মিটমাট করতে হবে, যখন বিছানার আকার অবশ্যই ডাই এবং প্রেসের মাধ্যমে খাওয়ানো উপাদান উভয়ের সাথে শারীরিকভাবে মানানসই হবে।
স্পেসিফিকেশনের বাইরেও একজন ক্রেতা সরাসরি ইন্টারঅ্যাক্ট করে, মোটর পাওয়ার এবং ফ্লাইহুইল শক্তি ক্ষমতা নির্ধারণ করে যে একটি প্রেস টেকসই উচ্চ উৎপাদন হারে স্ট্রোকের মধ্যে কত দ্রুত পুনরুদ্ধার করতে পারে। বর্ধিত সময়ের জন্য প্রতি মিনিটে সর্বাধিক রেটযুক্ত স্ট্রোকের কাছাকাছি চলমান একটি প্রেসের জন্য পর্যাপ্ত মোটর শক্তির প্রয়োজন হয় যাতে চক্রের মধ্যে ফ্লাইহুইল সম্পূর্ণভাবে চার্জ থাকে এবং কম আকারের মোটর ক্ষমতা ক্রমাগত দীর্ঘ উত্পাদন চলার সময় ধীরে ধীরে গতি হ্রাস এবং অসামঞ্জস্যপূর্ণ বল ডেলিভারি ঘটাতে পারে, এমন একটি সমস্যা যে স্পেসিফিকেশন শীটগুলি সবসময় ডিউটি পরীক্ষা না করেই স্পষ্ট করে না কেন ডিউটি সাইকেল থেকে নির্দিষ্ট ডেটা অনুরোধ করা হয়। একটি ক্রয় সিদ্ধান্ত চূড়ান্ত করার আগে প্রস্তুতকারক সার্থক.
পাওয়ার প্রেস মেশিনগুলিকে প্রাথমিকভাবে ফ্রেম নির্মাণের মাধ্যমে ওপেন টাইপ এবং ক্লোজড টাইপ ডিজাইনে এবং ড্রাইভ মেকানিজম দ্বারা যান্ত্রিক, হাইড্রোলিক এবং বায়ুসংক্রান্ত প্রেসে শ্রেণীবদ্ধ করা হয়, যান্ত্রিক প্রেসগুলিকে ক্র্যাঙ্ক, উন্মাদ, নাকল জয়েন্ট, টগল এবং স্ক্রু ড্রাইভের ধরন দ্বারা বিভক্ত করা হয়।
আ Open Type Power Press Machine uses a C shaped frame open on three sides for easy access, generally suited to lighter tonnage work, while a Closed Type Power Press Machine uses a fully enclosed frame offering greater rigidity and precision for higher tonnage and larger part applications.
ওপেন টাইপ পাওয়ার প্রেস মেশিনগুলি সাধারণত প্রায় 250 টন পর্যন্ত টননেজকে কভার করে, যা খুব বড় প্যানেলের কাজের পরিবর্তে ছোট এবং মাঝারি স্ট্যাম্পিং, ব্ল্যাঙ্কিং এবং পিয়ার্সিং অপারেশনগুলির জন্য উপযুক্ত করে তোলে।
ক্লোজড টাইপ পাওয়ার প্রেস মেশিনগুলি উল্লেখযোগ্যভাবে বেশি ফ্রেমের অনমনীয়তা অফার করে, যা ভারী বা অফ সেন্টার লোডিংয়ের অধীনে বিচ্যুতি হ্রাস করে এবং শক্ত রাম সমান্তরালতা বজায় রাখে, উভয়ই বড়, মাত্রাগতভাবে সামঞ্জস্যপূর্ণ প্যানেল তৈরির জন্য অপরিহার্য।
একটি যান্ত্রিক প্রেস মেশিন সঞ্চিত ঘূর্ণন শক্তিকে দ্রুত, পুনরাবৃত্তিযোগ্য রাম স্ট্রোকে রূপান্তর করতে একটি ফ্লাইহুইল এবং ক্র্যাঙ্কশ্যাফ্ট ব্যবহার করে, যখন একটি হাইড্রোলিক প্রেস সাধারণত ধীর চক্র গতিতে স্ট্রোক জুড়ে ধ্রুবক বল সরবরাহ করতে তরল চাপ ব্যবহার করে।
একটি নাকল জয়েন্ট প্রেস একটি লিঙ্কেজ মেকানিজম ব্যবহার করে যা স্ট্রোকের নীচের দিকে নাটকীয়ভাবে বলকে বহুগুণ করে, এটি মুদ্রা তৈরি, সাইজিং এবং অন্যান্য নির্ভুল ক্রিয়াকলাপের জন্য উপযুক্ত করে তোলে যার জন্য অল্প কাজের দূরত্বে খুব উচ্চ শক্তির প্রয়োজন হয়।
পয়েন্ট কাউন্ট বলতে রামকে সমর্থনকারী স্বতন্ত্র ক্র্যাঙ্কশ্যাফ্ট বা উদ্ভট ড্রাইভ সংযোগের সংখ্যা বোঝায়, কমপ্যাক্ট অংশগুলির জন্য একক পয়েন্ট প্রেস থেকে দ্বিগুণ বা চার পয়েন্ট প্রেস পর্যন্ত যা বিস্তৃত কর্মক্ষেত্রে সমানভাবে লোড বিতরণ করে।
প্রয়োজনীয় টননেজ উপাদানের বেধ, উপাদানের শক্তি, অংশটির শিয়ার বা গঠনের পরিধির দৈর্ঘ্য এবং নির্দিষ্ট ক্রিয়াকলাপ সম্পাদিত হওয়ার উপর নির্ভর করে এবং সাধারণত ফাঁকা করা, ছিদ্র করা বা গঠনের কাজের জন্য নির্দিষ্ট সূত্রগুলি ব্যবহার করে গণনা করা হয়।
অত্যাবশ্যকীয় নিরাপত্তা বৈশিষ্ট্যগুলির মধ্যে রয়েছে অপারেশন গার্ডিং পয়েন্ট যেমন হালকা পর্দা বা স্থির বাধা, একটি নির্ভরযোগ্য ক্লাচ এবং যাচাইকৃত স্টপিং পারফরম্যান্স সহ ব্রেক সিস্টেম, দুটি হ্যান্ড কন্ট্রোল সিস্টেম যেখানে প্রযোজ্য, এবং রক্ষণাবেক্ষণ কাজের জন্য নথিভুক্ত লকআউট এবং ট্যাগআউট পদ্ধতি।
ক্লাচ এবং ব্রেক সিস্টেমগুলি প্রস্তুতকারকের দ্বারা সংজ্ঞায়িত একটি নিয়মিত সময়সূচী এবং প্রযোজ্য নিরাপত্তা বিধি অনুসারে পরিদর্শন করা উচিত, প্রতি পরিদর্শনের ব্যবধানে নির্দিষ্ট নিরাপত্তা সহনশীলতার মধ্যে থাকার জন্য স্টপিং দূরত্ব এবং প্রতিক্রিয়া সময় যাচাই করা উচিত।


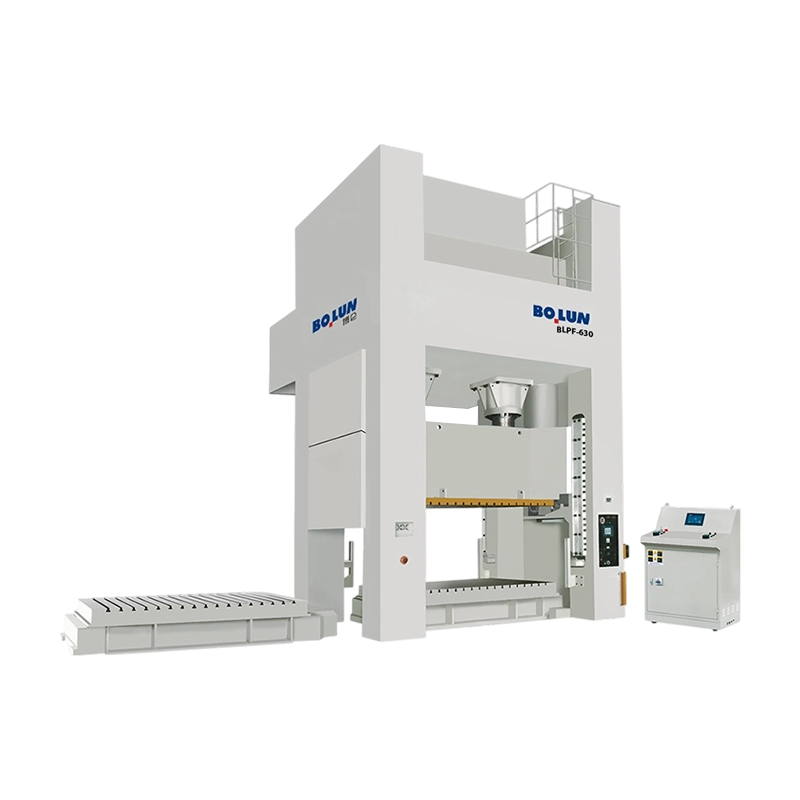
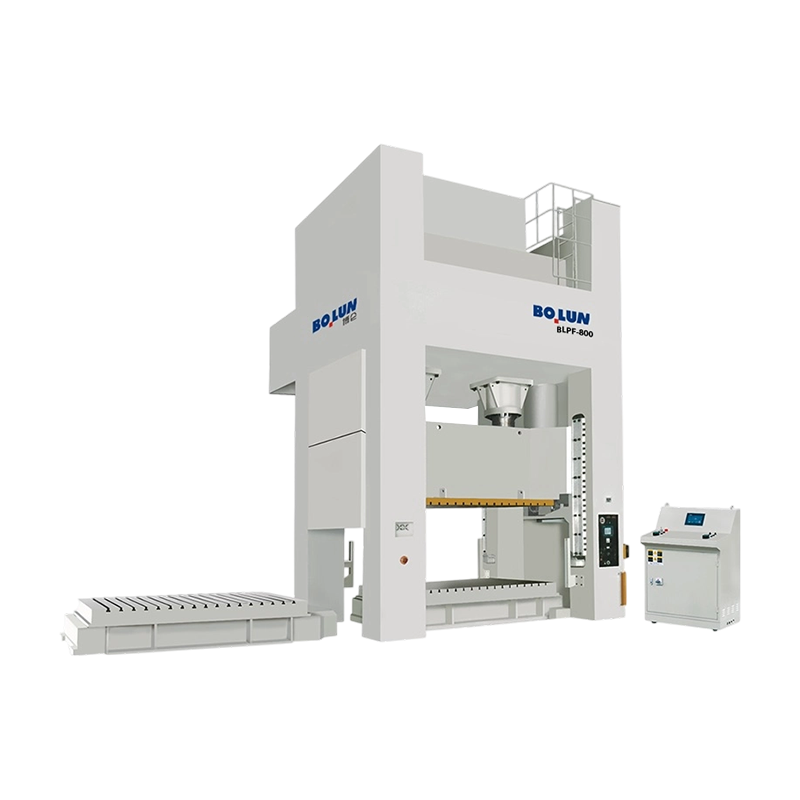
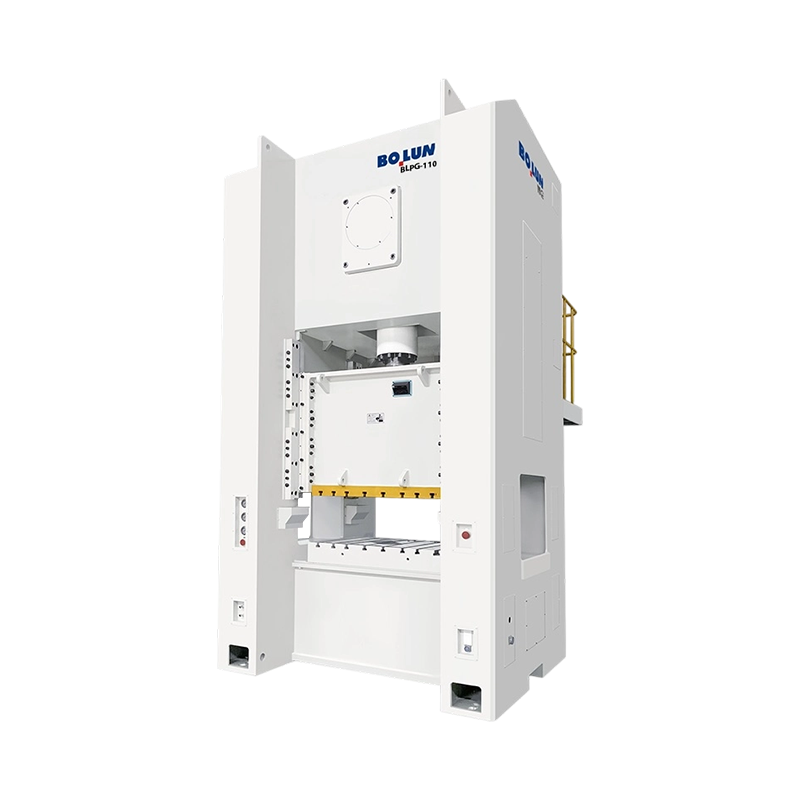
ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের ফাস্টেনার প্রস্তুতকারক সম্প্রতি একটি পরিচিত সমস্যার সম্...
সংক্ষিপ্ত উত্তর: কোন ফ্রেম টাইপ আপনার কাজের জন্য উপযুক্ত আ ...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্র...
দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

