দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ তৈরি করতে পারে। একটি ডাই শপ যা একটি 2.5 মিমি মৃদু-স্টিলের বন্ধনী উদ্ধৃত করে একটি ওপেন-গ্যাপ প্রেসে এবং তারপরে একটি বন্ধ-ফ্রেমের প্রেসে একই টুলটি চালায় সাধারণত প্রান্ত ক্যাম্বারের পরিবর্তন, স্ট্রিপের প্রস্থ জুড়ে বুর উচ্চতায় এবং কত ঘন ঘন ডাইটিকে তীক্ষ্ণ করার প্রয়োজন হয় তা লক্ষ্য করে। টনেজ সংখ্যা পরিবর্তন হয়নি। কি পরিবর্তন হয়েছে ফ্রেম লোড অধীনে সরানো কত.
ব্যবহারিক উপসংহারটি প্রথমে আসে: যখন অংশ সহনশীলতা আঁটসাঁট হয়, টুলটি একটি প্রগতিশীল ডাই হয়, বা বিছানাটি প্রায় 1,200 মিমি থেকে চওড়া হয়, একটি বন্ধ টাইপ পাওয়ার প্রেস মেশিন সাধারণত সঠিক সূচনা পয়েন্ট। আলোচনার জন্য প্রথম জিনিসগুলি হল ফ্রেমের দৃঢ়তা, ব্যবহারযোগ্য ডাই স্পেস এবং ড্রাইভের বৈশিষ্ট্য, হেডলাইন টনেজ নয়। উদার সহনশীলতা এবং সরু কয়েলের সাথে সহজ ভেদন এবং গঠনের জন্য, একটি সু-নির্মিত ওপেন-গ্যাপ প্রেস প্রায়শই কম অর্থের জন্য কাজ করে এবং তিন দিক থেকে আরও ভাল অ্যাক্সেস দেয়।
নীচের সমস্ত কিছু ব্যাখ্যা করে যে সেই বিভাজন রেখাটি আসলে কোথায় বসে, কীভাবে বিভ্রান্ত না হয়ে একটি বন্ধ-ফ্রেমের স্পেসিফিকেশন শীট পড়তে হয় এবং কোন বিবরণগুলি সিদ্ধান্ত নেয় যে মেশিনটি পনের বছর ধরে পরিষ্কারভাবে চলবে নাকি নিঃশব্দে স্ক্র্যাপ, ডাউনটাইম এবং ডাই মেরামতের উত্স হয়ে উঠবে।
একটি প্রেস ফ্রেম একটি বসন্ত হয়. লোডের অধীনে এটি উল্লম্বভাবে প্রসারিত হয় এবং, একটি খোলা-ব্যবধানের নকশায়, এটিও ঘোরে কারণ লোডের পথটি সি-আকৃতির এবং শুধুমাত্র একপাশে সমর্থিত। উল্লম্ব প্রসারিত পরিচালনাযোগ্য; কৌণিক ঘূর্ণন ক্ষতির মৃত্যু হয় কি. যখন স্লাইডটি বিছানা জুড়ে এক মিলিমিটারের কয়েক শতভাগ কাত হয়ে যায়, তখন পাঞ্চ-টু-ডাই ক্লিয়ারেন্স অভিন্ন হওয়া বন্ধ করে দেয়। শীট মেটালে কাটিং ক্লিয়ারেন্স সাধারণত প্রতি পাশের পুরুত্বের 5 থেকে 8 শতাংশ হয়, তাই 1.5 মিমি স্টকে গ্রহণযোগ্য উইন্ডোটি প্রায় 0.075 থেকে 0.12 মিমি। একটি ফ্রেম যা বিছানার এক প্রান্তে সেই জানালার অর্ধেক খাওয়ার জন্য যথেষ্ট ঘোরে তা কার্যকরভাবে আপনার ডাই লাইফকে অর্ধেক করে দেয় এবং সেই পাশে বুর উচ্চতাকে ঠেলে দেয়।
ক্লোজড-ফ্রেম প্রেসগুলি লোড পাথকে দুটি খাড়া এবং একটি মুকুট দিয়ে ঘিরে থাকে, তাই বলটি একটি প্রতিসম কাঠামোর মধ্য দিয়ে ভ্রমণ করে। উল্লম্ব বিচ্যুতি এখনও বিদ্যমান, কিন্তু স্লাইডে কৌণিক বিচ্যুতি অনেক ছোট, এবং স্লাইড থেকে বোলস্টার সমান্তরালতা সম্পূর্ণ বিছানা প্রস্থ জুড়ে সহনশীলতার মধ্যে থাকে। অনুশীলনে এটিই আপনাকে ক্রয় করে সঙ্গতিপূর্ণ বুর উচ্চতা, টানা অংশে আরও ভাল সমতলতা, দীর্ঘ ঘুষি এবং ডাই লাইফ, এবং স্ট্রিপ না হাঁটতে একই সময়ে চার বা ছয়টি স্টেশন কাটিং সহ একটি প্রগতিশীল সরঞ্জাম চালানোর ক্ষমতা।
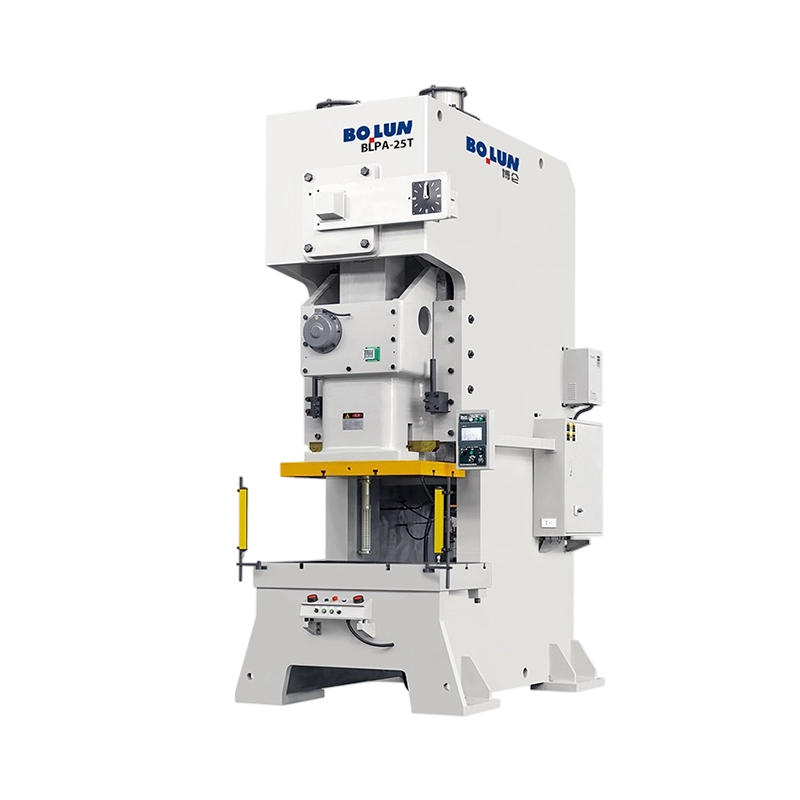
বাণিজ্য বন্ধ অ্যাক্সেস. একটি বন্ধ-ফ্রেমের মেশিনে উপাদানটি সাধারণত সামনে থেকে পিছনে প্রবেশ করে, কয়েল লাইন এবং ফিডার সেই দিকে সেট করা হয় এবং ম্যানুয়াল লোডিংয়ের জন্য সাইড অ্যাক্সেস সীমিত। যদি আপনার প্রক্রিয়াটি অপারেটরদের তিন দিক থেকে লোড করার উপর নির্ভর করে, অথবা আপনাকে টুলের পাশে লম্বা অংশগুলি ঝুলিয়ে রাখতে হবে, তাহলে একটি খোলা-ব্যবধান বা আধা-বন্ধ নকশা হল আরও সৎ উত্তর। দুটি স্থাপত্যের আমাদের নিজস্ব তুলনা, খোলা-টাইপ বনাম বন্ধ-টাইপ পাওয়ার প্রেস ব্যাখ্যা করা হয়েছে , জ্যামিতিকে আরও বিশদভাবে কভার করে যদি আপনি এখনও দুটি ওজন করে থাকেন।
| নির্বাচন ফ্যাক্টর | খোলা ফাঁক প্রেস | বন্ধ ফ্রেম প্রেস |
|---|---|---|
| লোড অধীনে ফ্রেম আচরণ | উল্লম্ব প্রসারিত এবং ফাঁকের লক্ষণীয় কৌণিক ঘূর্ণন | প্রধানত উল্লম্ব প্রসারিত, ছোট কৌণিক ত্রুটি |
| স্লাইড-টু-বলস্টার সমান্তরালতা | লোড এবং লোড অবস্থানের সাথে পরিবর্তন | বিছানা প্রস্থ জুড়ে ঘনিষ্ঠভাবে ঝুলিতে |
| অফ-সেন্টার লোড সহনশীলতা | কম; লোড অবশ্যই ফাঁক কেন্দ্রের কাছাকাছি থাকতে হবে | মাঝারি থেকে উচ্চ, বিশেষ করে ডবল-পয়েন্ট স্লাইড সহ |
| অংশ নির্ভুলতা এবং burr ধারাবাহিকতা | সাধারণ কাজের জন্য গ্রহণযোগ্য | কঠোর সহনশীলতা এবং প্রগতিশীল কাজের জন্য ভাল |
| মরা জীবন | ছোট যেখানে কাত তাৎপর্যপূর্ণ | দীর্ঘ কারণ ক্লিয়ারেন্স অভিন্ন থাকে |
| অপারেটর এবং ডাই অ্যাক্সেস | সামনে, বাম এবং ডান দিক থেকে চমৎকার | শুধুমাত্র সামনে এবং পিছনে; পার্শ্ব অ্যাক্সেস সীমাবদ্ধ |
| সাধারণ টনেজ ব্যান্ড | মোটামুটি 10 থেকে 250 টন | মোটামুটি 60 থেকে 1,000 টন এবং তার বেশি |
| একই টনেজ জন্য মেঝে স্থান | ধারণক্ষমতার তুলনায় বড় পদচিহ্ন | প্রতি টন শক্তিতে আরও কমপ্যাক্ট |
বন্ধ ফ্রেম সব একইভাবে নির্মিত হয় না, এবং নির্মাণ পছন্দ পরিবহন, রক্ষণাবেক্ষণ এবং দশ বছর ভারী ফাঁকা পরে মেশিনের আচরণ প্রভাবিত করে।
একটি মনোব্লক ফ্রেম এক টুকরো হিসাবে ঢালাই বা গড়া হয়, বা ঢালাই করা হয় এবং তারপর চাপ-মুক্ত করা হয় এবং একক ইউনিট হিসাবে মেশিন করা হয়। এটি প্রতি কিলোগ্রাম স্টিলের সবচেয়ে শক্ত বিকল্প, শিথিল করার জন্য কোন প্রাক-চাপ নেই এবং সবচেয়ে অনুমানযোগ্য বিচ্যুতি বক্ররেখা দেয়। সীমাবদ্ধতা হ'ল লজিস্টিক: ফ্রেমটি সবচেয়ে ভারী একক আইটেম, এটির জন্য সাধারণত একটি ধারক না হয়ে একটি ফ্ল্যাট-র্যাক বা ব্রেক-বাল্ক চালানের প্রয়োজন হয় এবং আপনার প্ল্যান্টে কারচুপির পরিকল্পনাটি ক্রয় আদেশের আগে নিষ্পত্তি করতে হবে, পরে নয়। দুর্ঘটনার পরে মেরামত করাও কঠিন কারণ পুনরায় শিম করার জন্য কোনও টাই রড নেই।
টাই-রড ফ্রেম are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
একটি আধা-বন্ধ মেশিন পাশের কলামগুলি রাখে তবে একটি সম্পূর্ণ বন্ধ ফ্রেমের চেয়ে সামনের এবং পিছনের অংশগুলিকে বেশি খোলা রাখে। এটি দুটি পরিবারের মধ্যে বসে এবং দরকারী যেখানে আপনি একটি ওপেন-গ্যাপ প্রেসের চেয়ে ভাল কঠোরতা চান তবে দীর্ঘ বা বিশ্রী অংশগুলির জন্য উদার সামনে অ্যাক্সেসের প্রয়োজন। এটি রেটেড টনেজের কাছাকাছি চলমান একটি প্রগতিশীল ডাইতে সত্যিকারের বন্ধ ফ্রেমের বিকল্প নয়।
আপনি যে নির্মাণই চয়ন করুন না কেন, সবচেয়ে ভারী একক অংশ, উত্তোলন পয়েন্ট এবং মাধ্যাকর্ষণ কেন্দ্রের জন্য জিজ্ঞাসা করুন। এই তিনটি সংখ্যা আপনার ক্রেনের ক্ষমতা, আপনার দরজার প্রস্থ এবং আপনার ইনস্টলেশন খরচ নির্ধারণ করে এবং তারা প্রায়শই একটি উদ্ধৃতি থেকে অনুপস্থিত থাকে যা শুধুমাত্র টনেজ এবং বিছানার আকারের উপর ফোকাস করে।
স্লাইড সংযোগ পয়েন্টের সংখ্যা একটি লোড-পাথ সিদ্ধান্ত, একটি বিপণন বৈশিষ্ট্য নয়। একটি একক-পয়েন্ট স্লাইড স্লাইডের কেন্দ্রে একটি সংযোগকারী রডের মাধ্যমে চালিত হয়। এটি সহজ, সাশ্রয়ী এবং পুরোপুরি পর্যাপ্ত যখন কাজের শক্তি বিছানার মাঝখানে থাকে এবং টুলটি তুলনামূলকভাবে সংকীর্ণ হয়।
একটি ডাবল-পয়েন্ট স্লাইড দুটি সংযোগকারী রডের মাধ্যমে চালিত হয়, প্রতিটি পাশে একটি। একটি অফ-সেন্টার লোডের অধীনে, স্লাইডটি আরও ভালভাবে কাত হওয়া প্রতিরোধ করে, কারণ দ্বিতীয় সংযোগ বিন্দুটি একটি মুহূর্ত সংযম হিসাবে কাজ করে। এটি তিনটি সাধারণ পরিস্থিতিতে গুরুত্বপূর্ণ: প্রগতিশীল মারা যায় যেখানে একাধিক স্টেশন বিভিন্ন অবস্থানে একই সাথে কাটা হয়, প্রশস্ত বিছানা যেখানে স্ট্রিপটি 1,500 মিমি বা তার বেশি জুড়ে চলে, এবং কাজ যেখানে টুলটি ইচ্ছাকৃতভাবে একটি কয়েল লাইন বা একটি স্থানান্তর সিস্টেমের জন্য একপাশে অফসেট করা হয়।
ব্যবহারিক নিয়ম সোজা। যদি ডাইটি বিছানার প্রস্থের প্রায় 60 শতাংশের চেয়ে বেশি হয়, অথবা যদি টনেজটি কেন্দ্র থেকে বেডের দৈর্ঘ্যের প্রায় এক চতুর্থাংশের বেশি ঘনীভূত হয়, তাহলে একটি ডাবল-পয়েন্ট মেশিন নিরাপদ পছন্দ। একটি একক-পয়েন্ট প্রেস সেভাবে চালানো যেতে পারে, কিন্তু আপনি মূলধন খরচ বাঁচাতে জীবন কাটাচ্ছেন।
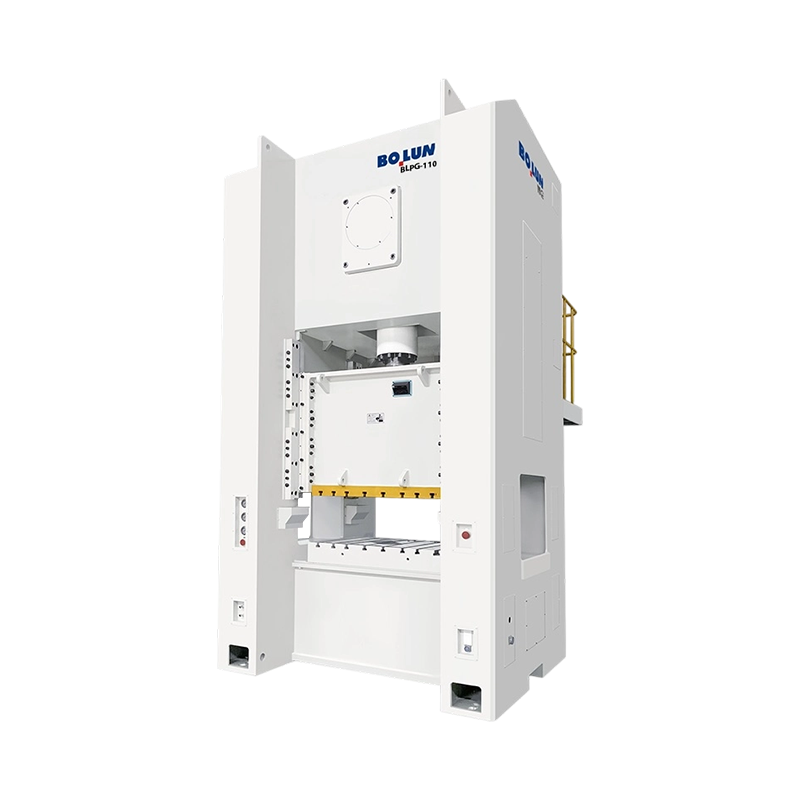
এখানেও প্রশস্ত-শয্যার একক-পয়েন্ট মেশিনগুলি তাদের জায়গা অর্জন করে। একটি প্রশস্ত দরজা এবং একটি বড় বিছানা সহ একটি বন্ধ সিঙ্গেল-পয়েন্ট প্রেস, যেমন BLPG সিরিজ, ক্লোজড-ফ্রেমের দৃঢ়তা বজায় রেখে বড় প্যানেলের জন্য ভাল সামনে অ্যাক্সেস দেয় এবং এটি এমন কাজের জন্য উপযুক্ত যেখানে লোডটি সত্যিকারের কেন্দ্রীভূত তবে অংশটি শারীরিকভাবে বড়। ডাবল-পয়েন্ট পরিবার, বিপরীতে, প্রগতিশীল এবং মাল্টি-স্টেশন টুলিংয়ের জন্য ওয়ার্কহরস। একটি প্রতিনিধি উদাহরণ হল 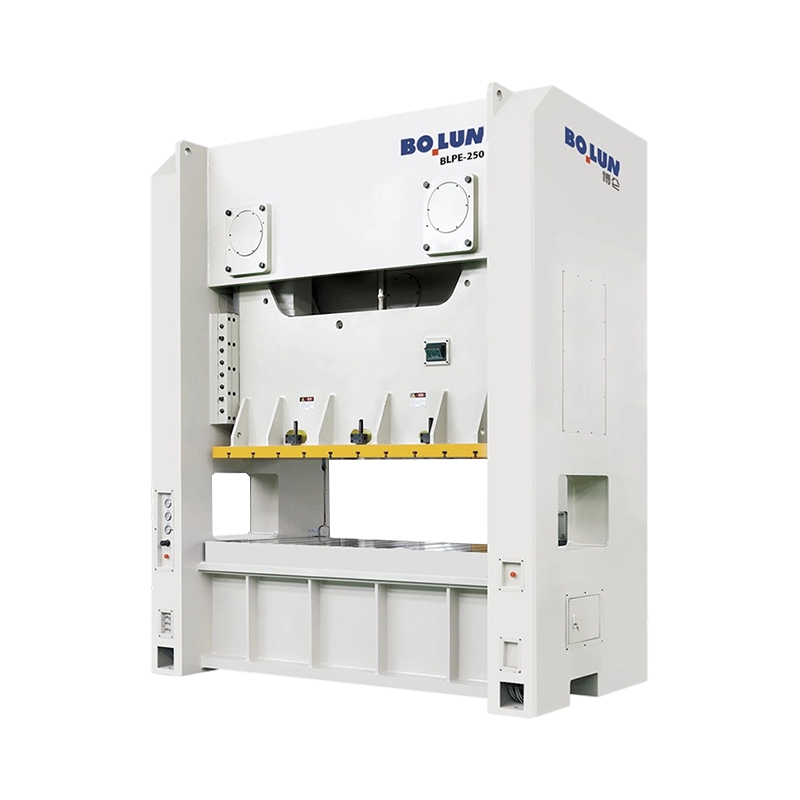 BLPE-250 ওয়াইড-বেড ক্লোজড-ফ্রেম ডাবল-পয়েন্ট প্রেস 2500 kN BLPE-250 বড় প্রগতিশীল এবং মাল্টি-স্টেশন টুলিংয়ের জন্য একটি 2500 × 1000 মিমি বেড ক্লোজ-ফ্রেমের অনমনীয়তা যুক্ত করে। পণ্য দেখুন → কনফিগারেশন, যা দুটি সংযোগ পয়েন্ট সহ একটি প্রশস্ত বিছানা এবং ক্রমাগত উত্পাদন কাজের জন্য একটি শক্তিশালী ফ্রেম যুক্ত করে।
ফ্রেম ঠিক করে যে মেশিনটি কতটা সোজা থাকবে। ড্রাইভ স্থির করে যে স্লাইডটি নিচের পথে কী করে এবং এর ফলে মেশিনটি আসলে কোন প্রক্রিয়াগুলি সম্পাদন করতে পারে তা নির্ধারণ করে। চারটি ব্যবস্থা বদ্ধ-ফ্রেম যান্ত্রিক প্রেসের উপর আধিপত্য বিস্তার করে এবং সেগুলি বিনিময়যোগ্য নয়।
ক্লাসিক ক্র্যাঙ্ক ড্রাইভ ঘূর্ণমান ফ্লাইহুইল শক্তিকে সাইনোসয়েডাল স্লাইড গতিতে রূপান্তর করে। এটি দক্ষ, যান্ত্রিকভাবে সহজ এবং রক্ষণাবেক্ষণের জন্য সস্তা। স্লাইডের বেগ মাঝামাঝি স্ট্রোকের শিখরে এবং নীচের মৃত কেন্দ্রের দিকে পড়ে, তাই উপাদানটি নীচের কাছাকাছি সংকোচনের অধীনে একটি যুক্তিসঙ্গত সময় ব্যয় করে। ক্র্যাঙ্ক ড্রাইভ স্যুট ব্ল্যাঙ্কিং, পিয়ার্সিং, বাঁকানো, অগভীর গঠন এবং সাধারণ স্ট্যাম্পিং যেখানে বল চাহিদা স্ট্রোকের নীচের কাছাকাছি থাকে।
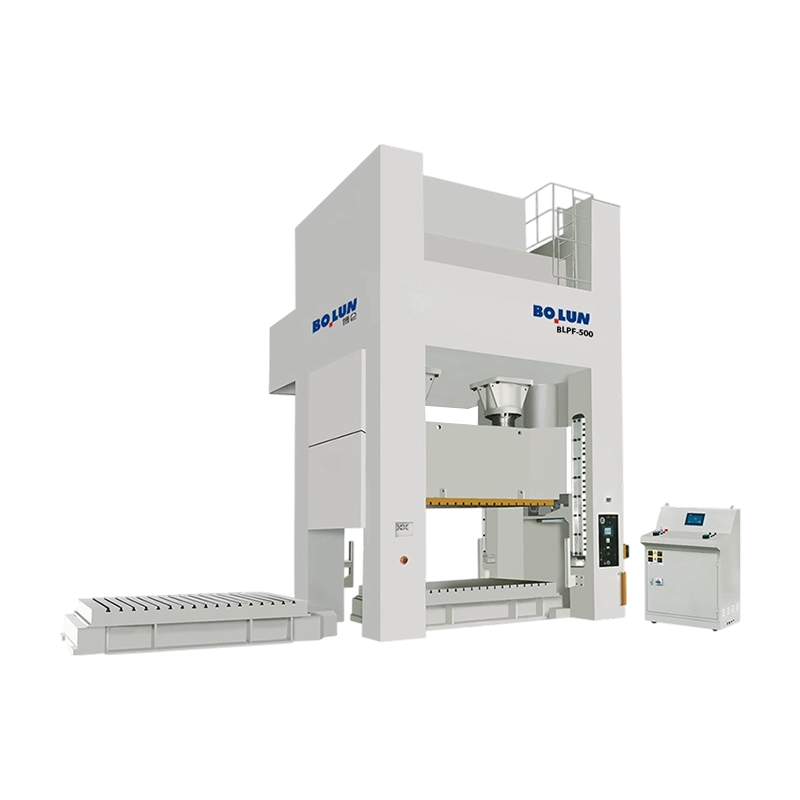
একটি অদ্ভুত গিয়ার ড্রাইভ ফ্লাইহুইল এবং সংযোগকারী রডের মধ্যে একটি বড় গিয়ার এবং একটি উদ্ভট বিয়ারিং রাখে, যা নীচের মৃত কেন্দ্রের কাছে টর্কের গুণ বৃদ্ধি করে এবং আনুপাতিকভাবে বড় ক্র্যাঙ্ক থ্রো ছাড়াই দীর্ঘ স্ট্রোকের অনুমতি দেয়। ফলাফল হল স্ট্রোকে উচ্চ উপলব্ধ শক্তি কম, যা গভীর অঙ্কন, ঠান্ডা গঠন এবং পুরু-প্লেটের কাজের জন্য প্রয়োজন। এই মেশিনগুলি বড় হতে থাকে: দীর্ঘ স্ট্রোক, চওড়া বিছানা, উচ্চ টনেজ এবং একটানা হালকা কাজের পরিবর্তে একটি ভারী একক স্ট্রোকের জন্য একটি ফ্লাইহুইল। যেখানে কাজ উচ্চ টননেজে ডিপস্ট্রোক ক্ষমতার জন্য কল করে, 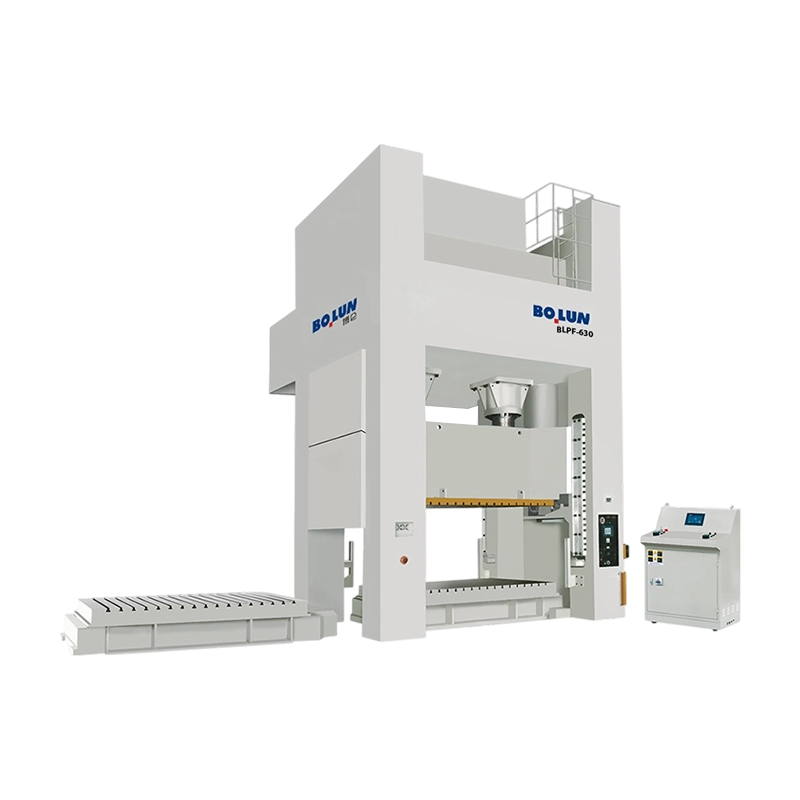 BLPF-630 ডিপ-স্ট্রোক এককেন্দ্রিক গিয়ার ডাবল-পয়েন্ট প্রেস 400 মিমি স্ট্রোক সহ একটি 6300 kN এক্সেন্ট্রিক-গিয়ার প্রেস এবং উচ্চ-টনেজ গভীর অঙ্কন এবং জটিল গঠনের জন্য 800 kN কুশন। পণ্য দেখুন → স্পেসিফিকেশন হল এমন এক ধরনের যন্ত্র যা আপনার গঠন শক্তির গণনার সাথে তুলনা করা যায়, শুধু আপনার টনেজ গণনা নয়।
একটি সার্ভো প্রেস ফ্লাইহুইল এবং ক্লাচকে একটি মোটর এবং স্ক্রু বা ক্র্যাঙ্ক মেকানিজম দিয়ে প্রতিস্থাপন করে যা প্রোগ্রাম করা যায়। স্লাইডটি কাটার মধ্য দিয়ে ধীর হয়ে যেতে পারে, নীচে বাস করতে পারে, আংশিকভাবে বিপরীত দিকে যেতে পারে বা দ্রুত কাছে যেতে পারে এবং ধীরে ধীরে গঠন করতে পারে। এই নমনীয়তা নীরব ব্ল্যাঙ্কিংয়ে, অঙ্কনে যেখানে আপনি উপাদানের মাধ্যমে একটি নিয়ন্ত্রিত পাঞ্চ গতি চান, মুদ্রা তৈরিতে যেখানে একটি সংক্ষিপ্ত বাস পূরণকে উন্নত করে এবং এমন চাকরিতে যেখানে একই মেশিনকে বিভিন্ন সরঞ্জাম চালাতে হবে। সীমাগুলি সমানভাবে বাস্তব: কম গতিতে উপলব্ধ টর্ক, স্ট্রোক প্রতি শক্তি, মোটর এবং ড্রাইভের খরচ এবং সত্য যে একটি সার্ভো মেশিনের ব্যবহারযোগ্য শক্তি একটি বড় ফ্লাইহুইল নয় এমনভাবে সসীম। যদি আপনার প্রক্রিয়াটির জন্য খুব ভারী একক স্ট্রোকের প্রয়োজন হয়, তবে কিলোজুলে শক্তির চিত্রটি পরীক্ষা করুন, শুধু টননেজ নয়।
একটি ফ্রেম-মাউন্ট করা ডাবল-পয়েন্ট সার্ভো মেশিন, যেমন 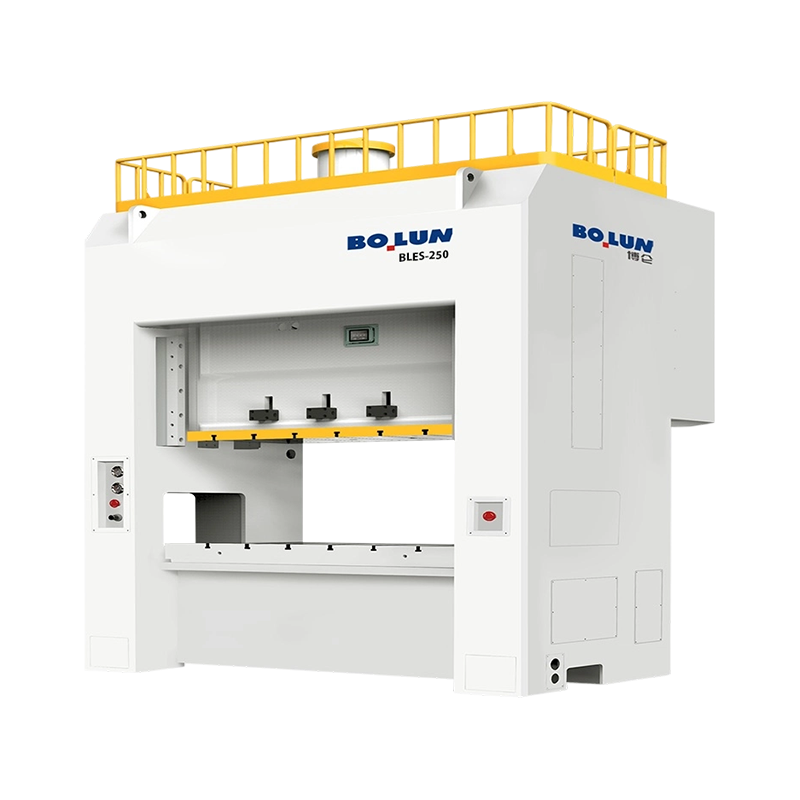 BLES-250 বন্ধ-ফ্রেম ডাবল-পয়েন্ট সার্ভো প্রেস একটি 2500 kN সার্ভো প্রেস যাতে 25,200 J ওয়ার্কিং এনার্জি এবং ক্লোজড-ফ্রেম ডাবল-পয়েন্ট রিজিডিটি প্রোগ্রামেবল ডিপ-ড্রয়িং এবং প্রিসিশন স্ট্যাম্পিং কাজের জন্য। পণ্য দেখুন → কনফিগারেশন, এমন একটি উদ্ভিদের জন্য প্রাকৃতিক উপযুক্ত যা মিশ্র উচ্চ-মূল্যের কাজ চালায় এবং ক্লোজ-ফ্রেমের অনমনীয়তা পরিত্যাগ না করে প্রোগ্রামেবল স্ট্রোক প্রোফাইল চায়।
টগল ড্রাইভগুলি স্লাইডটি নামার সাথে সাথে একটি লিঙ্কেজের মাধ্যমে নীচের মৃত কেন্দ্রের কাছে নাটকীয়ভাবে গুনগত শক্তি বৃদ্ধি করে। স্লাইডটি উচ্চ যান্ত্রিক সুবিধার সাথে ধীরে ধীরে আসে, তারপর দ্রুত প্রত্যাহার করে। এটি কোল্ড ফোরজিং, কয়েনিং এবং সাইজিংয়ের জন্য আদর্শ স্থাপত্য, যেখানে উপাদানটি কাটার পরিবর্তে প্রবাহিত হওয়া উচিত এবং যেখানে বল শিখরটি নীচের এক বা দুই মিলিমিটারের মধ্যে বসে। টগল মেশিনগুলি সাধারণত টননেজের পরিবর্তে বিকৃতি শক্তি এবং ফ্রেমের কঠোরতা দ্বারা নির্দিষ্ট করা হয়।
| ড্রাইভের ধরন | নিচের মৃত কেন্দ্রের কাছে ফোর্স পাওয়া যায় | সাধারণ প্রক্রিয়া | চেক করার প্রধান সীমাবদ্ধতা |
|---|---|---|---|
| ক্র্যাঙ্ক | রেটেড টনেজ অবস্থানে রেটেড বল | ফাঁকা, ছিদ্র, নমন, অগভীর গঠন | প্রতি স্ট্রোকের দৈর্ঘ্য এবং শক্তি |
| উদ্ভট গিয়ার | উচ্চ, শক্তিশালী ঘূর্ণন সঁচারক বল সংখ্যাবৃদ্ধি সঙ্গে | গভীর অঙ্কন, পুরু প্লেট, ঠান্ডা গঠন | ক্রমাগত স্ট্রোক উপর Flywheel পুনরুদ্ধারের সময় |
| সার্ভো | প্রোগ্রামেবল; মোটর এবং স্ক্রু রেটিং উপর নির্ভর করে | সাইলেন্ট ব্ল্যাঙ্কিং, নিয়ন্ত্রিত অঙ্কন, মুদ্রা তৈরি, মিশ্র টুলিং | স্ট্রোক এবং ড্রাইভ খরচ প্রতি উপলব্ধ শক্তি |
| টগল/নাকল | একটি ছোট কাজের অঞ্চলের মধ্যে খুব উচ্চ | কোল্ড ফরজিং, সাইজিং, কয়েনিং | সংকীর্ণ ব্যবহারযোগ্য স্ট্রোক উইন্ডো |
ক্লোজড-ফ্রেম প্রেসে ক্রয় করার বেশিরভাগ ভুল টননেজে করা হয় না। এগুলোর নিচে প্রিন্ট করা চার-পাঁচটি সংখ্যায় তৈরি করা হয়। একটি স্পেসিফিকেশন শীট ক্ষুদ্রাকৃতির একটি চুক্তি, এবং প্রতিটি চিত্রের একটি প্রসঙ্গ রয়েছে যা উদ্ধৃতি খুব কমই ব্যাখ্যা করে।
রেট করা টনেজ অবস্থান দিয়ে শুরু করুন। একটি যান্ত্রিক প্রেস শুধুমাত্র নীচের মৃত কেন্দ্রের উপরে একটি সংজ্ঞায়িত দূরত্বে তার নামমাত্র শক্তি সরবরাহ করতে পারে, সাধারণত আকার এবং মান অনুসারে 5 থেকে 13 মিমি এর মধ্যে। সেই বিন্দুর উপরে, ড্রাইভ জ্যামিতি বলকে সীমাবদ্ধ করে। যদি আপনার ফর্মিং অপারেশনের জন্য নীচের মৃত কেন্দ্র থেকে 30 মিমি উপরে সম্পূর্ণ টনেজের প্রয়োজন হয়, তবে 6 মিমি রেট দেওয়া একটি মেশিন এটি সরবরাহ করবে না, নামপ্লেট যাই বলুক না কেন। টনেজ বক্ররেখার জন্য জিজ্ঞাসা করুন, একক চিত্র নয়।
এর পরে, প্রতি মিনিটে স্ট্রোক এবং স্ট্রোকগুলি একসাথে পরীক্ষা করুন। SPM সাধারণত একটি নির্দিষ্ট স্ট্রোক দৈর্ঘ্য এবং প্রায়ই একটি নির্দিষ্ট গতি সেটিং এ উদ্ধৃত করা হয়। 60 SPM-এ বিজ্ঞাপিত একটি মেশিন শুধুমাত্র একটি ছোট স্ট্রোক এবং একটি পরিবর্তনশীল-স্পীড ড্রাইভ সর্বোচ্চ সেট করে এটিতে পৌঁছাতে পারে। যদি আপনার টুলের অংশ নিষ্কাশনের জন্য 200 মিমি স্ট্রোকের প্রয়োজন হয়, তাহলে বাস্তবসম্মত উৎপাদন হার যথেষ্ট কম হতে পারে।
তারপর ডাই স্পেস পাটিগণিত যাচাই করুন। শাট উচ্চতা, স্লাইড সমন্বয় এবং বলস্টার বেধ একটি সেট হিসাবে পড়তে হবে। আপনার ডাই স্ট্যাকটি অ্যাডজাস্টমেন্ট রেঞ্জের মাঝখানে বসতে হবে, চরমে নয়, যাতে আপনি পরে স্পেসার বা কুশন প্লেট যোগ করার জন্য ডাই এবং রুমে গ্রাইন্ডিং অ্যালাউন্স রাখতে পারেন। একটি ডাই যা শুধুমাত্র তার উপরের সীমাতে সামঞ্জস্যের সাথে ফিট করে তা হল একটি ডাই যা তার প্রথম রিগ্রিন্ডের পরে ফিট হবে না।
| স্পেসিফিকেশন চিত্র | এটা কি নিয়ন্ত্রণ করে | প্রশ্ন জিজ্ঞাসা |
|---|---|---|
| রেটেড টনেজ এবং রেট করা অবস্থান | নীচের মৃত কেন্দ্রের উপরে একটি নির্দিষ্ট উচ্চতায় ব্যবহারযোগ্য বল | আপনি কি কাজের স্ট্রোক জুড়ে টনেজ বক্ররেখা সরবরাহ করতে পারেন? |
| স্ট্রোক দৈর্ঘ্য এবং SPM | অংশ নিষ্কাশন উচ্চতা এবং বাস্তবসম্মত আউটপুট | কোন স্ট্রোক এবং গতি সেটিং এ SPM পরিমাপ করা হয়? |
| উচ্চতা এবং স্লাইড সমন্বয় ডাই | ডাই স্ট্যাক মার্জিনের সাথে খাপ খায় কিনা | আমার ডাই ইনস্টল করার সাথে সামঞ্জস্যের অবস্থান কী? |
| বিছানা এবং স্লাইড এলাকা | পায়ের ছাপ এবং ক্ল্যাম্পিং স্পেস ডাই | উদ্ধৃত বিছানা কি ফ্রেম খোলার বা বলস্টার প্লেট? |
| ফ্রেমের বিচ্যুতি | ডাই ক্লিয়ারেন্স স্থায়িত্ব এবং অংশ নির্ভুলতা | রেট করা লোডে কোন উল্লম্ব এবং কৌণিক বিচ্যুতি নিশ্চিত করা হয়? |
| ডাই কুশন ক্ষমতা এবং স্ট্রোক | খালি ধারক বল এবং ইজেকশন | কুশন বল কি স্ট্রোকের মাধ্যমে ধ্রুবক বা উঠছে? |
| প্রধান মোটর শক্তি | ক্রমাগত আউটপুট এবং শক্তি পুনরুদ্ধার | পূর্ণ লোডে প্রতি মিনিটে কত স্ট্রোক টিকিয়ে রাখা যায়? |
টুল থেকে টনেজ গণনা করা উচিত, তারপর একটি মার্জিন দিয়ে বৃত্তাকার করা উচিত, তারপর প্রেস বক্ররেখার বিপরীতে পরীক্ষা করা উচিত। অন্য ক্রমে এটি করা, আপনাকে অফার করা মেশিন থেকে শুরু করে, প্রেসগুলি কীভাবে রেট করা লোডের 95 শতাংশে চলে এবং তাড়াতাড়ি ব্যর্থ হয়।
শিয়ারিং এবং ব্ল্যাঙ্কিংয়ের জন্য, বল হল কাটা দৈর্ঘ্য যা উপাদানের শিয়ার শক্তি দ্বারা গুণিত বেধ দ্বারা গুণিত হয়। একটি 180 মিমি বর্গক্ষেত্র ফাঁকা 3 মিমি হালকা ইস্পাতের দৈর্ঘ্য 720 মিমি; 350 MPa এর কাছাকাছি শিয়ার শক্তি সহ, বল মোটামুটি 756 kN বা প্রায় 77 টন। স্ট্রিপিং ফোর্স যোগ করুন, সাধারণত 5 থেকে 10 শতাংশ, এবং একটি ওয়ার্কিং মার্জিন 20 থেকে 30 শতাংশ, এবং একটি 100 থেকে 110 টন মেশিন আরামদায়ক। একটি প্রগতিশীল ডাইতে একযোগে কাটা স্টেশনের সংখ্যা দ্বারা গুণ করুন। সেই আকারের চারটি একযোগে কাটের জন্য 300 টনের বেশি প্রয়োজন হবে, যা মেশিনের শ্রেণীকে সম্পূর্ণরূপে পরিবর্তন করে।
অঙ্কনের জন্য, ড্র ফোর্স ফাঁকা ব্যাস, উপাদানের বেধ এবং প্রসার্য শক্তির উপর নির্ভর করে এবং ফাঁকা ধারক বল সাধারণত উপরে 20 থেকে 40 শতাংশ যোগ করে। একটি সাধারণ ভুল হল একা ড্র ফোর্সে প্রেসের মাপ করা এবং ভুলে যাওয়া যে স্লাইডটি চলন্ত অবস্থায় সম্পূর্ণ ড্র গভীরতার জন্য কুশনটিকে ফাঁকা ধরে রাখতে হবে। কুশন ক্ষমতা, এর বল বক্ররেখা এবং এর স্ট্রোক সবকিছুই অঙ্কন সময়সূচীর বিপরীতে পরীক্ষা করতে হবে, কেবল ক্যাটালগের সর্বোচ্চ নম্বরের বিপরীতে নয়।
আরও দুটি চেক প্রায়ই এড়িয়ে যায়। প্রথমত, শক্তি: একটি ফ্লাইহুইল মেশিন একটি বৃহৎ শক্তি সরবরাহ করতে পারে কিন্তু স্ট্রোকের গতি কমে যাওয়ার আগে শুধুমাত্র একটি সীমিত পরিমাণ শক্তি সরবরাহ করতে পারে। একটি দীর্ঘ কর্মক্ষম স্ট্রোক সহ একটি কাজ একই টননেজে একটি ছোট খালি কাটার চেয়ে বেশি শক্তি খরচ করে এবং যদি ফ্লাইহুইল স্ট্রোকের মধ্যে পুনরুদ্ধার করতে না পারে তবে উৎপাদন হার কমে যায়। দ্বিতীয়, অফ-সেন্টার লোডিং: বদ্ধ ফ্রেমগুলি এটিকে ওপেন-গ্যাপ মেশিনের চেয়ে ভাল সহ্য করে, তবে তারা এটিকে উপেক্ষা করে না। ফলস্বরূপ বল প্রস্তাবিত অঞ্চলের বাইরে বসে থাকলে, স্লাইডটি কাত হয়ে যায়, গিবগুলি অসমভাবে পরিধান করে এবং ডাই ক্লিয়ারেন্সের ভিন্নতা দেখতে পায়। অনুমোদিত অফ-সেন্টার লোড ডায়াগ্রামের জন্য জিজ্ঞাসা করুন এবং আপনার টুলের শক্তি কেন্দ্রটি আসলে কোথায় বসেছে তা পরীক্ষা করুন।
ডাই স্পেস যেখানে ভাল স্পেসিফিকেশন মারা যায়। একটি অঙ্কন যা 2,000 বাই 1,000 মিমি বেড দেখায় তা ফ্রেম খোলার উদ্ধৃতি হতে পারে, যখন টি-স্লট সহ প্রকৃত বোলস্টার প্লেট ছোট হতে পারে। আপনি কোন মাত্রা কিনছেন তা নিশ্চিত করুন, তারপর টি-স্লটের আকার, পিচ এবং অবস্থান নিশ্চিত করুন, কারণ তারাই সিদ্ধান্ত নেয় আপনি কীভাবে ডাই ক্ল্যাম্প করবেন এবং আপনার বিদ্যমান ক্ল্যাম্প এবং সমান্তরাল কাজ করবে কিনা।
স্লাইড এলাকা বিছানা এলাকা হিসাবে অনেক গুরুত্বপূর্ণ. উপরের ডাইটি স্লাইডে আটকানো হয় এবং একটি স্লাইড যা ডাইয়ের চেয়ে অনেক সরু হয় টুলটির বাইরের প্রান্তগুলিকে অসমর্থিত রাখে। বড় প্যানেলের জন্য এটি নমনীয় এবং চিহ্নিতকরণের একটি বাস্তব উত্স। এছাড়াও স্লাইড এবং কাউন্টারব্যালেন্স ক্ষমতার বিপরীতে ডাই ওয়েট লিমিট চেক করুন: কাউন্টারব্যালেন্স প্রেসার রিলিজ হলে একটি ভারসাম্যহীন ভারী ডাই নেমে যাবে, যা একটি নিরাপত্তা সমস্যা এবং ডাই-ড্যামেজ উভয়ই সমস্যা।
কুশনে, যে প্রশ্নগুলি গুরুত্বপূর্ণ তা হল বল, স্ট্রোক এবং নিয়ন্ত্রণ। একটি বায়ুসংক্রান্ত কুশন স্ট্রোকের শেষে একটি চরিত্রগত বৃদ্ধি সহ একটি মোটামুটি ধ্রুবক শক্তি দেয়, যা অনেক অঙ্কন কাজের জন্য ভাল। প্রোগ্রামযোগ্য শক্তি এবং অবস্থান সহ একটি জলবাহী কুশন কঠিন ড্রয়ের জন্য আরও নিয়ন্ত্রণ দেয় তবে খরচ এবং রক্ষণাবেক্ষণ যোগ করে। আপনি যদি ড্রয়িং এবং ব্ল্যাঙ্কিং উভয় কাজই চালাতে চান, তাহলে কুশনটি লক করা যাবে কিনা বা ডাই থেকে পরিষ্কার করে ফিরিয়ে নেওয়া যাবে কিনা এবং বোলস্টারে নতুন ছিদ্র না করেই কুশন পিনগুলি আপনার টুল লেআউট অনুসারে স্থাপন করা যেতে পারে কিনা তা পরীক্ষা করুন।
উচ্চ-মিক্স, কম-আয়তনের কাজ চালানো গাছগুলির জন্য, রেল এবং দ্রুত ডাই ক্ল্যাম্পিং সহ একটি চলমান বোলস্টার তালিকার অন্য যেকোনো বিকল্পের চেয়ে অর্থনীতিকে অনেক বেশি পরিবর্তন করে। সেটআপের সময় যা চার ঘন্টা থেকে চল্লিশ মিনিটে নেমে আসে তা সাইকেল সময়ের একটি প্রান্তিক হ্রাসের চেয়ে দ্রুত ফেরত দেয়, কারণ ডাই প্রস্তুত করার সময় প্রেস পরবর্তী কাজের জন্য অর্থ উপার্জন করতে পারে।
একটি বন্ধ-ফ্রেম প্রেস হল একটি বৃহৎ বিনিয়োগ যা অল্প সংখ্যক উপাদান দ্বারা সুরক্ষিত, এবং ওভারলোড সিস্টেম তাদের মধ্যে সবচেয়ে গুরুত্বপূর্ণ। হাইড্রোলিক ওভারলোড সুরক্ষা স্লাইডটি প্রকাশ করে যখন বল একটি সেট সীমা অতিক্রম করে, সাধারণত মিলিসেকেন্ডের মধ্যে, এবং তারপরে পুনরায় সেট করা হয়। এটি ছাড়া, একটি ডাবল ফাঁকা বা একটি মিসফেড স্ট্রিপ ওভারলোডকে সংযোগকারী রড, ক্র্যাঙ্ক এবং ফ্রেমে স্থানান্তর করে। মেশিনের তুলনা করার সময়, ওভারলোড রিলিজ থ্রেশহোল্ড কী, এটি কীভাবে রিসেট করা হয় এবং বিশ্বাসের পরিবর্তে গ্রহণযোগ্যতা পরীক্ষার সময় রিলিজ পয়েন্ট যাচাই করা যায় কিনা তা জিজ্ঞাসা করুন।
ক্লাচ এবং ব্রেক ব্যবস্থা স্টপিং কর্মক্ষমতা, শব্দ এবং রক্ষণাবেক্ষণ নির্ধারণ করে। ভেজা মাল্টি-প্লেট ক্লাচ এবং ব্রেকগুলি তেলে চলে, দীর্ঘস্থায়ী হয়, শান্তভাবে চলে এবং শুষ্ক ঘর্ষণ প্রকারের তুলনায় কম সামঞ্জস্যের প্রয়োজন হয়, একটি তেল সার্কিটের খরচে যা অবশ্যই বজায় রাখতে হবে। নিরাপত্তার জন্য যা গুরুত্বপূর্ণ তা হল থামার সময় এবং থামার কোণ, যা ফ্লাইহুইল বা স্লাইডে পরিমাপ করা হয়, কারণ গার্ডিং এবং হালকা পর্দার নিরাপত্তা দূরত্ব এটির উপর নির্ভর করে। এই পরিসংখ্যান কমিশনিং এ রেকর্ড করা উচিত এবং বার্ষিক পুনরায় পরীক্ষা করা উচিত।
তৈলাক্তকরণ অস্বস্তিকর এবং সিদ্ধান্তমূলক। নিরীক্ষণ করা চাপ এবং একটি ফল্ট আউটপুট সহ স্বয়ংক্রিয় কেন্দ্রীভূত তৈলাক্তকরণ অকাল গিব এবং গিয়ার পরিধানের সবচেয়ে সাধারণ কারণকে প্রতিরোধ করে। তৈলাক্তকরণ ডায়াগ্রাম, পয়েন্টের সংখ্যা, জলাধারের ক্ষমতা এবং একটি লাইন ব্লক হলে অ্যালার্ম আচরণের জন্য জিজ্ঞাসা করুন। এছাড়াও ওয়ার্ম-আপ পদ্ধতি সম্পর্কে জিজ্ঞাসা করুন: একটি কোল্ড প্রেসের উষ্ণ থেকে আলাদা ছাড়পত্র রয়েছে এবং একটি দোকান যা ঠান্ডা সকালে সম্পূর্ণ টননেজে শুরু হয় শিফটের প্রথম ঘন্টার জন্য সঠিকতা প্রবাহ দেখতে পাবে।
প্রেস নিরাপত্তা প্রায় সর্বত্র নিয়ন্ত্রিত হয়, এবং প্রয়োজনীয়তা মেশিনে একটি স্টিকার নয় কিন্তু একটি বৈধ নিরাপত্তা ফাংশন। ISO 16092 অনুসরণকারী বাজারে, যান্ত্রিক প্রেসগুলি প্রেসের জন্য একটি সাধারণ নিরাপত্তা মান এবং যান্ত্রিক প্রেসের জন্য একটি মেশিন-নির্দিষ্ট অংশ দ্বারা আচ্ছাদিত হয়, এবং নিরাপত্তা-সম্পর্কিত নিয়ন্ত্রণ ব্যবস্থাগুলি ISO 13849-এর অধীনে একটি কর্মক্ষমতা স্তরে ডিজাইন এবং যাচাই করা হয়। ইউরোপে সিই-চিহ্নিত মেশিন, ব্রাজিলে NR-12 এবং ইউনাইটেড স্টেট থেকে সমস্ত ইনস্টলেশন পদ্ধতিতে একই সমস্যা রয়েছে। সামান্য ভিন্ন কোণ: অপারেশন বিন্দু সুরক্ষিত করা আবশ্যক, এবং সুরক্ষা নিরাপদে ব্যর্থ হবে.
অনুশীলনে, আন্তঃলক পরিদর্শন দরজা সহ স্থির গার্ড, একক-স্ট্রোক অপারেশনের জন্য একটি দুই-হাত নিয়ন্ত্রণ ইউনিট, হালকা পর্দা বা সুরক্ষা ম্যাট যেখানে অ্যাক্সেস প্রয়োজন, ডাই সেটিংয়ের জন্য একটি সুরক্ষা ব্লক এবং একটি শক্তি বিচ্ছিন্নকরণ পদ্ধতি যা আসলে ফ্লাইহুইলে সঞ্চিত শক্তি, কাউন্টারব্যালেন্স বাতাস এবং হাইড্রোলিক সার্কিটকে আলাদা করে। নিরাপত্তা ব্লক প্রায়ই বাজেটের উদ্ধৃতি থেকে বাদ দেওয়া হয় এবং যারা পরিবর্তন করে তাদের জন্য অপরিহার্য।
নিয়ন্ত্রণের দিক থেকে, দরকারী বৈশিষ্ট্যগুলি হল সেইগুলি যা একটি ব্রোশারে চিত্তাকর্ষক দেখায় না বরং অপারেটরের ত্রুটি কমায়৷ মোটরাইজড অ্যাডজাস্টমেন্ট সহ ডাই হাইট মেমরি, প্রতি-স্ট্রোক ডিসপ্লে সহ টনেজ মনিটরিং, টাইমস্ট্যাম্পের সাথে ত্রুটির ইতিহাস এবং ক্র্যাঙ্ক অ্যাঙ্গেলের একটি স্পষ্ট ইঙ্গিত সবই থাকা মূল্যবান। বিশেষ করে টনেজ মনিটরিং টুলটি ধ্বংস হওয়ার আগে প্রথমবার ভুল ফিড ধরার জন্য অর্থ প্রদান করে।
একটি বন্ধ-ফ্রেমের প্রেস শক্ত, ভারী এবং সংবেদনশীল যে এটি কীভাবে মেঝেতে বসে। ফাউন্ডেশন সাধারণত একটি পৃথক চাঙ্গা কংক্রিট ব্লক, যা আশেপাশের স্ল্যাব থেকে বিচ্ছিন্ন, মেশিনের ভর এবং গতিশীল লোডের আকারের এবং একটি টেমপ্লেট থেকে সেট করা অ্যাঙ্কর বোল্ট পকেট সহ কাস্ট করা হয়। বিচ্ছিন্নতা এড়িয়ে যাওয়া এবং সরাসরি একটি সাধারণ শিল্প স্ল্যাবে বোল্ট করা হল ক্র্যাকিং, প্রতিবেশী মেশিনে কম্পন সংক্রমণ এবং একটি প্রেসে যা সমান্তরালতা ধরে না রাখার দ্রুততম পথ।
সমতলকরণ একটি নির্ভুল কাজ। একটি প্রেস সঠিক স্পিরিট বা ইলেকট্রনিক স্তরের সাথে প্রতি মিটারে এক মিলিমিটারের একটি ভগ্নাংশে সমতল করা হয়, তারপর গ্রাউট নিরাময়ের পরে পুনরায় চেক করা হয়, তার জ্যামিতি ধরে রাখবে। চোখের দ্বারা সমতল করা প্রথম ডাইতে এটি দেখাবে। উত্পাদনের আগে নিরাময়ের সময় অনুমতি দিন, এবং ইনস্টলেশন ফাইলের অংশ হিসাবে স্তর রিডিং রেকর্ড করুন।
ইউটিলিটিগুলি সাধারণত অবমূল্যায়ন করা হয়। ক্লাচ, কাউন্টারব্যালেন্স, কুশন এবং এয়ার বিস্ফোরণের জন্য সংকুচিত বায়ু প্রয়োজন; চাপ, প্রবাহ এবং সরবরাহটি শুষ্ক এবং ফিল্টার করা হয়েছে কিনা তা পরীক্ষা করুন, কারণ এয়ার সার্কিটে পানি ক্লাচ এবং নিউমেটিক্সে পৌঁছায়। বৈদ্যুতিক সরবরাহ অবশ্যই মোটর এবং কন্ট্রোল ভোল্টেজের সাথে মেলে এবং ট্রান্সফরমারের ক্ষমতা স্টার্টিং কারেন্ট এবং ভবিষ্যতের যেকোন সার্ভো বা VFD লোডের সাথে মাপ করা উচিত। বিছানার নীচে একটি স্লাগ পরিবাহক বা স্ক্র্যাপ বিনের জন্য জায়গা ছেড়ে দিন এবং কুশন এবং ইজেকশনের জন্য প্রয়োজনীয় গর্তের গভীরতা নিশ্চিত করুন।
অবশেষে, কারচুপির পরিকল্পনা করুন। ইনস্টলেশন পয়েন্টে ক্রেনের ক্ষমতা, দরজা এবং প্যাসেজের প্রস্থ, রুট বরাবর মেঝে লোড হচ্ছে এবং ফ্রেমটি একত্রিত বা টুকরো টুকরো হয়ে আসছে কিনা তা নিশ্চিত করুন। একটি মেশিন যা সময়মতো প্রস্তুত কিন্তু বিল্ডিংয়ে আনা যায় না এটি একটি ব্যয়বহুল বিলম্ব, এবং কারচুপির পরিকল্পনার জন্য আগাম প্রস্তুতির জন্য কিছুই খরচ হয় না।
স্বাক্ষর করার আগে, নিম্নলিখিত আইটেমগুলির মধ্যে দিয়ে যান এবং প্রতিটির উত্তর লিখিতভাবে পান। তাদের কেউই বহিরাগত নয়; তাদের সব নিয়মিত মিস করা হয়.
মালিকানার মোট খরচ সাধারণত ক্রয় মূল্যের চেয়ে অনেক বেশি ডাই লাইফ এবং আপটাইম অনুসরণ করে। একটি মেশিন যা লোডের মধ্যে সমান্তরালতা ধারণ করে একটি পরিমাপযোগ্য মার্জিন দ্বারা ডাই লাইফকে প্রসারিত করে, এবং একটি ডাই যা 30 শতাংশ বেশি স্থায়ী হয় তার মূল্য প্রেসে একটি ছোট ছাড়ের চেয়ে বেশি। স্ক্র্যাপের খরচ, সেটআপ ঘন্টা, প্রতি হাজার স্ট্রোকের শক্তি এবং অপরিকল্পিত ডাউনটাইম যোগ করুন এবং সবচেয়ে সস্তা উদ্ধৃতি প্রায়ই তিন বছরের মধ্যে সবচেয়ে সস্তা বিকল্প হওয়া বন্ধ করে দেয়।
নির্মাতারা যারা খোলা এবং বন্ধ উভয় মেশিন তৈরি করে তারা তাদের ক্যাটালগকে একই চারটি ভেরিয়েবলের আশেপাশে গঠন করে: ফ্রেম আর্কিটেকচার, স্লাইড সংযোগ পয়েন্টের সংখ্যা, ড্রাইভের ধরন এবং প্রক্রিয়া বিশেষীকরণ। সেই কাঠামোটি বোঝা ত্রিশটি ডেটাশিট পড়ার পরিবর্তে সঠিক মডেলটিকে শর্টলিস্ট করা সহজ করে তোলে।
একটি সাধারণ ক্লোজড-ফ্রেম লাইন বড়, কেন্দ্রীভূত কাজের জন্য একক-পয়েন্ট ওয়াইড-ডোর মেশিন থেকে প্রগতিশীল এবং মাল্টি-স্টেশন টুলিংয়ের জন্য ডাবল-পয়েন্ট প্রেসের মাধ্যমে, গভীর অঙ্কন এবং ভারী গঠনের জন্য উদ্ভট গিয়ার মেশিনে এবং অবশেষে সার্ভো-চালিত রূপগুলিতে চলে যেখানে প্রোগ্রামেবল স্লাইড গতি প্রিমিয়ামের মূল্য। বিশেষায়িত শাখাগুলি পাশাপাশি বসে: বিকৃতির কাজের জন্য কোল্ড ফোরজিং টগল প্রেস এবং উচ্চ-ভলিউম কেসিং উত্পাদনের জন্য ব্যাটারি শেল প্রেস যেখানে লক্ষ লক্ষ অংশ জুড়ে মাত্রিক সামঞ্জস্য কাঁচা টনজের চেয়ে বেশি গুরুত্বপূর্ণ।
Zhejiang Bolun High-Precision Machinery তার ক্লোজড-ফ্রেম ফ্যামিলি তৈরি করে ঠিক এই রেখাগুলির সাথে, প্রশস্ত-দরজার একক-পয়েন্ট মডেল, মধ্য পরিসরে ডাবল-পয়েন্ট প্রেস, টনেজ স্কেলের শীর্ষে এককেন্দ্রিক গিয়ার মেশিন এবং প্রোগ্রামেবল গঠনের জন্য একটি ডাবল-পয়েন্ট সার্ভো শাখা। কোম্পানির উল্লিখিত অবস্থানটি হল একটি উল্লম্বভাবে সমন্বিত প্রস্তুতকারক কভারিং ডিজাইন, মূল উপাদান মেশিনিং এবং চূড়ান্ত সমাবেশ, যা ক্রেতাদের কাছে প্রধানত একটি কারণে গুরুত্বপূর্ণ: ফ্রেম, স্লাইড এবং ড্রাইভটি এক ছাদের নীচে উত্পাদিত হয়, তাই বিচ্যুতি এবং নির্ভুলতার পরিসংখ্যানগুলি তৃতীয় অংশের পরিবর্তে একটি মেশিনিং এবং পরিদর্শন প্রক্রিয়ায় ফিরে পাওয়া যেতে পারে। পরিসীমা মূল্যায়ন ক্রেতারা পর্যালোচনা করতে পারেন প্রস্তুতকারকের ওভারভিউ এবং তারপর উপরের স্পেসিফিকেশন চেকলিস্টের সাথে নির্দিষ্ট মডেলের তুলনা করুন।
ক্লোজড টাইপ পাওয়ার প্রেস মেশিন কেনার সময় একক সবচেয়ে দরকারী অভ্যাস হল হেডলাইন স্পেসিফিকেশন হিসাবে টননেজকে চিকিত্সা করা বন্ধ করা। টনেজ আপনাকে মেশিনের আকার বলে। ফ্রেমের বিচ্যুতি, ডাই স্পেস, ড্রাইভের বৈশিষ্ট্য এবং প্রতি স্ট্রোক শক্তি আপনাকে বলে যে এটি আসলে কী উত্পাদন করবে, কতক্ষণ মারা যাবে এবং মেশিনটি এক দশকের মধ্যেও সহনশীলতা ধরে রাখবে কিনা। সেই চারটি অধিকার পান, গ্রহণযোগ্যতার মানদণ্ড লিখিতভাবে রাখুন এবং বাকি ক্রয় প্রশাসন।


ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের মেটাল কম্পোনেন্ট প্ল্যান্টের একজন প্রোডাকশন ম্যানেজার স...
সংক্ষিপ্ত উত্তর: কোন ফ্রেম টাইপ আপনার কাজের জন্য উপযুক্ত আ ...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্র...
একটি 160-টন ওপেন-ফ্রেম প্রেস এবং একটি 160-টন ক্লোজড-ফ্রেম প্রেস পাশাপাশি র...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

