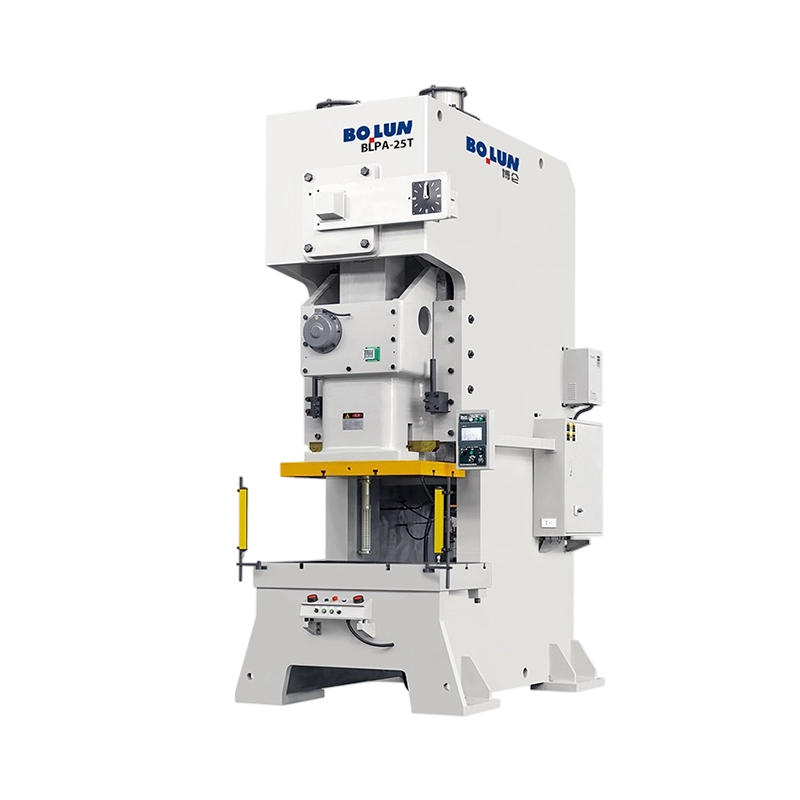
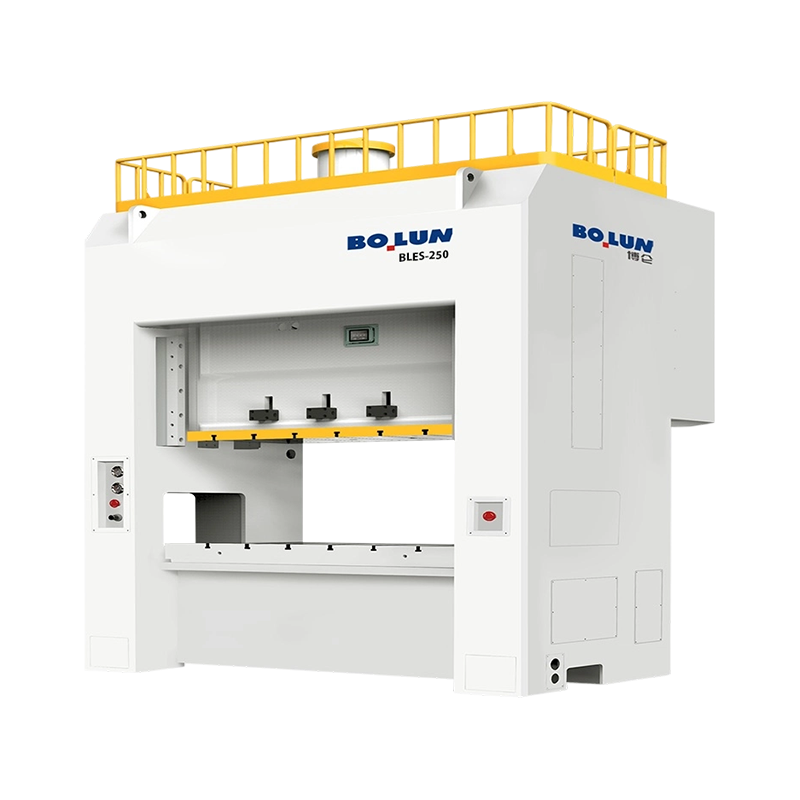
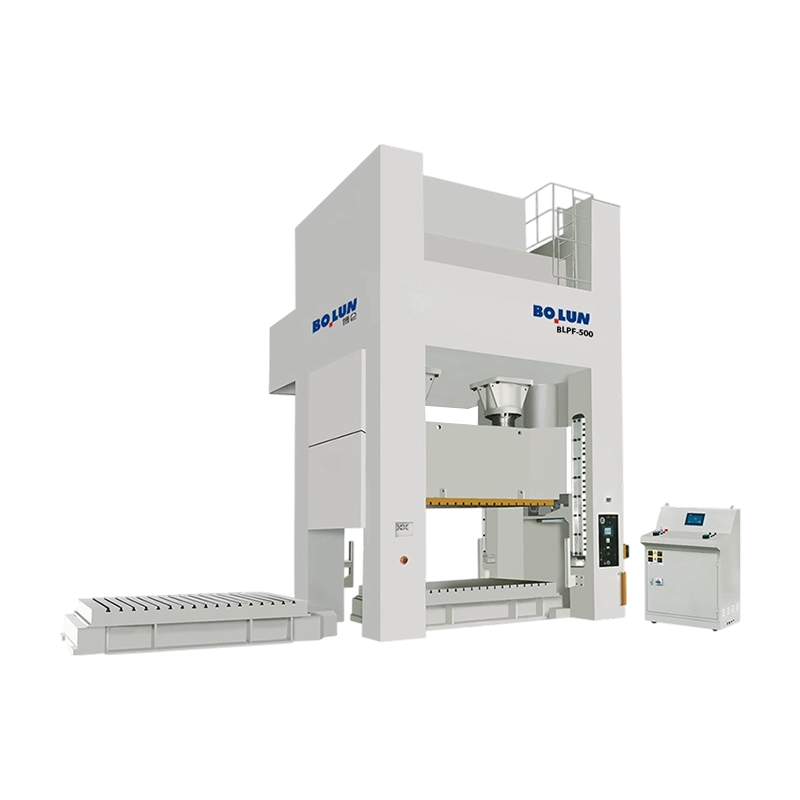
আ খোলা টাইপ পাওয়ার প্রেস মেশিন একটি C আকৃতির বা ফাঁক ফ্রেম ব্যবহার করে যা কার্যক্ষেত্রের তিনটি দিক অ্যাক্সেসযোগ্য রাখে, এটি ডাই এবং ফিড পার্টস লোড করা সহজ করে তোলে, যখন একটি বন্ধ টাইপ পাওয়ার প্রেস মেশিন একটি সোজা সাইড বা হাউজিং ফ্রেম ব্যবহার করে যা ভারী লোডের অধীনে সর্বাধিক অনমনীয়তা এবং নির্ভুলতার জন্য ডাই এরিয়াকে আবদ্ধ করে। . খোলা প্রেসগুলি সাধারণত হালকা থেকে মাঝারি ফাঁকা, খোঁচা এবং মোটামুটি 300 টন পর্যন্ত গঠনের কাজ করে, যখন বন্ধ প্রেসগুলি ভারী স্ট্যাম্পিং, গভীর অঙ্কন এবং উচ্চ নির্ভুল অংশগুলির জন্য প্রায়ই 500 টনের উপরে ভাল রেট দেওয়া হয়। .
প্ল্যান্ট ম্যানেজার এবং ক্রেতাদের মেশিনের তুলনা করার জন্য, ব্যবহারিক উপসংহার হল ফ্রেমের ধরন অংশের আকার, গঠন বল, প্রয়োজনীয় সমান্তরালতা এবং কত ঘন ঘন পরিবর্তন হয় তা অনুসরণ করা উচিত। ভুল ফ্রেম বাছাই করা অর্থের অপচয় হয় অকাল পরিধানের মাধ্যমে এবং একটি ছোট আকারের খোলা প্রেসে ভুল অংশের মাধ্যমে বা অপ্রয়োজনীয় মূলধন খরচ এবং একটি বড় আকারের বন্ধ প্রেসে মেঝে স্থানের মাধ্যমে।
লোড এবং খাওয়ানোর জন্য তিনটি দিক অ্যাক্সেসযোগ্য
অনমনীয়তা এবং উচ্চ টনেজ জন্য আবদ্ধ ফ্রেম
Flywheel শক্তি সঞ্চিত এবং প্রতিটি স্ট্রোক মুক্তি
লোড অধীনে ফ্রেম বিচ্যুতি এবং সমান্তরালতা
A যান্ত্রিক শক্তি প্রেস একটি বৈদ্যুতিক মোটরের ঘূর্ণনকে একটি স্লাইডের রৈখিক গতিতে রূপান্তরিত করে যা একটি ডাইকে শীট মেটালে চালিত করে, প্রতিটি চক্র শুরু এবং বন্ধ করার জন্য স্ট্রোক এবং একটি ক্লাচ এবং ব্রেক এর মধ্যে শক্তি সঞ্চয় করার জন্য একটি ফ্লাইহুইল ব্যবহার করে . এই শক্তি সঞ্চয় পদ্ধতি উচ্চ স্ট্রোক হার এবং ধারাবাহিক অংশ উৎপাদনের অনুমতি দেয়, যে কারণে যান্ত্রিক প্রেসগুলি উচ্চ আয়তনের স্ট্যাম্পিং প্ল্যান্টের ওয়ার্কহরস হয়ে থাকে।
মোটরটি ফ্লাইহুইলের সাথে সংযুক্ত একটি বেল্ট চালায়, যা ক্লাচ জড়িত না হওয়া পর্যন্ত ক্র্যাঙ্কশ্যাফ্টে অবাধে ঘোরে। নিযুক্ত থাকাকালীন, ক্লাচ সঞ্চিত শক্তি ক্র্যাঙ্কশ্যাফ্ট বা উন্মাদনায় স্থানান্তরিত করে, যা সংযোগকারী রডটিকে সরে যায় এবং উপরে এবং নীচে স্লাইড করে। ব্রেক চক্রের একটি নির্দিষ্ট বিন্দুতে ক্র্যাঙ্কশ্যাফ্টকে থামিয়ে দেয়, সাধারণত উপরের ডেড সেন্টারে, তাই প্রেস পরবর্তী স্ট্রোকের জন্য প্রস্তুত।
দ খোলা টাইপ পাওয়ার প্রেস মেশিন , প্রায়ই একটি গ্যাপ ফ্রেম বা সি ফ্রেম প্রেস বলা হয়, একটি ফ্রেম সি অক্ষরের মতো আকৃতির থাকে, যার সামনে এবং উভয় পাশে গলা খোলা থাকে যাতে অপারেটর এবং অটোমেশন সরঞ্জামগুলি বিভিন্ন দিক থেকে ডাই পর্যন্ত পৌঁছাতে পারে। .
খোলা গলা খালি জায়গা স্থাপন, সমাপ্ত অংশ অপসারণ, এবং ইনস্টল বা পরিবর্তন ডাইস সহজ করে তোলে। সেটআপ ক্রু সামনে এবং পাশ থেকে কাজ করতে পারে, এবং পরিবাহক বা ফিড সরঞ্জাম একাধিক কোণ থেকে যেতে পারে। এই অ্যাক্সেসিবিলিটির একটি কারণ হল খোলা প্রেসগুলি চাকরির দোকানে এবং মাঝারি আকারের গাছপালাগুলিতে জনপ্রিয় যেখানে ডাই পরিবর্তনগুলি ঘন ঘন ঘটে।
ওপেন প্রেস হ্যান্ডেল ব্ল্যাঙ্কিং, পিয়ার্সিং, লাইট ফর্মিং, কয়েনিং, বেন্ডিং এবং অ্যাসেম্বলি অপারেশন যেমন বন্ধনী, বৈদ্যুতিক পরিচিতি, অ্যাপ্লায়েন্স কম্পোনেন্ট এবং ছোট স্ট্রাকচারাল টুকরা। তাদের ক্ষমতা সাধারণত প্রায় 25 টন থেকে প্রায় 300 টন পর্যন্ত হয়, স্ট্রোকের হার যা আকার এবং ড্রাইভ ডিজাইনের সাথে পরিবর্তিত হয়।
যেহেতু ফ্রেমটি পাশে খোলা থাকে, এটি ভারী গঠনের লোডের অধীনে আরও বিচ্যুত করে, যা স্লাইড এবং বিছানার মধ্যে সমান্তরালতা কমাতে পারে এবং অসম পরিধান বা আংশিক বৈচিত্র সৃষ্টি করতে পারে . অপারেটরদের দীর্ঘ সময়ের জন্য তার রেটেড টনেজের কাছে একটি খোলা প্রেস চালানো উচিত নয় এবং ওভারলোডিং এড়াতে তাদের টনেজ পর্যবেক্ষণ ব্যবহার করা উচিত।
দ closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
আবদ্ধ ফ্রেমটি স্লাইড এবং বিছানাকে লোডের মধ্যে সমান্তরাল রাখে, যা গভীর অংশ তৈরি করার সময় বা শক্ত সহনশীলতা ধরে রাখার সময় গুরুত্বপূর্ণ। সামঞ্জস্যপূর্ণ সমান্তরালতা ডাই পরিধান হ্রাস করে, হাতিয়ারের জীবনকে প্রসারিত করে এবং দীর্ঘ উৎপাদন চলাকালীন সময়ে মাত্রিক বৈচিত্র্যকে কম রাখে। ক্লোজড প্রেস তাই আদর্শ পছন্দ যখন স্পষ্টতা এবং পুনরাবৃত্তিযোগ্যতা অ্যাক্সেসের চেয়ে বেশি গুরুত্বপূর্ণ।
ক্লোজড প্রেসগুলি স্বয়ংচালিত বডি প্যানেল, অ্যাপ্লায়েন্স হাউজিং, বড় কাঠামোগত উপাদান এবং গভীর টানা অংশগুলিতে ব্যাপকভাবে ব্যবহৃত হয়। ক্ষমতাগুলি সাধারণত শত শত টন থেকে শুরু হয় এবং খুব বড় স্থানান্তর এবং টেন্ডেম লাইনের জন্য হাজার হাজারে প্রসারিত হয়। তাদের কঠোর নকশা বৃহত্তর বোলস্টার এবং বৃহত্তর ডাই এলাকায় সমর্থন করে।
বদ্ধ ফ্রেম অ্যাক্সেস সীমিত করে, তাই লোডিং এবং ডাই পরিবর্তনগুলি আরও বেশি সময় নিতে পারে এবং প্রায়শই ওভারহেড ক্রেন, স্বয়ংক্রিয় ফিডার বা রোবট লোডিং প্রয়োজন হয়। উচ্চতর কাঠামোগত ভর এবং বৃহত্তর পদচিহ্ন মূলধন খরচ, ভিত্তি প্রয়োজনীয়তা এবং মেঝে স্থানের চাহিদা বাড়ায়।
একটি সরাসরি তুলনা ফ্রেম পছন্দকে আরও পরিষ্কার করে তোলে, কারণ প্রতিটি ডিজাইন অ্যাক্সেস, অনমনীয়তা, ক্ষমতা এবং খরচের মধ্যে একটি ভিন্ন ভারসাম্য অফার করে .
| বৈশিষ্ট্য | ওপেন টাইপ Power Press | বন্ধ প্রকার Power Press |
|---|---|---|
| ফ্রেমের আকৃতি | সি আকৃতির বা ফাঁক ফ্রেম | সোজা পাশ বা হাউজিং ফ্রেম |
| সাধারণ ক্ষমতা পরিসীমা | প্রায় 25 থেকে 300 টন | সাধারণত 200 টন থেকে কয়েক হাজার টন পর্যন্ত |
| ডাই এলাকায় প্রবেশাধিকার | সামনে এবং উভয় দিক খোলা | সীমিত, সাধারণত সামনে এবং পিছনে শুধুমাত্র |
| ফ্রেমের অনমনীয়তা | নিম্ন, লোড অধীনে আরো বিচ্যুতি | উচ্চ, চমৎকার সমান্তরালতা |
| ডাই টাইম চেঞ্জ | সাধারণত দ্রুত | সাধারণত ধীরগতির, প্রায়ই ক্রেন সাহায্য করে |
| সাধারণ অ্যাপ্লিকেশন | ফাঁকা, ছিদ্র, হালকা গঠন, সমাবেশ | গভীর অঙ্কন, ভারী মুদ্রাঙ্কন, বড় প্যানেল |
| আপেক্ষিক মূলধন খরচ | তুলনামূলক হালকা ডিউটি ব্যবহারের জন্য কম | উচ্চতর, বৃহত্তর ভিত্তি এবং পদচিহ্ন সহ |
টনেজ একা প্রেসকে বর্ণনা করে না, কারণ স্ট্রোকের দৈর্ঘ্য, বন্ধ উচ্চতা, বিছানার আকার এবং শক্তি ক্ষমতা সবই সীমাবদ্ধ করে যে অংশগুলি নিরাপদে এবং সঠিকভাবে তৈরি করা যেতে পারে। .
রেটেড টনেজ হল প্রেসের সর্বোচ্চ শক্তি, তবে নির্মাতারা এটি নির্দিষ্ট দূরত্বে নীচের মৃত কেন্দ্রের আগে নির্দিষ্ট করে, সাধারণত কয়েক মিলিমিটার। স্ট্রোকের একটি ভিন্ন বিন্দুতে শক্তির প্রয়োজন হয় এমন ক্রিয়াকলাপগুলি প্রেস নিরাপদে যা সরবরাহ করতে পারে তার চেয়ে বেশি হতে পারে, তাই রেটিং পয়েন্ট প্রক্রিয়াটির বিরুদ্ধে অবশ্যই পরীক্ষা করা উচিত।
স্ট্রোকের দৈর্ঘ্য নির্ধারণ করে স্লাইডটি কতদূর যায়, যা নিয়ন্ত্রণ করে কোন অংশ কতটা গভীরে আঁকতে পারে এবং খাওয়ানোর সরঞ্জাম ডাইটি পরিষ্কার করতে পারে কিনা। শাট উচ্চতা হল বিছানা থেকে স্লাইডের নিচের ডেড সেন্টারে স্ট্রোক সামঞ্জস্যের সাথে দূরত্ব, এবং এটি অবশ্যই ডাই সেট এবং চালানো অংশগুলির সম্মিলিত উচ্চতাকে মিটমাট করতে হবে।
মাউন্টিং বোল্ট এবং খাওয়ানোর সরঞ্জামগুলির জন্য পরিষ্কার মার্জিন সহ ডাই সেটটিকে সমর্থন করার জন্য বিছানা এবং বোলস্টার অবশ্যই যথেষ্ট বড় হতে হবে। আন্ডার সাইজড বেডের উপর ওভারসাইজড ডাইস ডিফ্লেকশন এবং অসম লোডিং সৃষ্টি করে, যা টুল এবং প্রেস উভয়েরই ক্ষতি করে।
| স্পেসিফিকেশন | এটা কি নিয়ন্ত্রণ করে | সাধারণ বিবেচনা |
|---|---|---|
| রেটেড টনেজ | সর্বোচ্চ গঠন শক্তি | স্ট্রোকে রেটিং পয়েন্ট নিশ্চিত করুন |
| স্ট্রোক দৈর্ঘ্য | ড্র এবং ফিড ক্লিয়ারেন্সের গভীরতা | দীর্ঘতম অংশ এবং ডাই উচ্চতা মেলে |
| উচ্চতা বন্ধ করুন | ডাই সেটের জন্য জায়গা | ডাই সেট এবং অংশের উচ্চতা অন্তর্ভুক্ত করুন |
| প্রতি মিনিটে স্ট্রোক | উৎপাদন আউটপুট | ফিড এবং নিরাপত্তা সীমা বিরুদ্ধে গতি ভারসাম্য |
| ফ্লাইহুইল শক্তি | প্রতি স্ট্রোক শক্তি উপলব্ধ | ভারী খালি এবং অঙ্কন জন্য সমালোচনামূলক |
| সমান্তরালতা | এমনকি ডাই ফেস জুড়ে লোড | অংশের সহনশীলতার বিরুদ্ধে পরীক্ষা করুন |
নির্বাচন অংশগুলি থেকে শুরু করা উচিত, প্রেস ক্যাটালগ থেকে নয়, কারণ গঠন শক্তি, অংশের আকার, সহনশীলতা এবং উত্পাদনের পরিমাণ নির্ধারণ করে কোন ফ্রেম নির্ভরযোগ্যভাবে কাজ করবে .
প্রয়োজনীয় বল অনুমান করার জন্য ব্ল্যাঙ্কিং পরিধি, উপাদানের বেধ, শিয়ার শক্তি এবং গঠনের প্রয়োজনীয়তার জন্য প্রক্রিয়া ডেটা ব্যবহার করুন। একটি নিরাপত্তা মার্জিন যোগ করুন, সাধারণত কমপক্ষে 20 শতাংশ, উপাদানের বৈচিত্র্য এবং ডাই পরিধানের জন্য অ্যাকাউন্ট। যদি অনুমানটি একটি খোলা প্রেসের রেটেড ক্ষমতার কাছে যায়, একটি বন্ধ প্রেস প্রায়শই নিরাপদ পছন্দ।
আঁটসাঁট সহনশীলতা সহ অংশগুলি, বিশেষ করে যেগুলির জন্য সামঞ্জস্যপূর্ণ সমতলতা বা গভীরতা প্রয়োজন, একটি বন্ধ ফ্রেমের অনমনীয়তা থেকে উপকৃত হয়। ঢিলেঢালা সহনশীলতা ব্ল্যাঙ্কিং এবং পাঞ্চিংয়ের জন্য, একটি খোলা প্রেস কম খরচে পর্যাপ্ত নির্ভুলতা প্রদান করতে পারে, যদি সমান্তরালতা যাচাই করা হয় এবং বজায় থাকে।
ঘন ঘন ডাই পরিবর্তন সহ উচ্চ মিক্স প্ল্যান্টগুলি একটি ফাঁক ফ্রেম প্রেসের খোলা অ্যাক্সেস থেকে উপকৃত হয়। কয়েকটি বড় অংশে নিবেদিত লাইনগুলি স্বয়ংক্রিয় স্থানান্তর বা রোবোটিক লোডিং সহ একটি বন্ধ প্রেসকে ন্যায্যতা দিতে পারে, যেখানে অ্যাক্সেস সীমা কম গুরুত্বপূর্ণ।
বন্ধ প্রেসের জন্য সাধারণত ভারী ভিত্তি, বড় ক্লিয়ারেন্স জোন এবং কখনও কখনও ওভারহেড হ্যান্ডলিং সরঞ্জামের প্রয়োজন হয়। সীমিত মেঝে স্থান বা দুর্বল মেঝে সহ গাছপালা খোলা প্রেস ইনস্টল এবং স্থানান্তর করা সহজ হতে পারে।
সামঞ্জস্যপূর্ণ সেটআপ পদ্ধতি অংশগুলিকে সহনশীলতার মধ্যে রাখে, স্ক্র্যাপ কমায়, এবং মৃত্যু এবং প্রেসের ক্ষতি প্রতিরোধ করে .
ইনস্টলেশনের আগে বোলস্টার এবং ডাই জুতা পরিষ্কার করুন এবং অসম লোডিং এড়াতে ডাইটিকে সমানভাবে ক্ল্যাম্প করুন। ডাই স্পেসিফিকেশনে শাট হাইট সেট করুন এবং ফিলার বা হাইট গেজ দিয়ে যাচাই করুন। ধীর গতিতে ট্রায়াল স্ট্রোক নিশ্চিত করা উচিত যে ডাই সম্পূর্ণরূপে বন্ধ হয়ে গেছে এবং উত্পাদন গতি প্রয়োগ করার আগে অংশগুলি সঠিকভাবে গঠিত হয়েছে।
ডায়াল ইন্ডিকেটর বা শিম গেজ ব্যবহার করে পর্যায়ক্রমে স্লাইড এবং বিছানার মধ্যে সমান্তরালতা পরীক্ষা করুন। বিশেষ করে খোলা প্রেসগুলি নিয়মিত পরীক্ষা করা উচিত, যেহেতু বিচ্যুতি এবং পরিধান সময়ের সাথে সাথে প্রান্তিককরণ পরিবর্তন করতে পারে। রিডিং রেকর্ড করুন যাতে অংশগুলি সহনশীলতার বাইরে চলে যাওয়ার আগে প্রবণতাগুলি দৃশ্যমান হয়।
Gibs স্লাইড গাইড, এবং তাদের ক্লিয়ারেন্স নির্ভুলতা এবং পরিধান উভয় প্রভাবিত করে। অতিরিক্ত ক্লিয়ারেন্স স্লাইডটিকে নড়বড়ে হতে দেয়, যখন খুব কম কারণে বাঁধাই এবং তাপ হয়। বিয়ারিং, গিবস এবং ক্র্যাঙ্কশ্যাফ্টের জন্য তৈলাক্তকরণের সময়সূচী অনুসরণ করুন এবং প্রস্তুতকারকের দ্বারা নির্দিষ্ট লুব্রিকেন্ট গ্রেডগুলি ব্যবহার করুন।
ক্লাচ ঘর্ষণ লাইনিং এবং ব্রেক প্যাড প্রতিটি চক্রের সাথে পরিধান করে এবং তাদের অবস্থা নির্ধারণ করে যে স্লাইডটি সঠিক বিন্দুতে কতটা নির্ভরযোগ্যভাবে থামবে। রক্ষণাবেক্ষণ পরিকল্পনা অনুযায়ী থামার দূরত্ব পরিমাপ করুন এবং লাইনিংগুলি পরিদর্শন করুন। জীর্ণ ব্রেক ওভাররান এবং আঘাতের ঝুঁকি বাড়ায়।
যান্ত্রিক প্রেসগুলি সেকেন্ডের একটি ভগ্নাংশের মধ্যে গুরুতর আঘাতের কারণ হতে পারে, তাই সুরক্ষাকে ঐচ্ছিক আনুষঙ্গিক হিসাবে বিবেচনা না করে একটি সম্পূর্ণ সিস্টেম হিসাবে ডিজাইন, ইনস্টল এবং যাচাই করতে হবে। .
ফিক্সড গার্ড, ইন্টারলকড গার্ড, হালকা পর্দা, এবং উপস্থিতি সেন্সিং ডিভাইসগুলি অপারেশন বিন্দু রক্ষা করে। পছন্দ চাকরি, খাওয়ানোর পদ্ধতি এবং অ্যাক্সেসের চাহিদার উপর নির্ভর করে। স্লাইড চলন্ত অবস্থায় গার্ডদের অবশ্যই হাত প্রবেশ রোধ করতে হবে এবং বাধা দিলে প্রেস বন্ধ করতে হবে।
দুটি হাত নিয়ন্ত্রণের জন্য স্লাইডটি সরানোর আগে উভয় হাতকে অ্যাকচুয়েটরগুলিতে থাকতে হবে, তাদের ডাই থেকে দূরে রাখবে। জরুরী স্টপ ডিভাইসগুলি সহজ নাগালের মধ্যে হওয়া উচিত এবং নিয়মিত পরীক্ষা করা উচিত। থামার সময় এবং থামার দূরত্ব প্রতিটি প্রেসের জন্য পরিমাপ এবং নথিভুক্ত করা উচিত।
উদ্ভিদকে তাদের দেশে প্রযোজ্য মেশিন গার্ডিং স্ট্যান্ডার্ডগুলি অনুসরণ করা উচিত, যেমন মার্কিন যুক্তরাষ্ট্রে OSHA নিয়ম বা প্রাসঙ্গিক ইউরোপীয় যন্ত্রপাতি নির্দেশিকা এবং মান৷ অপারেটরদের নিরাপদ সেটআপ, ডাই হ্যান্ডলিং, লকআউট ট্যাগআউট এবং জরুরী প্রতিক্রিয়া সম্পর্কে প্রশিক্ষণ প্রয়োজন। নিয়মিত পরিদর্শন নিশ্চিত করে যে প্রহরী এবং নিয়ন্ত্রণগুলি এখনও উদ্দেশ্য অনুযায়ী কাজ করে।
একটি পরিকল্পিত রক্ষণাবেক্ষণ প্রোগ্রাম অপরিকল্পিত ডাউনটাইম হ্রাস করে এবং অপারেশনের বহু বছর ধরে স্পেসিফিকেশনের মধ্যে প্রেসের নির্ভুলতা রাখে .
প্রতিদিনের পরীক্ষায় নিরাপত্তা ডিভাইস, তেলের মাত্রা, অস্বাভাবিক শব্দ এবং ডাই কন্ডিশন কভার করা উচিত। সাপ্তাহিক চেকের মধ্যে গিব ক্লিয়ারেন্স পরিমাপ, বেল্টের টান, এবং বেড এবং ফ্রেমে ফাস্টেনার এবং মাউন্টিং বোল্ট পরিদর্শন অন্তর্ভুক্ত থাকতে পারে।
প্রধান ওভারহলগুলি সাধারণত ক্লাচ এবং ব্রেক প্রতিস্থাপন, বিয়ারিং পরিদর্শন, ক্র্যাঙ্কশ্যাফ্ট সারিবদ্ধকরণ এবং ফ্রেম চেকগুলিকে সম্বোধন করে। ব্যবধানগুলি ডিউটি চক্র এবং অপারেটিং অবস্থার উপর নির্ভর করে, কিন্তু অনেক গাছপালা ভারী চাপের জন্য প্রতি কয়েক বছরে ওভারহল করার পরিকল্পনা করে।
প্রারম্ভিক মূল্য শুধুমাত্র খরচ একটি উপাদান. শক্তির ব্যবহার, রক্ষণাবেক্ষণের শ্রম, খুচরা যন্ত্রাংশের প্রাপ্যতা, ডাই লাইফ এবং স্ক্র্যাপের হার সবই মোট খরচে অবদান রাখে। একটি ভাল বাছাই করা এবং ভালভাবে রক্ষণাবেক্ষণ করা প্রেস প্রায়ই একটি সস্তা মেশিনের তুলনায় কম খরচে প্রতি অংশ সরবরাহ করে যা খারাপভাবে চলে।
বেশিরভাগ প্রেস সমস্যা প্রাথমিক সতর্কতা চিহ্নগুলি দেখায় যেমন মাত্রিক প্রবাহ, অস্বাভাবিক শব্দ, বা অসম পরিধান, এবং একটি পদ্ধতিগত পরীক্ষা সাধারণত গুরুতর ক্ষতি হওয়ার আগে কারণটি সনাক্ত করে। .
যখন অংশ মাত্রা ধীরে ধীরে প্রবাহিত হয়, ডাই পরিধান, বন্ধ উচ্চতা সেটিংস এবং সমান্তরালতা পরীক্ষা করুন। ওপেন প্রেসে, লোডের নিচে বিচ্যুতি টননেজ বাড়ার সাথে সাথে ফলাফল পরিবর্তন করতে পারে, তাই উৎপাদন চলার প্রবণতা পর্যবেক্ষণ করুন।
যদি স্লাইডের অবস্থান বন্ধ হয়ে যায় বা ওভাররান হয়, ব্রেক পরিদর্শন করুন, যেখানে প্রযোজ্য বায়ু বা হাইড্রোলিক সরবরাহ পরীক্ষা করুন এবং নিয়ন্ত্রণ যুক্তি যাচাই করুন। স্টপিং সমস্যাগুলি উত্পাদন চালানোর আগে ঠিক করা উচিত, কারণ ওভাররান নিরাপত্তা এবং টুলিং উভয় ঝুঁকি তৈরি করে।
ধাক্কা দেওয়া বা হট্টগোল প্রায়ই জীর্ণ গিবস, ঢিলেঢালা বোল্ট বা বিয়ারিং পরিধানের দিকে নির্দেশ করে। গতির সাথে বাড়তে থাকা কম্পন ফ্লাইওয়াইল বা ড্রাইভ বেল্টের সমস্যা নির্দেশ করতে পারে। প্রাথমিক তদন্ত পরে আরও ব্যয়বহুল ক্র্যাঙ্কশ্যাফ্ট বা ফ্রেমের ক্ষতি এড়ায়।
প্রশ্ন: একটি খোলা টাইপ এবং একটি বন্ধ ধরনের পাওয়ার প্রেসের মধ্যে প্রধান পার্থক্য কী?
আ open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
প্রশ্ন: ওপেন প্রেস সাধারণত কি ধারণক্ষমতার পরিসীমা কভার করে?
ফ্রেমের আকার, ড্রাইভ ডিজাইন এবং উদ্দিষ্ট প্রয়োগের উপর নির্ভর করে খোলা প্রেসগুলি সাধারণত প্রায় 25 টন থেকে প্রায় 300 টন পর্যন্ত হয়ে থাকে।
প্রশ্ন: খোলা প্রেসের পরিবর্তে কখন বন্ধ প্রেস নির্বাচন করা উচিত?
ক্লোজড প্রেসগুলি গভীর অঙ্কন, ভারী স্ট্যাম্পিং, বড় প্যানেল এবং আঁটসাঁট সহনশীলতার কাজ করে যেখানে ফ্রেমের বিচ্যুতি অংশের নির্ভুলতার সাথে আপস করবে .
প্রশ্ন: কিভাবে একটি ফ্লাইহুইল একটি যান্ত্রিক পাওয়ার প্রেসকে সাহায্য করে?
দ flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
প্রশ্ন: স্ট্রোকের ক্ষেত্রে রেটেড টনেজ পয়েন্ট কেন গুরুত্বপূর্ণ?
নির্মাতারা নীচের মৃত কেন্দ্রের আগে একটি নির্দিষ্ট দূরত্বে টনেজের হার নির্ধারণ করে, তাই অন্যান্য স্ট্রোক অবস্থানে পূর্ণ শক্তির প্রয়োজন হয় এমন অপারেশনগুলি নিরাপদ ক্ষমতা অতিক্রম করতে পারে .
প্রশ্ন: কত ঘন ঘন সমান্তরাল চেক করা উচিত?
প্ল্যান্টের দ্বারা সংজ্ঞায়িত একটি সময়সূচীর উপর সমান্তরালতা পরীক্ষা করা উচিত, খোলা প্রেসে এবং রেটেড লোডের কাছাকাছি চলমান বা টাইট সহনশীলতা যন্ত্রাংশ তৈরি করা প্রেসগুলিতে আরও ঘন ঘন চেক করা উচিত।
প্রশ্ন: যান্ত্রিক প্রেসে সাধারণত কোন নিরাপত্তা ডিভাইস ব্যবহার করা হয়?
সাধারণ ডিভাইসগুলির মধ্যে রয়েছে ফিক্সড এবং ইন্টারলকড গার্ড, হালকা পর্দা, উপস্থিতি সেন্সিং সিস্টেম, দুই হাত নিয়ন্ত্রণ এবং জরুরি স্টপ বোতাম .
প্রশ্ন: যান্ত্রিক প্রেসে কোন উপাদানগুলি দ্রুত পরিধান করে?
ক্লাচ ঘর্ষণ লাইনিং, ব্রেক প্যাড, গিবস এবং ড্রাইভ বেল্ট সাধারণত দ্রুত পরিধান করে, তাই তাদের নিয়মিত পরিদর্শন করা উচিত এবং অতিরিক্ত হিসাবে স্টকে রাখা উচিত।
প্রশ্ন: একটি খোলা প্রেস ভারী গঠন কাজের জন্য ব্যবহার করা যেতে পারে?
উন্মুক্ত প্রেসগুলি মাঝারি গঠন পরিচালনা করতে পারে যদি বলটি রেট করা ক্ষমতার ভিতরে ভাল থাকে এবং সমান্তরালতা বজায় থাকে তবে ভারী বা গভীর গঠন সাধারণত একটি বন্ধ ফ্রেমের জন্য আহ্বান করে।
প্রশ্ন: স্ট্যাম্পিং অপারেশনের জন্য প্রয়োজনীয় শক্তি আমি কীভাবে অনুমান করব?
কাটা ঘের, উপাদান বেধ, এবং খালি করার জন্য শিয়ার শক্তি থেকে বল অনুমান করুন, তারপর গঠনের প্রয়োজনীয়তা এবং প্রায় 20 শতাংশ নিরাপত্তা মার্জিন যোগ করুন .


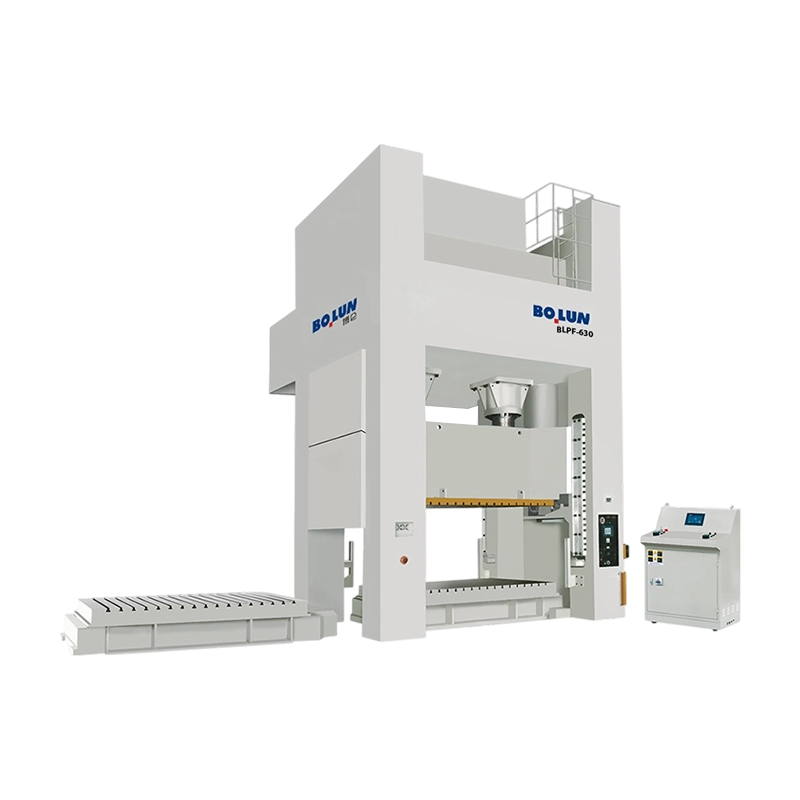
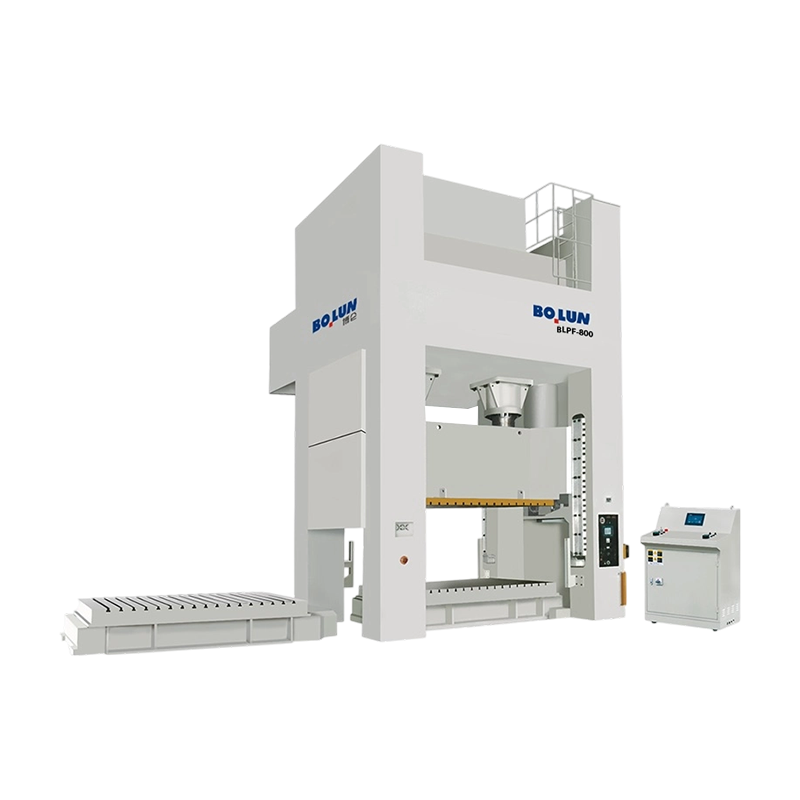
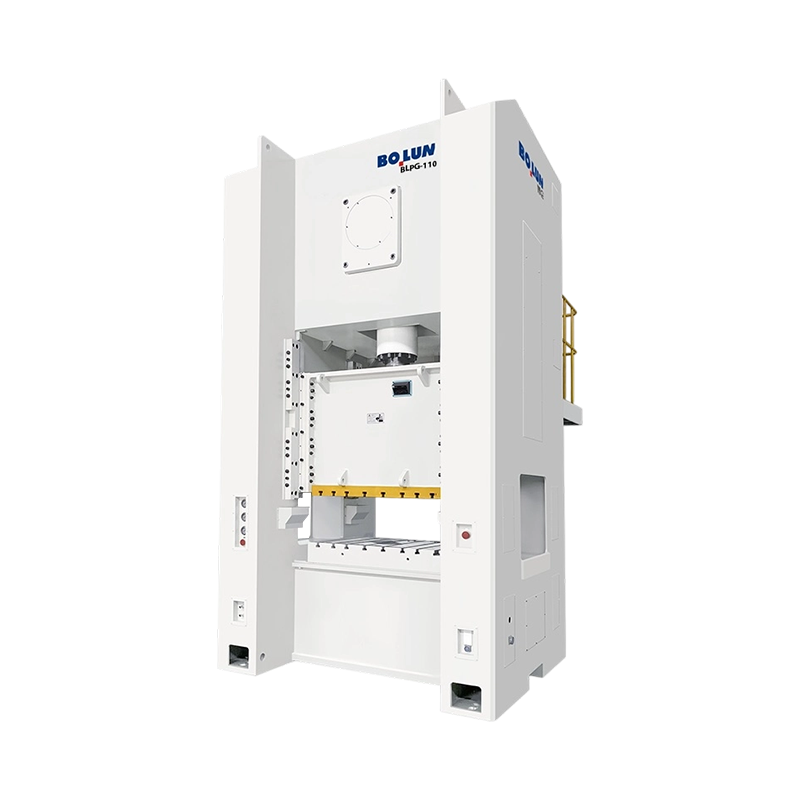
ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের মেটাল কম্পোনেন্ট প্ল্যান্টের একজন প্রোডাকশন ম্যানেজার স...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্র...
দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ...
একটি 160-টন ওপেন-ফ্রেম প্রেস এবং একটি 160-টন ক্লোজড-ফ্রেম প্রেস পাশাপাশি র...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

