একটি ওপেন-টাইপ সিঙ্গেল-পয়েন্ট পাওয়ার প্রেস তার স্লাইডটিকে কেন্দ্রের একটি সংযোগ থেকে চালায়, যা মেশিনটিকে হালকা কাজের জন্য সহজ এবং সাশ্রয়ী রাখে, যখন একটি ওপেন-টাইপ ডাবল-পয়েন্ট পাওয়ার প্রেস তার প্রস্থ জুড়ে থাকা দুটি সংযোগ থেকে স্লাইডটিকে চালিত করে, যা লোডের ভারসাম্য, সমান্তরালতা এবং বিস্তৃত মৃত্যুতে সহনশীলতা উন্নত করে। . সিঙ্গেল পয়েন্ট প্রেস সাধারণত 100 টন পর্যন্ত ছোট খালি, ভেদন এবং আলোর গঠনের জন্য বেছে নেওয়া হয়, যখন ডাবল পয়েন্ট প্রেস সাধারণত 100 টন থেকে মোটামুটি 300 টন পর্যন্ত বড় অংশ এবং শক্তির জন্য নির্দিষ্ট করা হয়। .
ক্রেতা এবং উদ্ভিদ প্রকৌশলীদের জন্য, ব্যবহারিক সিদ্ধান্তটি তিনটি প্রশ্নের উপর নির্ভর করে: ডাইটি কতটা বড়, স্লাইডের কেন্দ্র থেকে শক্তি কতটা দূরে এবং সহনশীলতা কতটা কঠোর হওয়া দরকার। যখন অংশগুলি ছোট এবং কেন্দ্রীভূত হয় তখন একটি একক পয়েন্ট প্রেস প্রায়ই সঠিক পছন্দ হয়, যখন ডাইটি প্রশস্ত হয়ে গেলে বা কাজটি কেন্দ্র থেকে বন্ধ হয়ে গেলে একটি ডাবল পয়েন্ট প্রেস নিরাপদ এবং আরও সঠিক হয়।
কেন্দ্রীয় ড্রাইভ, কম খরচ, কেন্দ্রীভূত লোড শুধুমাত্র
দুটি ড্রাইভ, ভাল ভারসাম্য এবং নির্ভুলতা
উভয়ই খোলা সি বা ফাঁক ফ্রেম ব্যবহার করে
উন্মাদ লোড কাত এবং পরিধান কারণ
আ খোলা টাইপ পাওয়ার প্রেস মেশিন তিন দিকে খোলা একটি C আকৃতির ফ্রেম ব্যবহার করে, যা ডাই এরিয়াতে সহজে প্রবেশের অনুমতি দেয় এবং সিঙ্গেল পয়েন্ট এবং ডবল পয়েন্ট উভয় সংস্করণই এই ফ্রেমের দর্শন শেয়ার করে যখন স্লাইডটি কীভাবে চালিত হয় তার মধ্যে পার্থক্য থাকে। .
খোলা গলা অপারেটর এবং খাওয়ানোর সরঞ্জামগুলিকে সামনে এবং পাশ থেকে ডাইয়ের কাছে পৌঁছাতে দেয়। এটি কাজের দোকান এবং মাঝারি আকারের গাছগুলিতে মূল্যবান যেখানে ডাই পরিবর্তন ঘন ঘন হয়। ট্রেড অফ হল যে ফ্রেমটি একটি ঘেরা নকশার চেয়ে বেশি লোডের নিচে ফ্লেক্স করে, তাই ড্রাইভের ব্যবস্থা এবং যেভাবে বল প্রয়োগ করা হয় তা বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে।
উভয় ডিজাইনেই, একটি ক্র্যাঙ্কশ্যাফ্ট বা এককেন্দ্রিক এক বা একাধিক সংযোগকারী রডের মাধ্যমে স্লাইডের উপরে এবং নীচের গতিবিধিতে ফ্লাইহুইলের ঘূর্ণনকে রূপান্তরিত করে। সংযোগ বিন্দুর সংখ্যা নির্ধারণ করে কিভাবে গঠন শক্তি স্লাইডে পৌঁছায় এবং সেই একক ফ্যাক্টর প্রতিটি মেশিনের কর্মক্ষমতা, খরচ এবং উপযুক্ততাকে আকার দেয়।
দ ওপেন-টাইপ একক-পয়েন্ট পাওয়ার প্রেস একটি সংযোগ বিন্দুর মাধ্যমে তার সম্পূর্ণ গঠন শক্তি প্রেরণ করে, সাধারণত স্লাইডের কেন্দ্র রেখার কাছে, তাই ডাইটিকে অবশ্যই সেই বিন্দুর সাথে অবিকল সারিবদ্ধ করতে হবে যাতে অসম লোডিং এড়ানো যায়। .
শুধুমাত্র একটি ড্রাইভ সংযোগ থাকার কারণে, একক পয়েন্ট ডিজাইনে কম চলমান অংশ, একটি সহজ ক্র্যাঙ্কশ্যাফ্ট বা উদ্ভট বিন্যাস এবং কম উত্পাদন খরচ রয়েছে। রক্ষণাবেক্ষণের কাজগুলি কম, যা সীমিত প্রযুক্তিগত কর্মীদের সাথে ছোট গাছপালা এবং দোকানগুলির জন্য উপযুক্ত।
সিঙ্গেল পয়েন্ট প্রেসগুলি ছোট, কেন্দ্রীভূত অংশগুলি পরিচালনা করে যেমন বৈদ্যুতিক টার্মিনাল, ছোট বন্ধনী, ওয়াশার, ক্লিপ এবং সহজ ভেদনের কাজ। যখন বলটি স্লাইডের কেন্দ্রের কাছে ঘনীভূত হয় এবং ডাই কমপ্যাক্ট হয়, তখন মেশিনটি প্রতিযোগিতামূলক মূল্যে সামঞ্জস্যপূর্ণ ফলাফল প্রদান করে।
যখন কর্মশক্তি একক সংযোগ বিন্দু থেকে দূরে বসে, স্লাইডটি কাত হয়ে যায় এবং এই কাত শক্তি এবং ড্রাইভ কেন্দ্রের মধ্যে দূরত্বের সাথে বৃদ্ধি পায়। . কেন্দ্রের বাইরে কাজ তাই গিবস এবং গাইডগুলিতে অসম পরিধানের কারণ হতে পারে এবং এমন অংশ তৈরি করতে পারে যা মাত্রা বা সমতলতায় পরিবর্তিত হয়। ডিজাইনাররা ডাই কেন্দ্রিক রেখে, বড় গিব ব্যবহার করে এবং প্রেসকে বহন করতে বলা উদ্ভট মুহূর্তকে সীমিত করে এই প্রভাব কমিয়ে দেয়।
দ ওপেন-টাইপ ডাবল-পয়েন্ট পাওয়ার প্রেস স্লাইডটিকে এর প্রস্থ জুড়ে দুটি সংযোগ বিন্দু থেকে ড্রাইভ করে, তাই তাদের মধ্যে বল ভাগ করা হয় এবং স্লাইডটি লোডের অধীনে আরও স্তরে থাকে .
দুটি সংযোগ বিন্দু, প্রায়শই একটি সাধারণ ক্র্যাঙ্কশ্যাফ্ট বা দুটি অদ্ভুত শ্যাফ্ট দ্বারা চালিত হয়, স্লাইডের প্রস্থ জুড়ে লোড বিতরণ করে। এই বিন্যাসটি কাত হওয়া কমিয়ে দেয় যখন ডাই প্রশস্ত হয় বা যখন বল পুরোপুরি কেন্দ্রীভূত হয় না। এটি স্লাইড এবং বিছানার মধ্যে সমান্তরালতা উন্নত করে, যা শক্ত অংশ সহনশীলতা সমর্থন করে।
ডাবল পয়েন্ট প্রেসগুলি বৃহত্তর ডাই, লম্বা ফাঁকা লাইন, একাধিক স্টেশনের সাথে প্রগতিশীল ডাইস, এবং একটি বিস্তৃত এলাকা জুড়ে শক্তি স্থাপনকারী ক্রিয়াকলাপ গঠন করে। স্বয়ংচালিত বন্ধনী, যন্ত্রপাতি যন্ত্রাংশ, এবং একাধিক বৈশিষ্ট্য সহ বৈদ্যুতিক স্ট্যাম্পিং প্রায়ই একটি ডাবল পয়েন্ট মেশিনে আরও নির্ভরযোগ্যভাবে চলে।
দ্বিতীয় ড্রাইভ সংযোগ উপাদান, প্রান্তিককরণ প্রয়োজনীয়তা, এবং রক্ষণাবেক্ষণ পয়েন্ট যোগ করে। প্রাথমিক খরচ বেশি, এবং সেটআপের জন্য উভয় সংযোগ বিন্দুতে মনোযোগ দেওয়া প্রয়োজন যাতে স্লাইডটি ভারসাম্যপূর্ণ থাকে। সুবিধা হল বৃহত্তর স্থিতিশীলতা এবং একটি বিস্তৃত কাজ খাম।
দ comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| চারিত্রিক | একক-পয়েন্ট প্রেস | ডাবল-পয়েন্ট প্রেস |
|---|---|---|
| ড্রাইভ সংযোগ | একটি কেন্দ্রীয় সংযোগ | প্রস্থ জুড়ে দুটি সংযোগ |
| সাধারণ ক্ষমতা ব্যান্ড | প্রায় 100 টন পর্যন্ত | প্রায় 100 থেকে 300 টন |
| বন্ধ কেন্দ্র লোড সহনশীলতা | খামখেয়ালী বল সহ নিচু, কাত | ভাল, স্লাইড জুড়ে শেয়ার লোড |
| লোড অধীনে সমান্তরালতা | যত্নশীল ডাই সেন্টারিং প্রয়োজন | বৃহত্তর ডাইস জুড়ে ভাল রক্ষণাবেক্ষণ |
| আপেক্ষিক ক্রয় খরচ | নিম্ন | উচ্চতর |
| রক্ষণাবেক্ষণ পয়েন্ট | কম ড্রাইভ উপাদান | আরো বিয়ারিং এবং সংযোগ চেক করতে |
| সাধারণ অংশ | ছোট কেন্দ্রীভূত ফাঁকা এবং টার্মিনাল | প্রশস্ত বন্ধনী এবং প্রগতিশীল মারা যায় |
দ location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
যখন ডাই ফোর্স সংযোগ বিন্দুর উপর কেন্দ্রীভূত হয়, তখন একক পয়েন্ট প্রেস প্রায় একটি আদর্শ মেশিনের মতো আচরণ করে, এমনকি পরিধান এবং স্থিতিশীল অংশের মাত্রা সহ। কেন্দ্র লাইনে সাবধানে রাখা ছোট ডাইগুলি এই নকশার জন্য মিষ্টি জায়গা।
একটি উদ্ভট লোড একটি মুহূর্ত তৈরি করে যা স্লাইডটিকে কাত করার চেষ্টা করে। উদাহরণস্বরূপ, একটি ডাই যার কাটিং প্রান্তগুলি ড্রাইভ সেন্টার থেকে 50 মিলিমিটার দূরে একটি সিঙ্গেল পয়েন্ট প্রেসে একটি লক্ষণীয় কাত তৈরি করতে পারে যা অংশের একপাশে burrs হিসাবে প্রদর্শিত হয়। ডাবল পয়েন্ট প্রেসগুলি দুটি সংযোগের মধ্যে বলকে ভাগ করে এই মুহূর্তটিকে হ্রাস করে, তাই একই ডাই প্রায়শই কম বিকৃতির সাথে চলে।
ডাই লেআউটের পরিকল্পনা করুন যাতে কাটিং ফোর্সের সম্মিলিত সেন্ট্রোয়েড ড্রাইভ সেন্টারের যতটা সম্ভব কাছাকাছি থাকে। যদি সেন্ট্রোয়েড কেন্দ্রে স্থানান্তরিত করা না যায়, তবে নকশাটি একটি ডাবল পয়েন্ট মেশিনের দিকে সরানো উচিত বা ভারী গিবস এবং সুষম ডাই উপাদানগুলির মতো গাইডিং বৈশিষ্ট্য যুক্ত করা উচিত।
নির্বাচন শুধুমাত্র দামের উপর নির্ভর না করে যন্ত্রাংশ, ডাই এবং সহনশীলতার প্রয়োজনীয়তার উপর ভিত্তি করে হওয়া উচিত, কারণ একটি অমিল ড্রাইভ কনফিগারেশন বারবার সমস্যা সৃষ্টি করে যা প্রাথমিক সঞ্চয়ের চেয়ে বেশি খরচ করে। .
ডাই প্রস্থ পরিমাপ করুন এবং কাটিং বা ফর্মিং স্টেশনগুলির বিস্তার পরিমাপ করুন। সংকীর্ণ, কেন্দ্রীভূত ডাইগুলি একক পয়েন্ট মেশিনের সাথে সামঞ্জস্যপূর্ণ, যখন প্রশস্ত ডাইস এবং মাল্টি স্টেশন প্রগতিশীল সরঞ্জামগুলির জন্য সাধারণত ডবল পয়েন্ট সমর্থন প্রয়োজন।
পরিধি, উপাদানের বেধ এবং শিয়ার শক্তি থেকে ফাঁকা বা গঠন বল গণনা করুন। স্বাভাবিক ক্রিয়াকলাপের জন্য রেটেড টনেজের নিচে প্রায় 20 শতাংশ মার্জিন রাখুন। যদি সর্বোচ্চ শক্তি একক বিন্দু ধারণক্ষমতার কাছাকাছি হয়, তাহলে একটি ডবল পয়েন্ট প্রেস পরিবর্তনের জন্য আরও জায়গা দেয়।
আঁটসাঁট সহনশীলতা সহ উচ্চ আয়তনের অংশগুলি ডাবল পয়েন্ট প্রেসের স্থায়িত্ব থেকে উপকৃত হয়, কারণ চেকের মধ্যে সমান্তরালতা দীর্ঘ সময়ের জন্য বজায় থাকে। কম ভলিউম প্রোটোটাইপ বা স্বল্প দৌড়ের কাজ প্রায়ই একটি একক পয়েন্ট মেশিনে অর্থনৈতিকভাবে পরিচালনা করা যেতে পারে।
টনেজ একটি প্রেসের শুধুমাত্র অংশ বর্ণনা করে, তাই ক্রেতাদের ড্রাইভ কনফিগারেশনের সাথে স্ট্রোক, বন্ধ উচ্চতা, বিছানার আকার এবং শক্তির ক্ষমতা মূল্যায়ন করা উচিত। .
নির্মাতারা নীচের মৃত কেন্দ্রের আগে একটি নির্দিষ্ট দূরত্বে টনেজের হার নির্ধারণ করে। একটি ভিন্ন স্ট্রোক পয়েন্টে সর্বাধিক শক্তির প্রয়োজন হয় এমন কাজটি নিরাপদ ক্ষমতা অতিক্রম করতে পারে, তাই রেটিং পয়েন্ট প্রক্রিয়ার প্রয়োজনীয়তার সাথে মেলে।
স্ট্রোকের দৈর্ঘ্য দীর্ঘতম অংশ এবং খাওয়ানোর সরঞ্জামগুলিকে মিটমাট করা উচিত, যখন বন্ধ উচ্চতায় অবশ্যই ডাই সেটের উচ্চতা এবং যে কোনও অংশের স্ট্যাকিং অন্তর্ভুক্ত থাকতে হবে। বড় ফ্রেমের সাথে ডাবল পয়েন্ট প্রেসগুলি প্রগতিশীল টুলিংয়ের জন্য আরও শাট হাইট বিকল্পগুলি অফার করতে পারে।
| স্পেসিফিকেশন | কেন এটা ব্যাপার | সরবরাহকারীকে জিজ্ঞাসা করার জন্য প্রশ্ন |
|---|---|---|
| রেটেড টনেজ এবং রেটিং পয়েন্ট | সর্বোচ্চ নিরাপদ শক্তি সেট করে | কোন স্ট্রোক দূরত্বে রেটিং বৈধ? |
| অনুমোদনযোগ্য উদ্ভট লোড | কেন্দ্রের কাজ বন্ধ করে দেয় | এই ফ্রেমের জন্য সর্বোচ্চ মুহূর্ত কত? |
| স্লাইড সমান্তরাল স্পেসিফিকেশন | অংশ নির্ভুলতা নিয়ন্ত্রণ করে | সম্পূর্ণ লোড এ কি সহনশীলতা নিশ্চিত করা হয়? |
| প্রতি মিনিটে স্ট্রোক | উৎপাদন ক্ষমতা | এই হার রেট টনেজ জন্য বৈধ? |
| বিছানা এবং bolster মাত্রা | ডাই সাইজ এবং মাউন্টিং রুম | পরিবর্তন ছাড়া কি ডাই সেট মাপ মাপসই? |
ডাই ডিজাইন এবং ড্রাইভ কনফিগারেশন একসাথে বিবেচনা করা উচিত, কারণ একটি ডাই যেটি একটি মেশিনে ভাল পারফর্ম করে তা অন্য মেশিনে খারাপ যন্ত্রাংশ তৈরি করতে পারে .
ডাইটি রাখুন যাতে সম্মিলিত কাটিং ফোর্স ড্রাইভ সেন্টারের কাছাকাছি পড়ে। প্রত্যাশিত সাইড লোডের জন্য গাইড পিলার এবং বুশিংগুলি মাপ করা উচিত এবং ডাই জুতাটি স্লাইডের নীচে পাঞ্চ এবং ডাই সারিবদ্ধ রাখার জন্য যথেষ্ট চওড়া হওয়া উচিত।
প্রগতিশীলরা বিভিন্ন স্টেশন জুড়ে শক্তি ছড়িয়ে দেয়। একটি ডবল পয়েন্ট প্রেসে, স্টেশনগুলিকে সাজান যাতে লোড দুটি সংযোগ বিন্দুর মধ্যে সমানভাবে বিতরণ করা হয়। অসম স্টেশন লোড এখনও মুহূর্ত প্রভাব তৈরি করতে পারে, তাই প্রতিটি স্টেশনের জন্য বল গণনা পরীক্ষা করা উচিত।
ভারী গাইড সিস্টেম এবং শক্ত পরিধানের পৃষ্ঠতল উভয় ডিজাইনে ভুল বিন্যাস নিয়ন্ত্রণে সহায়তা করে। গাইড পিলার, বুশিং এবং গিব পৃষ্ঠের নিয়মিত পরিদর্শন ডাইটিকে মসৃণভাবে চলাফেরা করে এবং দীর্ঘ সময় ধরে অংশের গুণমান রক্ষা করে।
সেটআপের নির্ভুলতা নির্ধারণ করে যে কনফিগারেশনটি তার ডিজাইনের কার্যক্ষমতা অর্জন করে কিনা এবং প্রতিটি ডাই পরিবর্তনের মধ্যে সারিবদ্ধকরণ চেকগুলি তৈরি করা উচিত .
বোলস্টার এবং ডাই জুতা পরিষ্কার করুন, ডাইটিকে তার কেন্দ্ররেখার চিহ্ন দ্বারা অবস্থান করুন এবং নির্দিষ্ট টর্ক দিয়ে সমানভাবে ক্ল্যাম্প করুন। ডাই স্পেসিফিকেশনে শাট উচ্চতা সেট করুন এবং উৎপাদন গতিতে চলার আগে ফিলার গেজ দিয়ে বন্ধ নিশ্চিত করুন।
বিছানা জুড়ে বিভিন্ন পয়েন্টে ডায়াল সূচক ব্যবহার করে স্লাইড এবং বিছানার মধ্যে সমান্তরালতা পরীক্ষা করুন। ডাবল পয়েন্ট প্রেসগুলি প্রস্থ জুড়ে সামঞ্জস্যপূর্ণ রিডিং দেখাতে হবে, যখন ডাই কেন্দ্র বন্ধ থাকলে একক পয়েন্ট প্রেসগুলি আরও বড় বৈচিত্র দেখাতে পারে। সময়ের সাথে ড্রিফ্ট সনাক্ত করতে রিডিং রেকর্ড করুন।
একটি ডবল পয়েন্ট প্রেসে, উভয় সংযোগ বিন্দু ধারাবাহিকভাবে জড়িত হতে হবে। কানেক্টিং রডের দৈর্ঘ্য, বুশিং কন্ডিশন এবং ড্রাইভের সময় পরীক্ষা করুন যাতে স্ট্রোকের সময় স্লাইডটি মোচড় না দেয়। অসামঞ্জস্যপূর্ণ সময় অসম অংশ বৈশিষ্ট্য এবং অস্বাভাবিক শব্দ হিসাবে দেখায়।
রক্ষণাবেক্ষণের চাহিদা ড্রাইভ সংযোগের সংখ্যার সাথে বৃদ্ধি পায়, তাই ডাবল পয়েন্ট প্রেসের জন্য একক পয়েন্ট মেশিনের চেয়ে বেশি পরিকল্পিত পরিদর্শনের প্রয়োজন হয় .
কেন্দ্রীয় সংযোগ বিয়ারিং, গিব ক্লিয়ারেন্স, ক্লাচ এবং ব্রেক কন্ডিশন এবং প্রধান ক্র্যাঙ্কশ্যাফ্টের তৈলাক্তকরণের উপর ফোকাস করুন। লোড ঘনীভূত হওয়ার কারণে, গিব পরিধান এবং গাইড পরিধান ঘন ঘন চেক করা উচিত যখন কেন্দ্র বন্ধ হয়ে যায়।
উভয় সংযোগ বিয়ারিং, উভয় সংযোগকারী রড সমাবেশ এবং গিব উভয় সেট পরিদর্শন করুন। পরীক্ষা করুন যে তৈলাক্তকরণ প্রতিটি পয়েন্টে পৌঁছায় এবং উভয় পক্ষ একই হারে পরিধান করে। পক্ষের মধ্যে অসম পরিধান একটি প্রাথমিক সতর্কতা চিহ্ন যে প্রান্তিককরণ বা ডাই লোডিং মনোযোগ প্রয়োজন।
খোলা ফ্রেম প্রেসগুলি এখনও গুরুতর ক্রাশ এবং এনগেলমেন্টের ঝুঁকি তৈরি করে এবং সুরক্ষা ব্যবস্থা অবশ্যই ড্রাইভ কনফিগারেশন এবং খাওয়ানোর পদ্ধতির সাথে মেলে .
ফিক্সড গার্ড, ইন্টারলকড গার্ড, হালকা পর্দা বা উপস্থিতি সেন্সিং ডিভাইস ব্যবহার করুন যা স্ট্রোকের সময় হাত প্রবেশে বাধা দেয়। খোলা গলা অবশ্যই সাবধানে পরিচালনা করা উচিত কারণ এটি বিভিন্ন দিক থেকে বিপদের অ্যাক্সেস প্রদান করে।
দুই হাত নিয়ন্ত্রণ স্ট্রোকের সময় উভয় হাতকে ডাই থেকে দূরে রাখে। নিয়মিতভাবে থামার দূরত্ব এবং থামার সময় পরিমাপ করুন, যেহেতু ব্রেক পরিধান এই মানগুলিকে পরিবর্তন করে। একটি প্রেস যা ওভাররান করে তা টুলিংয়ের ক্ষতি করতে পারে এবং অপারেটরদের বিপদে ফেলতে পারে।
অপারেটর এবং রক্ষণাবেক্ষণ কর্মীদের যে কোনও অভ্যন্তরীণ কাজের আগে ডাই হ্যান্ডলিং, সেটআপ পদ্ধতি এবং লকআউট ট্যাগআউট সম্পর্কে প্রশিক্ষণের প্রয়োজন। আপনার দেশে প্রযোজ্য মেশিন গার্ডিং প্রয়োজনীয়তা অনুসরণ করুন, যেমন মার্কিন যুক্তরাষ্ট্রে OSHA নিয়ম বা প্রাসঙ্গিক ইউরোপীয় নির্দেশাবলী।
বাস্তব অ্যাপ্লিকেশনগুলি দেখায় যে কীভাবে দুটি কনফিগারেশন দৈনিক উত্পাদনে ব্যবহৃত হয় এবং নীচের উদাহরণগুলি নির্দিষ্ট মেশিন মডেলের পরিবর্তে সাধারণ অনুশীলনকে প্রতিফলিত করে .
কেন্দ্রীভূত ব্ল্যাঙ্কিং ডাই চালানো একটি ছোট একক পয়েন্ট প্রেস উচ্চ স্ট্রোক হারে টার্মিনাল তৈরি করতে পারে। যেহেতু অংশগুলি ছোট এবং বল ভাল কেন্দ্রীভূত, একক পয়েন্ট ডিজাইন কম সরঞ্জাম খরচে নির্ভরযোগ্য আউটপুট দেয়।
একাধিক ছিদ্র এবং গঠন বৈশিষ্ট্য সহ প্রশস্ত বন্ধনীগুলি প্রায়শই ডবল পয়েন্ট প্রেসে চলে। ভাগ করা লোড এবং আরও ভাল সমান্তরালতা দীর্ঘ উত্পাদন রান জুড়ে গর্ত অবস্থান এবং সমতলতা ধরে রাখতে সহায়তা করে।
একটি বিস্তৃত ডাই এলাকায় ফাঁকা এবং নমনকে একত্রিত করা যন্ত্রপাতির অংশগুলি প্রায়শই ডাবল পয়েন্ট মেশিন থেকে উপকৃত হয়। সামঞ্জস্যপূর্ণ বল বন্টন স্প্রিংব্যাক বৈচিত্র্য হ্রাস করে এবং সমাবেশ ফিট উন্নত করে।
ক্রয় মূল্য সিদ্ধান্তের শুধুমাত্র একটি অংশ, এবং মোট মালিকানার খরচের মধ্যে রয়েছে স্ক্র্যাপ রেট, ডাই লাইফ, রক্ষণাবেক্ষণ শ্রম এবং ডাউনটাইম .
কেন্দ্রীভূত ছোট অংশগুলির জন্য, একটি একক পয়েন্ট প্রেস সর্বনিম্ন মোট খরচ সরবরাহ করতে পারে, কারণ এর সহজ ড্রাইভ এবং কম মূলধনের দাম স্যুট শর্ট রান এবং কম জটিলতা কাজ করে। বন্ধ কেন্দ্র মারা গেলে ঘন ঘন স্ক্র্যাপ বা প্রাথমিক টুলিং পরিধানের কারণে সঞ্চয়গুলি দ্রুত অদৃশ্য হয়ে যায়।
একটি ডবল পয়েন্ট প্রেস প্রায়ই নিম্ন স্ক্র্যাপ, দীর্ঘ ডাই লাইফ এবং প্রশস্ত বা উচ্চ ভলিউম অংশে কম নির্ভুলতার অভিযোগের মাধ্যমে ফেরত দেয়। এটির উচ্চ ক্রয় মূল্য ন্যায্য হয় যখন উত্পাদন রান দীর্ঘ হয় এবং সহনশীলতার প্রয়োজনীয়তা কঠোর হয়।
বেশিরভাগ ড্রাইভ সম্পর্কিত সমস্যাগুলি অসম অংশ, অস্বাভাবিক পরিধান, বা শব্দ হিসাবে দেখা যায় এবং একটি কাঠামোগত চেক ট্রায়াল এবং ত্রুটির চেয়ে দ্রুত কারণ খুঁজে পায় .
একমুখী burrs প্রায়শই একটি একক বিন্দু প্রেসে অফ সেন্টার লোডের কারণে সৃষ্ট কাত বা ডবল পয়েন্ট প্রেসে অসম সমান্তরালতা নির্দেশ করে। প্রথমে ডাই সেন্টারিং পরীক্ষা করুন, তারপর সমান্তরালতা এবং গিব ছাড়পত্র যাচাই করুন।
এক গিবের উপর ভারী পরিধান উদ্ভট লোডিং বা মিসলাইনমেন্ট নির্দেশ করে। ডাই পজিশন অ্যাডজাস্ট করুন, ক্লিয়ারেন্স রিসেট করুন এবং গাইড সারফেস পরিদর্শন করুন। স্লাইড ক্ষতিগ্রস্ত হওয়ার আগে জীর্ণ গিবগুলি প্রতিস্থাপন করা ব্যয়বহুল মেরামত প্রতিরোধ করে।
নকিং জীর্ণ সংযোগ বুশিং, আলগা ফাস্টেনার, বা সংযোগ পয়েন্টের মধ্যে সময়ের পার্থক্য থেকে আসতে পারে। প্রেস বন্ধ করুন, প্রতিটি সংযোগ পরিদর্শন করুন, এবং উত্পাদন পুনরায় শুরু করার আগে বুশিং ক্লিয়ারেন্স নিশ্চিত করুন।
প্রশ্ন: একটি ওপেন-টাইপ একক-পয়েন্ট পাওয়ার প্রেস কি?
এটি একটি ওপেন সি ফ্রেম প্রেস যা কেন্দ্রের কাছাকাছি একটি সংযোগ বিন্দু থেকে স্লাইডটি চালিত করে, সাধারণ নির্মাণ এবং কেন্দ্রীভূত, হালকা ডিউটি কাজের জন্য কম খরচে অফার করে। .
প্রশ্ন: একটি ওপেন-টাইপ ডাবল-পয়েন্ট পাওয়ার প্রেস কি?
এটি একটি ওপেন ফ্রেম প্রেস যা স্লাইডটিকে এর প্রস্থ জুড়ে দুটি সংযোগ বিন্দু থেকে চালিত করে, লোড ভাগ করে এবং ব্যাপক ডাইসে সমান্তরালতা উন্নত করে।
প্রশ্ন: কেন অফ সেন্টার লোডিং একক পয়েন্ট প্রেসে সমস্যা সৃষ্টি করে?
অফ সেন্টার ফোর্স এমন একটি মুহূর্ত তৈরি করে যা স্লাইডকে কাত করে দেয়, যা অসম গিব পরিধান, অংশগুলির একপাশে burrs এবং মাত্রিক ভিন্নতার কারণ হয় .
প্রশ্ন: একক বিন্দু প্রেস সাধারণত কোন ক্ষমতা কভার করে?
একক পয়েন্ট প্রেস সাধারণত প্রায় 100 টন পর্যন্ত ব্যবহার করা হয়, ফ্রেমের আকার এবং নকশার উপর নির্ভর করে, নির্মাতার দ্বারা সংজ্ঞায়িত সঠিক রেটিং সহ।
প্রশ্ন: কখন একটি ডবল পয়েন্ট প্রেস নির্বাচন করা উচিত?
ওয়াইড ডাইস, প্রগ্রেসিভ টুলিং, অফ সেন্টার ফোর্স এবং দীর্ঘ দৌড়ে উত্পাদিত টাইট টলারেন্স পার্টসের জন্য একটি ডাবল পয়েন্ট প্রেস বেছে নিন .
প্রশ্ন: কিভাবে খোলা ফ্রেম নির্ভুলতা প্রভাবিত করে?
আ open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
প্রশ্ন: আমি কীভাবে একটি ফাঁকা অপারেশনের জন্য প্রয়োজনীয় শক্তি গণনা করব?
উপাদান বেধ এবং শিয়ার শক্তি দ্বারা কাটা ঘের গুন করুন, তারপর গঠনের প্রয়োজনীয়তা এবং রেট করা ক্ষমতার প্রায় 20 শতাংশ কম নিরাপত্তা মার্জিন যোগ করুন .
প্রশ্ন: ডবল পয়েন্ট প্রেসে কি রক্ষণাবেক্ষণ আলাদা?
ডাবল পয়েন্ট প্রেসের জন্য উভয় সংযোগ বিয়ারিং, উভয় সংযোগকারী রড এবং উভয় সেট গিব পরীক্ষা করা প্রয়োজন, এবং নিশ্চিতকরণ যে উভয় পক্ষ একই হারে পরিধান করে।
প্রশ্ন: একটি স্ট্যাম্প করা অংশে একপার্শ্বযুক্ত burrs কারণ কি?
একপার্শ্বযুক্ত burrs সাধারণত অফ সেন্টার লোডিং বা অসম সমান্তরালতা থেকে কাত হওয়ার দিকে নির্দেশ করে এবং ফিক্স ডাই সেন্টারিং এবং গিব ক্লিয়ারেন্স চেক করে শুরু হয়।
প্রশ্ন: একটি একক পয়েন্ট প্রেসের মালিকানা কি সস্তা?
যত্নশীল ডাই লেআউট সহ কেন্দ্রীভূত ছোট অংশগুলির জন্য, একটি একক পয়েন্ট প্রেসে প্রায়শই কম মোট খরচ হয়, তবে কেন্দ্রের বাইরে কাজ স্ক্র্যাপ এবং সরঞ্জাম পরিধানের মাধ্যমে সেই সুবিধাটি মুছে ফেলতে পারে .


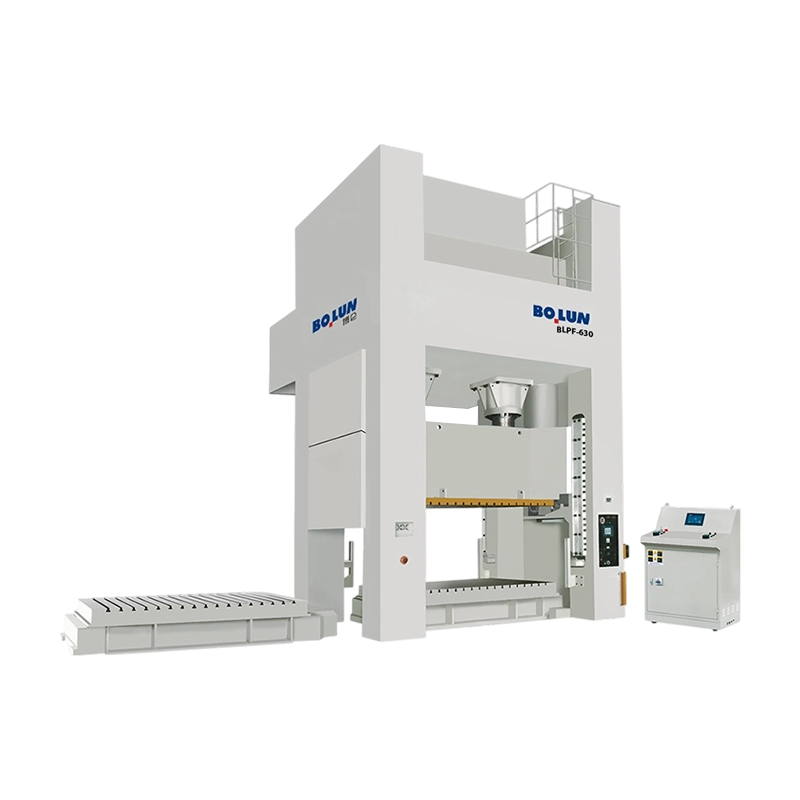
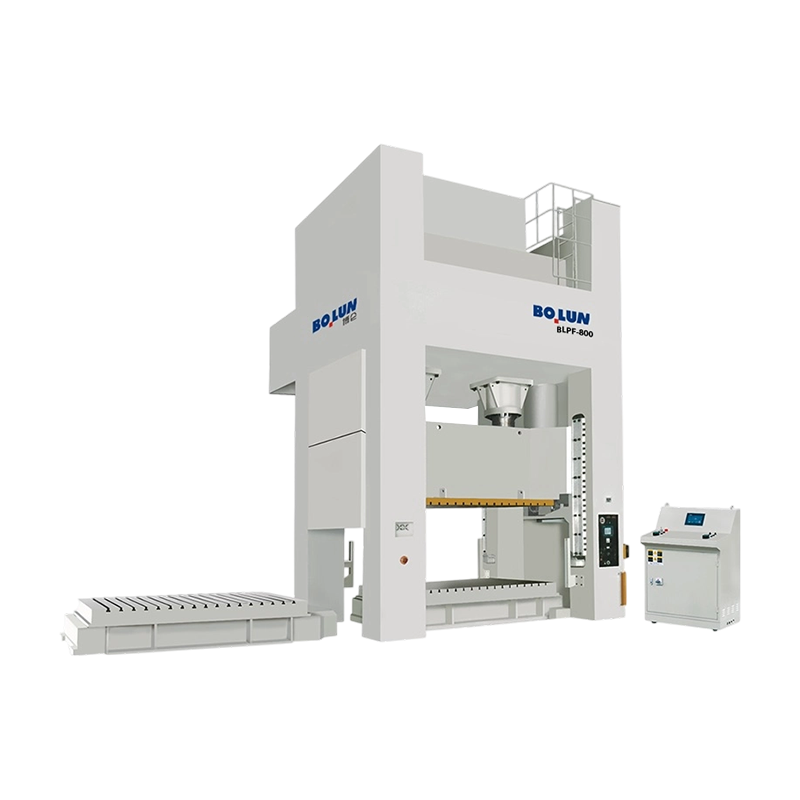
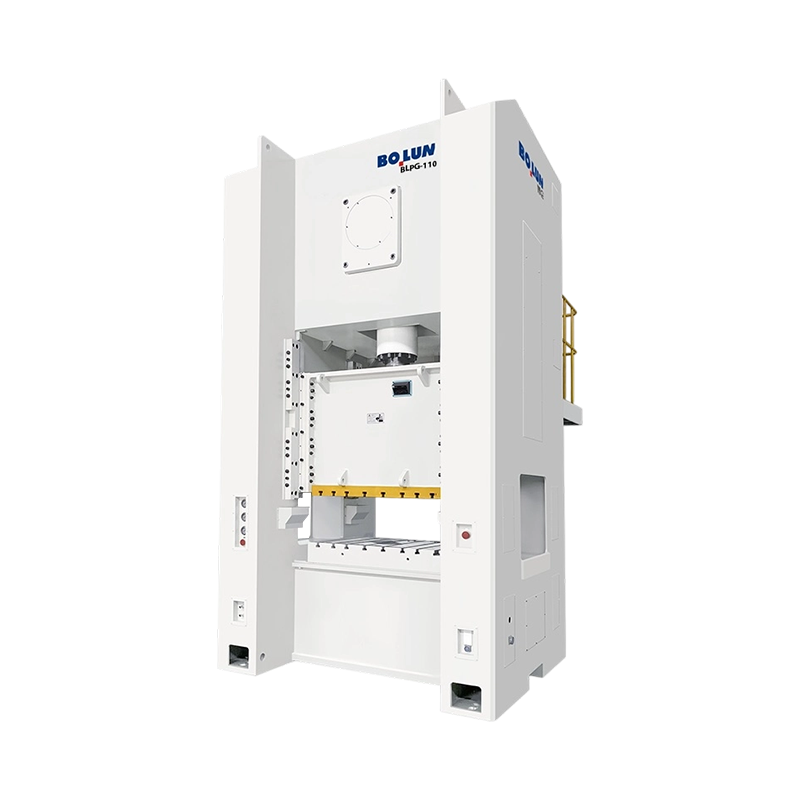
ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের মেটাল কম্পোনেন্ট প্ল্যান্টের একজন প্রোডাকশন ম্যানেজার স...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্র...
দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ...
একটি 160-টন ওপেন-ফ্রেম প্রেস এবং একটি 160-টন ক্লোজড-ফ্রেম প্রেস পাশাপাশি র...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

