একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্রায়ই দুটি উদ্ধৃতি পান যা কাগজে প্রায় একই রকম দেখায়: একই টনেজ শ্রেণী, একই বিছানার আকার, একই দাম। পার্থক্যটি পরে দেখা যায়—ডাই সেটিং, অফ-সেন্টার পিয়ার্সিং বা ডিপ-ড্র কাজের সময় যার জন্য প্রেস ডেলিভারি করতে পারে তার চেয়ে বেশি স্ট্রোকের প্রয়োজন। এই কারণেই একটি ওপেন টাইপ পাওয়ার প্রেস মেশিনের নির্বাচন ফর্মিং অপারেশন দিয়ে শুরু করা উচিত, একটি ক্যাটালগ পৃষ্ঠা দিয়ে নয়।
প্রথম উপসংহার: একটি ওপেন টাইপ পাওয়ার প্রেস মেশিন সাধারণত ভাল পছন্দ হয় যখন কাজের জন্য দ্রুত ডাই অ্যাক্সেস, ছোট পরিবর্তন এবং একটি মাঝারি টনেজ উইন্ডোর প্রয়োজন হয়। একটি বন্ধ-ফ্রেম প্রেস নিরাপদ পছন্দ হয়ে ওঠে যখন অফ-সেন্টার লোড, গভীর অঙ্কন, বা দীর্ঘমেয়াদী নির্ভুলতা প্রাধান্য পায়। আসল সিদ্ধান্তটি কার্যক্ষম স্ট্রোক, ফ্রেমের বিচ্যুতি, বন্ধ উচ্চতা, বিছানার আকার এবং নিয়ন্ত্রণ কৌশলের উপর নির্ভর করে - একা টননেজের উপর নয়।
একটি ওপেন টাইপ প্রেস, যাকে প্রায়ই ওপেন-গ্যাপ বা সি-ফ্রেম প্রেস বলা হয়, সামনের দিকে এবং প্রায়শই পিছনের এবং পার্শ্বগুলি টুলিং অ্যাক্সেসের জন্য খোলা থাকে। এই লেআউটটি স্ট্যাম্পিং, পিয়ার্সিং, বাঁকানো, ছাঁটাই, অগভীর অঙ্কন এবং মিশ্র-উৎপাদনের কাজের জন্য ব্যবহারিক যেখানে দিনে কয়েকবার ডাইস পরিবর্তন করা হয়। খোলা গলাটি একটি অপারেটর বা রোবটকে একটি বন্ধ-ফ্রেমের মেশিনের চেয়ে আরও সহজে ডাই এরিয়াতে পৌঁছাতে দেয়।
বাণিজ্য বন্ধ কঠোরতা. ফ্রেমটি মূলত একটি সি-আকৃতির, তাই এটি লোডের নিচে বিচ্যুত হয়। যা তাকে নিকৃষ্ট করে না; এটি একটি ভিন্ন কাজের প্রোফাইলের জন্য উপযুক্ত করে তোলে। একটি বন্ধ-ফ্রেম প্রেস লোড পাথকে আপরাইট দিয়ে ঘিরে রাখে এবং সাধারণত শক্ত হয়, যা টাইট ডাই ক্লিয়ারেন্স, ভারী অফ-সেন্টার লোড এবং প্রক্রিয়াগুলি যা সামঞ্জস্যপূর্ণ রাম-টু-বেড সমান্তরালতার দাবি করে। ব্যবহারিক তুলনা এই মত দেখায়:
| বিবেচনা | ওপেন টাইপ প্রেস করুন | বন্ধ টাইপ প্রেস | ব্যবহারিক প্রভাব |
|---|---|---|---|
| প্রবেশ মরা | ত্রি-তরফা অ্যাক্সেস সাধারণ | অ্যাক্সেস আপরাইট দ্বারা সীমাবদ্ধ | খোলা টাইপ ঘন ঘন পরিবর্তন এবং ম্যানুয়াল খাওয়ানোর পক্ষে |
| ফ্রেমের দৃঢ়তা | অনুরূপ টনেজের একটি বন্ধ ফ্রেমের চেয়ে কম | উচ্চতর এবং আরো প্রতিসম | টাইট ক্লিয়ারেন্স এবং অফ-সেন্টার কাজ খোলা ধরনের উপর আরো যাচাই করা প্রয়োজন |
| বিছানা এবং গলা | প্রশস্ত বিছানা পাওয়া যায়; গলা গভীরতা সীমা অংশ খাম | বড় বিছানা এবং দীর্ঘ স্ট্রোক সাধারণ | বড় প্যানেলগুলির জন্য একটি গভীর-গলা বা বন্ধ-ফ্রেমের নকশার প্রয়োজন হতে পারে |
| সাধারণ কাজ | ছিদ্র, নমন, ছাঁটাই, অগভীর অঙ্কন, ব্যাটারি-শেল স্ট্যাম্পিং | ভারী অঙ্কন, নির্ভুলতা গঠন, উচ্চ-টনেজ স্ট্যাম্পিং | টনেজ কার্ভ এবং ডাই লোড প্রোফাইল ফাইনাল ম্যাচের সিদ্ধান্ত নেয় |
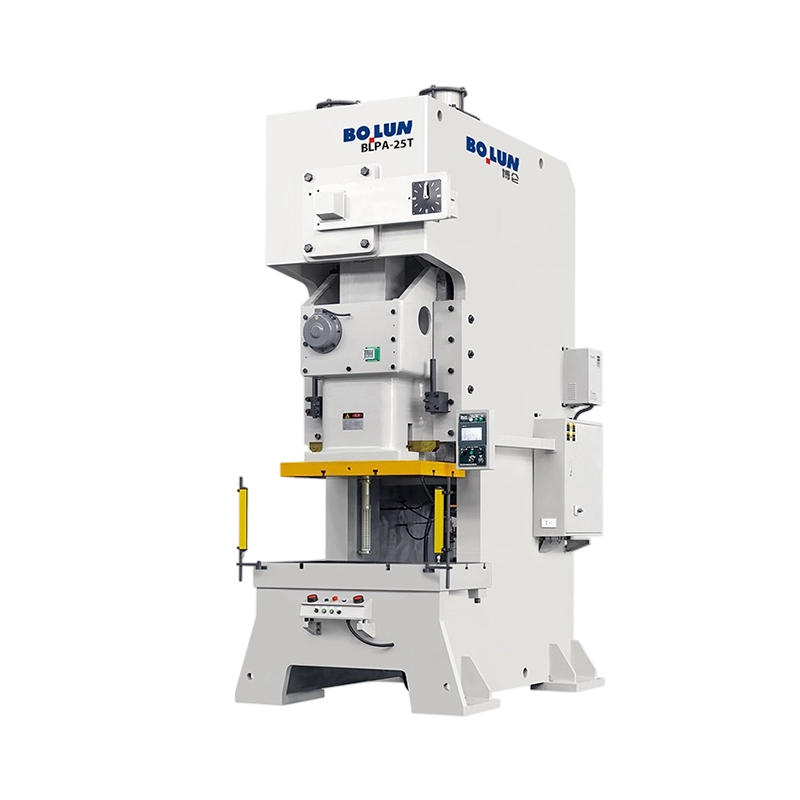
বোলুনের ওপেন-টাইপ পরিসীমা সেই যুক্তিটিকে প্রতিফলিত করে। এতে একক-পয়েন্ট BLPA মডেল, ডাবল-পয়েন্ট BLPC মডেল, ডিপ-থ্রোট BLPS মডেল, সার্ভো-চালিত BLAS মডেল এবং ব্যাটারি-শেল BLPC2 মডেল রয়েছে। মডেল ফ্যামিলি গুরুত্বপূর্ণ কারণ একটি ডাবল-পয়েন্ট ফ্রেম, একটি গভীর গলা, বা একটি সার্ভো স্লাইড প্রেস যে ধরনের কাজ শোষণ করতে পারে তা পরিবর্তন করে - শুধু দাম নয়।
রেটেড টনেজ স্ট্রোকের কোথাও উপলব্ধ একটি সমতল সংখ্যা নয়। একটি যান্ত্রিক প্রেসে, উপলব্ধ শক্তি স্ট্রোকের মাধ্যমে পরিবর্তিত হয় এবং নামমাত্র রেটিং সাধারণত নীচের মৃত কেন্দ্রের উপরে একটি নির্দিষ্ট কাজের অবস্থানে আবদ্ধ থাকে। স্ট্রোকের প্রথম দিকে উচ্চ শক্তির প্রয়োজন হয় এমন একটি ডাই একটি প্রেসকে ওভারলোড করতে পারে যা নেমপ্লেট টনেজের উপর পর্যাপ্ত দেখায়। এই কারণেই একটি 63-টন প্রেস একটি কাজের জন্য 80-টন প্রেসের চেয়ে নিরাপদ এবং অন্য কাজের জন্য দুর্বল হতে পারে।
প্রথম অনুমানের জন্য, গণনাকৃত শিখর গঠনের শক্তিকে রেট করা ক্ষমতার প্রায় 70-80% এর নিচে রাখুন, তারপর প্রকৃত কার্যক্ষম স্ট্রোকে টনেজ বক্ররেখা যাচাই করুন। যদি একটি অংশ 52 টন গণনা করে, একটি 63-টন ফ্রেম স্বয়ংক্রিয়ভাবে যথেষ্ট নয়। ডাই লেআউট, উপাদানের বেধ, প্রসার্য শক্তি, শিয়ার এরিয়া এবং ড্রয়ের গভীরতা সবই ফোর্স প্রোফাইলকে প্রভাবিত করে। গভীর অঙ্কনের জন্য, বলটি দীর্ঘ দূরত্বে উচ্চ থাকতে পারে; খালি করার জন্য, এটি নীচের কাছাকাছি তীব্রভাবে শিখর হতে পারে।
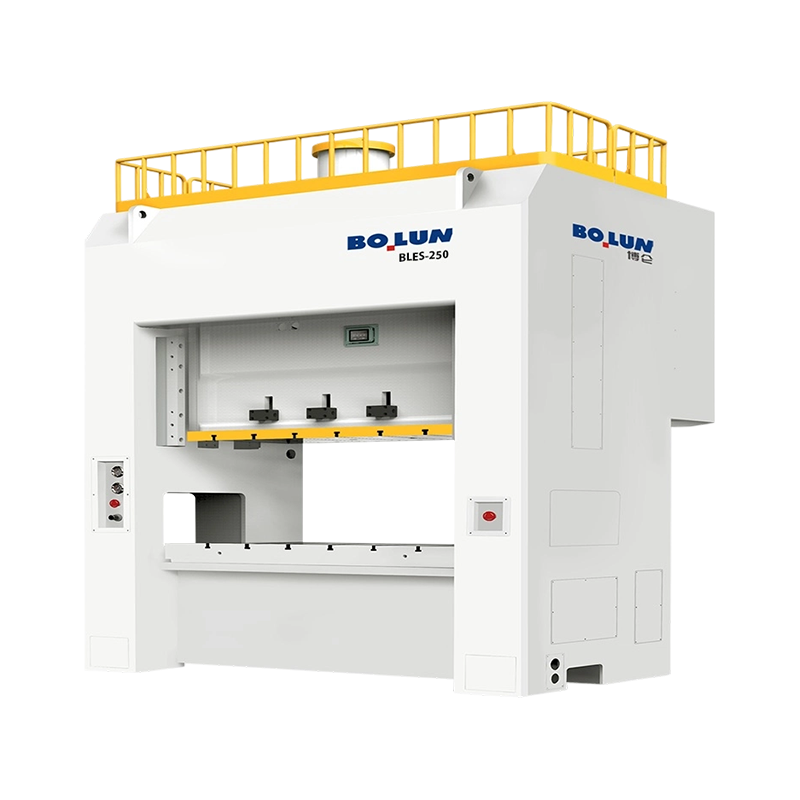
অফ-সেন্টার লোড হল দ্বিতীয় ফাঁদ। একটি প্রেসকে 100 টন কেন্দ্রীভূত করার জন্য রেট করা যেতে পারে, তবে র্যামের একপাশে রাখা একটি ডাই রাম টিল্ট, অসম গিব লোডিং এবং দুর্বল ডাই ক্লিয়ারেন্স তৈরি করে। একটি ওপেন টাইপ প্রেসে, সেই প্রভাবটি আরও স্পষ্ট হয় কারণ ফ্রেমটি নিজেই বিচ্যুত হয়। শুধুমাত্র স্ট্যাটিক বিছানা সমতলতা নয়, অনুমোদিত অফ-সেন্টার লোড এবং লোডের অধীনে রাম সমান্তরালতার জন্য জিজ্ঞাসা করুন।
বিচ্যুতি দূর করা কোনো ত্রুটি নয়; এটি পরিচালনা করা একটি বৈশিষ্ট্য। লোডের অধীনে, একটি সি-ফ্রেমের ফাঁকটি বন্ধ হয়ে যায় এবং রামটি বিছানার তুলনায় কিছুটা কাত হতে পারে। ফলাফল অসম পাঞ্চ এন্ট্রি, দ্রুত ডাই পরিধান, বা স্ট্রিপ জুড়ে প্রবাহিত burr উচ্চতা হতে পারে। সাধারণ ভেদন এবং নমনের জন্য, একটি সু-নির্মিত খোলা টাইপ প্রেস গ্রহণযোগ্য নির্ভুলতা ধরে রাখতে পারে। প্রতি পাশে 0.03-0.05 মিমি পাঞ্চ-টু-ডাই ক্লিয়ারেন্স সহ একটি ডাইয়ের জন্য, ফ্রেমের বিচ্যুতি এবং রাম নির্দেশিকা একটি অতিরিক্ত 20 টন নামমাত্র ক্ষমতার চেয়ে বেশি গুরুত্বপূর্ণ।
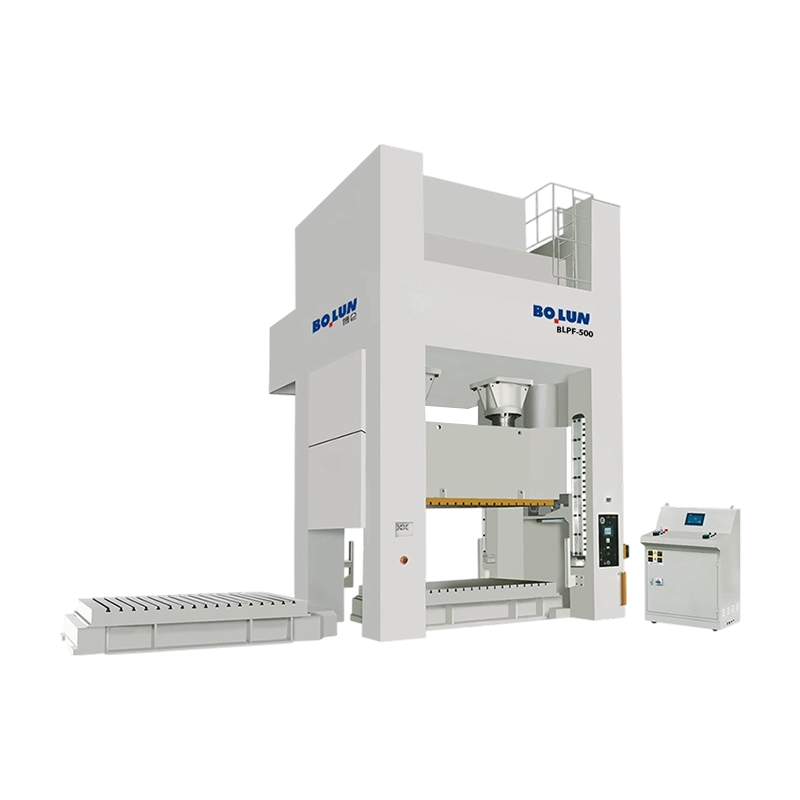
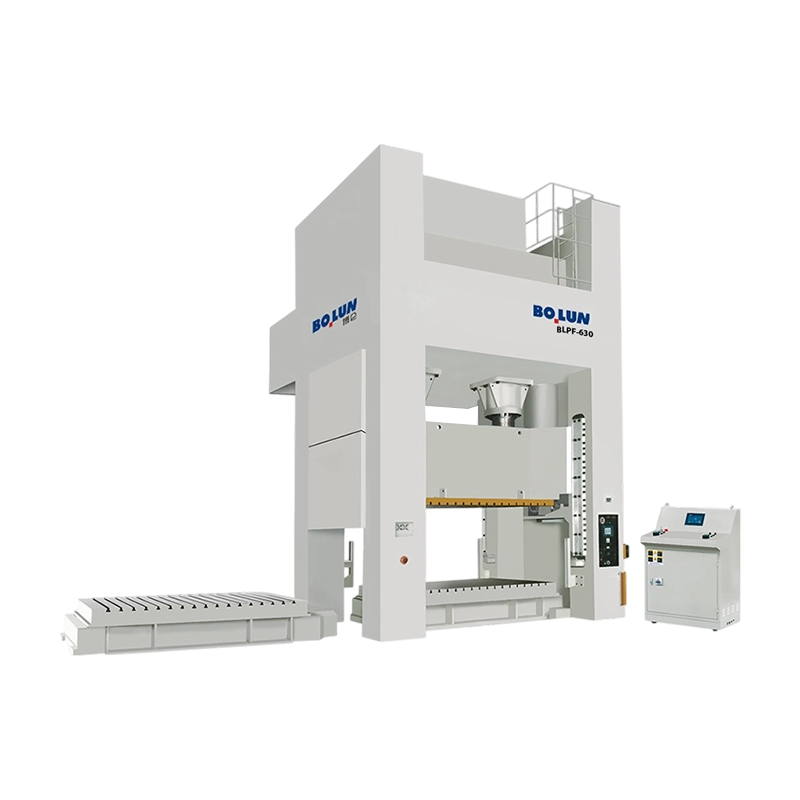
সংগ্রহের সময়, রেট করা লোডের প্রতি বিচ্যুতি, কাজের স্ট্রোকের উপর রাম সমান্তরালতা এবং বিছানা সমতলতার জন্য জিজ্ঞাসা করুন। একজন সরবরাহকারী যিনি পরিমাপ করা ডেটা সরবরাহ করতে পারেন তার তুলনায় তুলনা করা সহজ যে শুধুমাত্র "উচ্চ দৃঢ়তা" বলে। যদি অ্যাপ্লিকেশনটিতে সূক্ষ্ম ফাঁকাকরণ, খুব টাইট সমতলতা, বা একটি দীর্ঘমেয়াদী প্রগতিশীল ডাই জড়িত থাকে, তাহলে একটি বন্ধ-ফ্রেমের নকশা আরও লাভজনক উত্তর হতে পারে কারণ এটি টুলিংয়ের মধ্যে নির্মিত নির্ভুলতার ক্ষতিপূরণের পরিমাণ হ্রাস করে।
বোলুনের ওপেন-টাইপ একক-পয়েন্ট এবং ডাবল-পয়েন্ট মডেলগুলি এই কারণে বিভিন্ন ফ্রেম এবং স্লাইড ব্যবস্থা ব্যবহার করে। একটি কমপ্যাক্ট BLPA মডেল ছোট ডাইস এবং ঘন ঘন পরিবর্তনের জন্য উপযুক্ত; একটি বৃহত্তর BLPC মডেল আরও বেশি বেড এরিয়া দেয় এবং ডাইসের জন্য দুটি সংযোগ পয়েন্ট দেয় যার জন্য স্লাইড জুড়ে আরও ভাল লোড বিতরণ প্রয়োজন।
একটি প্রেসে পর্যাপ্ত টনেজ থাকতে পারে এবং এখনও অব্যবহারযোগ্য হতে পারে কারণ ডাই ফিট হবে না। দাম তুলনা করার আগে টুলিং খাম চেক করুন। দরকারী চেকলিস্ট অন্তর্ভুক্ত:
একটি সাধারণ সংগ্রহের ঝুঁকি হল অংশ আঁকার জন্য কেনা এবং টুলিং স্ট্যাকটি ভুলে যাওয়া। যদি ডাইতে একটি পুরু বোলস্টার, একটি লম্বা গাইড-পিন সেট বা একটি বায়ুসংক্রান্ত প্যাড থাকে, তাহলে প্রয়োজনীয় শাট উচ্চতা দ্রুত বাড়তে পারে। একটি স্পেসার যোগ করা তাৎক্ষণিক ফিট সমাধান করতে পারে, তবে এটি অনমনীয়তা কমাতে পারে এবং কাজের উচ্চতা পরিবর্তন করতে পারে। অর্ডারের আগে সম্পূর্ণ ডাই স্ট্যাক এবং সমন্বয় পরিসীমা নিশ্চিত করা ভাল।
বেশিরভাগ খোলা ধরনের প্রেসে ক্লাচ এবং ব্রেক সহ একটি যান্ত্রিক ফ্লাইহুইল ড্রাইভ ব্যবহার করা হয়। তারা সহজ, উত্পাদনশীল, এবং রক্ষণাবেক্ষণ দল দ্বারা ভাল বোঝা যায়. একটি সার্ভো প্রেস সেই স্থির স্লাইড গতিকে একটি প্রোগ্রামযোগ্য বক্ররেখা দিয়ে প্রতিস্থাপন করে। স্লাইডটি ডাই কন্টাক্টে ধীর হতে পারে, নীচে বাস করতে পারে এবং দ্রুত ফিরে আসতে পারে। একটি গভীর-আঁকা কাপের জন্য, যে নিয়ন্ত্রণ উপাদান প্রবাহ উন্নত করতে পারে এবং বলিরেখা কমাতে পারে; একটি ভেদন কাজের জন্য, এটি শক এবং শব্দ কমাতে পারে। খরচ বেশি, তাই প্রক্রিয়াটিকে অবশ্যই এটি ন্যায্যতা দিতে হবে।
একটি ওপেন টাইপ সিঙ্গেল-পয়েন্ট সার্ভো প্রেসে, ব্যবহারিক সুবিধা "আরো টনেজ" নয়। এটি স্ট্রোকের মাধ্যমে গতি এবং অবস্থানের উপর নিয়ন্ত্রণ। এটি গুরুত্বপূর্ণ যখন একই মেশিন একাধিক পণ্য চালায় এবং ডাই ট্রাইআউট টিমকে প্রেস পরিবর্তন করার পরিবর্তে মোশন টিউন করতে হবে।
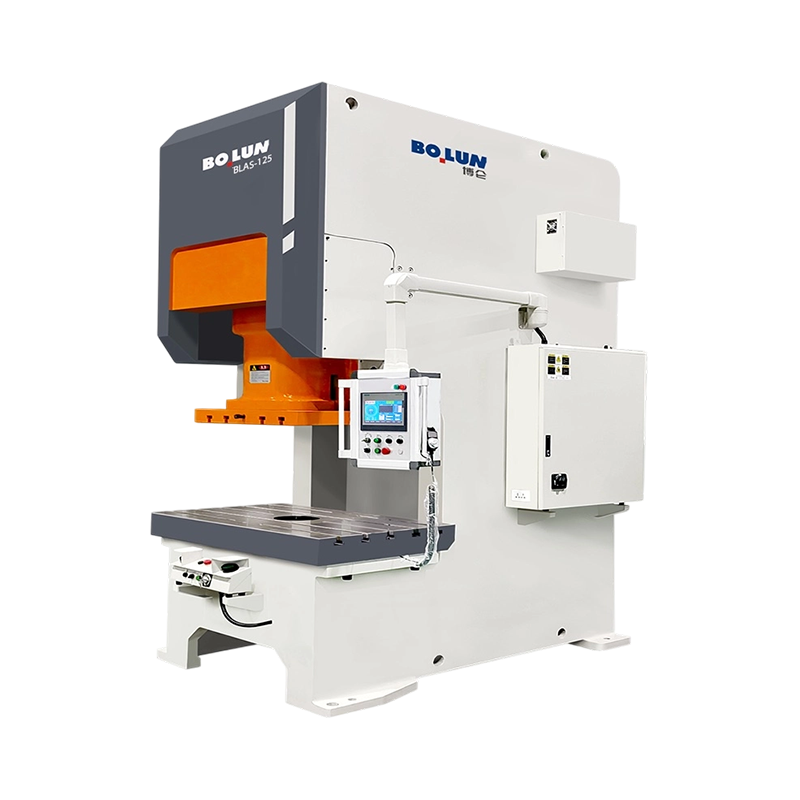 BLAS-125 ওপেন-টাইপ একক-পয়েন্ট সার্ভো পাওয়ার প্রেস গভীর অঙ্কন এবং স্ট্রেচিংয়ের জন্য একটি 1250 kN সার্ভো প্রেস, 350 মিমি গলা গভীরতা এবং বড় ওয়ার্কপিসের জন্য 180 মিমি স্লাইড স্ট্রোক। পণ্য দেখুন →
ওয়াইড ডাইস বা কাজের জন্য যেখানে লোডটি একটি বড় বিছানা জুড়ে ছড়িয়ে রয়েছে, একটি ডাবল-পয়েন্ট ওপেন টাইপ প্রেস স্লাইডের কাত হওয়ার প্রবণতা কমাতে পারে। বলুনের BLPC200 অতিরিক্ত-প্রশস্ত-বিছানার মডেলটি সেই লেআউটের একটি উদাহরণ: এটি আরও বেড এরিয়া এবং দুটি সংযোগ পয়েন্ট দেয়, যা ডাই প্রশস্ত হলে দরকারী কিন্তু প্রক্রিয়াটি এখনও ওপেন-ফ্রন্ট অ্যাক্সেস থেকে উপকৃত হয়।
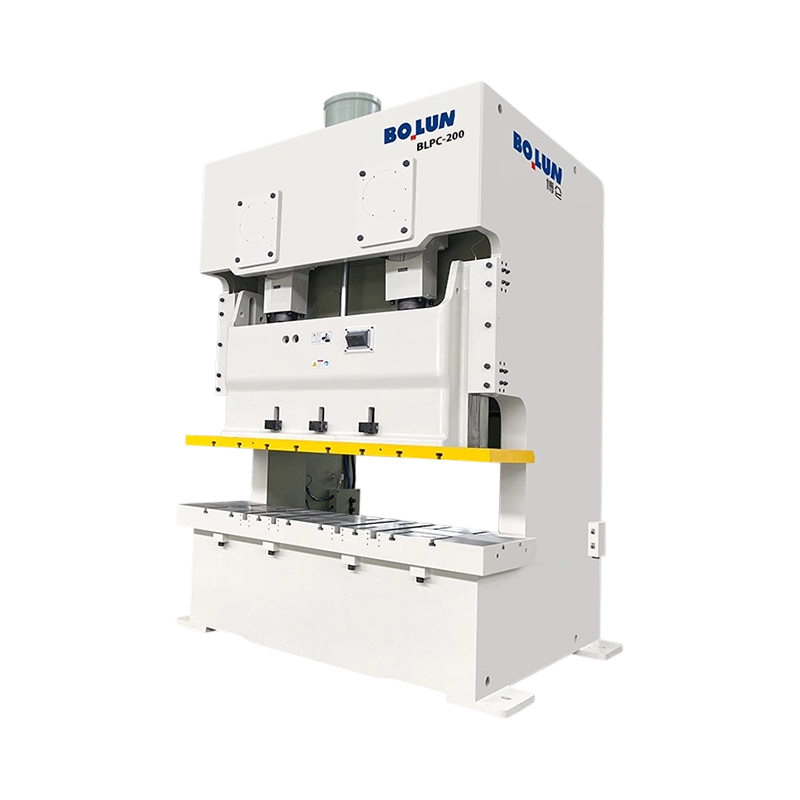 BLPC-200 এক্সট্রা-ওয়াইড বেড ডাবল-পয়েন্ট ওপেন-টাইপ প্রেস একটি 2400 × 840 মিমি ওয়ার্কটেবল সহ একটি 2000 kN ডাবল-পয়েন্ট ওপেন-টাইপ প্রেস এবং চওড়া ডাইস এবং বড় শীট-মেটাল গঠনের জন্য কলামগুলির মধ্যে 1980 মিমি। পণ্য দেখুন →
নিরাপত্তা মেশিন স্পেসিফিকেশনের অংশ, ডেলিভারির পরে যোগ করা আনুষঙ্গিক নয়। একটি ওপেন টাইপ প্রেসের জন্য পাহারা দেওয়া দরকার যা ডাই এবং ফিডকে কাজ করার অনুমতি দেওয়ার সময় অপারেশন পয়েন্টে অ্যাক্সেসকে বাধা দেয়। বাজার এবং ঝুঁকি মূল্যায়নের উপর নির্ভর করে, এতে ফিক্সড গার্ড, ইন্টারলকড মুভেবল গার্ড, হালকা পর্দা, দুই হাত নিয়ন্ত্রণ, এবং লকআউট/ট্যাগআউট বিধান অন্তর্ভুক্ত থাকতে পারে। বৈদ্যুতিক এবং নিয়ন্ত্রণ ব্যবস্থা প্রাসঙ্গিক মানগুলির সাথে নথিভুক্ত করা উচিত, যেমন ঝুঁকি মূল্যায়নের জন্য ISO 12100 এবং বৈদ্যুতিক সরঞ্জামগুলির জন্য IEC 60204-1। ইউরোপে, একটি সিই-চিহ্নিত মেশিনের সাথে সামঞ্জস্যের ঘোষণা এবং একটি প্রযুক্তিগত ফাইল আসা উচিত; অন্যান্য বাজারে, স্থানীয় প্রয়োজনীয়তা এখনও প্রযোজ্য।
একটি সাধারণ লুকানো খরচ হল রেট্রোফিট। একটি প্রেস যা একটি CE চিহ্ন নিয়ে আসে কিন্তু কোনো ঝুঁকি মূল্যায়ন ফাইল নেই, কোনো গার্ড ড্রয়িং নেই এবং কোনো বৈধতা রেকর্ড সম্মতিতে আনা ব্যয়বহুল হতে পারে। শিপমেন্টের আগে নিরাপত্তা ধারণা, কর্মক্ষমতা বন্ধ, গার্ড ইন্টারলক লজিক এবং অতিরিক্ত অংশ সমর্থনের জন্য জিজ্ঞাসা করুন। প্রহরী সংশোধন না হওয়া পর্যন্ত উৎপাদন শুরু না হলে সস্তা কোটটি সবচেয়ে ব্যয়বহুল মেশিনে পরিণত হতে পারে।
একটি প্রেস খালি চালানোর একটি ভিডিও গ্রহণযোগ্যতার প্রমাণ নয়। ফ্যাক্টরি গ্রহণযোগ্যতা পরীক্ষায় নিম্ন এবং উচ্চ গতিতে নো-লোড চালানো, তৈলাক্তকরণ পরীক্ষা, বায়ু এবং বৈদ্যুতিক পরীক্ষা এবং নিরাপত্তা ফাংশন বৈধতা অন্তর্ভুক্ত করা উচিত। জ্যামিতিক পরীক্ষাগুলি বিছানার সমতলতা, বিছানার রাম সমান্তরালতা এবং রাম ভ্রমণের লম্বতাকে আবৃত করা উচিত। যদি সম্ভব হয়, প্রকৃত ডাই বা একটি প্রতিনিধি পরীক্ষা ডাই চালান এবং বুরের উচ্চতা, অংশ সমতলতা এবং পুনরাবৃত্তিযোগ্যতা পরিমাপ করুন।
সাইট গ্রহণযোগ্যতা ভিত্তি এবং ইনস্টলেশন প্রভাব যোগ করে। ফাউন্ডেশন ঠিক হয়ে যাওয়ার পরে এবং প্রেসটি সমতল করার পরে, জ্যামিতি পুনরায় পরীক্ষা করুন এবং একটি লোড পরীক্ষা চালান। কম্পন, শব্দ, তাপমাত্রা বৃদ্ধি এবং ক্লাচ/ব্রেক প্রতিক্রিয়া রেকর্ড করা উচিত। একটি সার্ভো প্রেসের জন্য, প্রোগ্রাম করা মোশন প্রোফাইল এবং উত্পাদন অবস্থার অধীনে স্টপিং কর্মক্ষমতা যাচাই করুন। একটি মেশিন যা একটি স্ট্যাটিক স্পেসিফিকেশন পূরণ করে কিন্তু ইনস্টলেশনের পরে অগ্রহণযোগ্য অংশ স্ক্যাটার তৈরি করে তা হস্তান্তরের জন্য প্রস্তুত নয়।
ক্রয় মূল্য শুধুমাত্র একটি লাইন খরচ মডেল. টুলিং সামঞ্জস্য, ডাই ট্রাইআউট সমর্থন, খুচরা যন্ত্রাংশ, প্রশিক্ষণ, শক্তি ব্যবহার, এবং ডাউনটাইম সবকিছুই প্রতি অংশের প্রকৃত খরচকে প্রভাবিত করে। সাইন ইন করার আগে, টনেজ কার্ভ, ডিফ্লেকশন ডেটা, ফাউন্ডেশন অঙ্কন, ইউটিলিটি প্রয়োজনীয়তা, প্রস্তাবিত খুচরা যন্ত্রাংশের তালিকা এবং রক্ষণাবেক্ষণের সময়সূচী জিজ্ঞাসা করুন। কোন উপাদানগুলি মালিকানা এবং কত দ্রুত প্রতিস্থাপন করা যেতে পারে তা স্পষ্ট করুন।
হাই-মিক্স প্রোডাকশনে ব্যবহৃত ওপেন টাইপ পাওয়ার প্রেস মেশিনের জন্য, পরিবর্তনের সময় গতির একটি ছোট পার্থক্যের চেয়ে বেশি গুরুত্বপূর্ণ হতে পারে। ডাই ক্ল্যাম্পিং, স্লাইড সমন্বয় এবং নিয়ন্ত্রণ রেসিপি স্টোরেজ কীভাবে কাজ করে তা জিজ্ঞাসা করুন। একটি উত্সর্গীকৃত লাইনের জন্য, পুনরাবৃত্তিযোগ্যতা এবং পরিষেবা প্রতিক্রিয়া আরও গুরুত্বপূর্ণ হতে পারে। নথিভুক্ত পরীক্ষার ডেটা, একটি পরিষ্কার নিরাপত্তা ফাইল, এবং স্থানীয় পরিষেবা সমর্থন সহ একজন সরবরাহকারী সাধারণত শুধুমাত্র টনেজ এবং মূল্যের সাথে প্রতিদ্বন্দ্বিতা করার চেয়ে ভাল অংশীদার।
বলুনের ডিপ-থ্রোট ওপেন-গ্যাপ সিরিজ দেখায় কেন অ্যাপ্লিকেশনের বিশদ গুরুত্বপূর্ণ। একটি গভীর গলা একটি অংশ-খামের সমস্যা সমাধান করতে পারে, তবে এটি ফ্রেমের কঠোরতা এবং মেঝে-স্থানের প্রয়োজনীয়তাও পরিবর্তন করে।
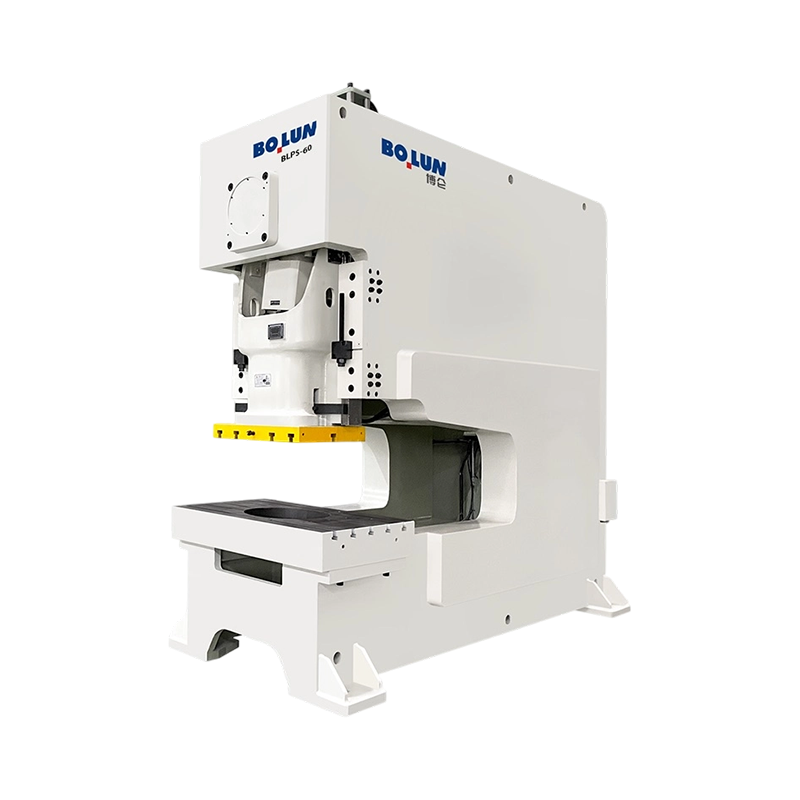 BLPS-60 ওপেন-গ্যাপ ডিপ-থ্রোট পাওয়ার প্রেস 500-1200 মিমি গলা গভীরতা সহ একটি 600 kN ওপেন-গ্যাপ ডিপ-থ্রোট প্রেস এবং 900 × 520 মিমি ওয়ার্কটেবল বড় ফরম্যাটের শীট মেটালের জন্য প্রসারিত নাগালের প্রয়োজন। পণ্য দেখুন →
বেশিরভাগ সাধারণ স্ট্যাম্পিং, বাঁকানো, ভেদন এবং অগভীর-অঙ্কন কাজের জন্য, একটি ওপেন টাইপ পাওয়ার প্রেস মেশিন অ্যাক্সেস, পরিবর্তনের গতি এবং খরচের সর্বোত্তম ভারসাম্য দেয়। এটি ব্যবহারিক পছন্দ যখন ডাই প্রায়ই পরিবর্তন করা হয় এবং লোড যুক্তিসঙ্গতভাবে কেন্দ্রীভূত হয়। একটি ক্লোজড-ফ্রেম বা ভারী-শুল্ক ওপেন টাইপ ডিজাইনে যান যখন ডাইকে টাইট ক্লিয়ারেন্সের প্রয়োজন হয়, লোডটি কেন্দ্রের বাইরে থাকে, স্ট্রোক গভীর হয়, বা অংশটির দীর্ঘমেয়াদী মাত্রিক স্থিতিশীলতার প্রয়োজন হয়।
নিরাপদ কেনার ক্রমটি সোজা: ওয়ার্কিং স্ট্রোকে ফর্মিং ফোর্স সংজ্ঞায়িত করুন, ডাই এনভেলপ এবং শাট হাইট নিশ্চিত করুন, ফ্রেম ডিফ্লেকশন এবং রাম গাইডেন্স চেক করুন, তারপর ড্রাইভ এবং সেফটি প্যাকেজকে প্রোডাকশন প্ল্যানের সাথে মিলিয়ে নিন। টনেজ হল হেডলাইন নম্বর, কিন্তু প্রেস যেটি ভাল পারফর্ম করে সেই প্রেসটি যার ফ্রেম, বেড, স্ট্রোক এবং কন্ট্রোল সিস্টেম প্রকৃত কাজের সাথে মানানসই৷


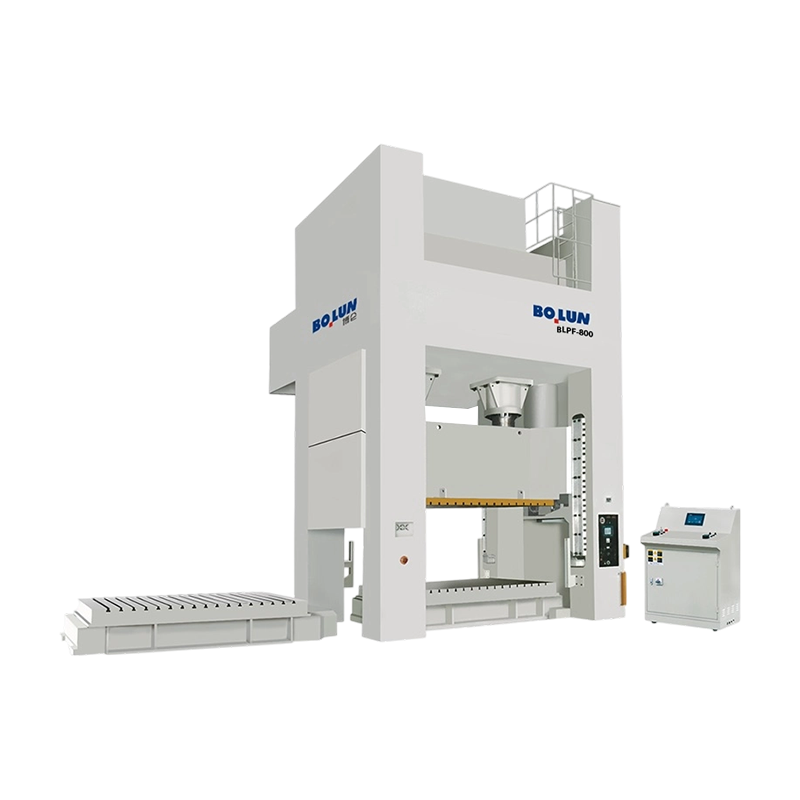
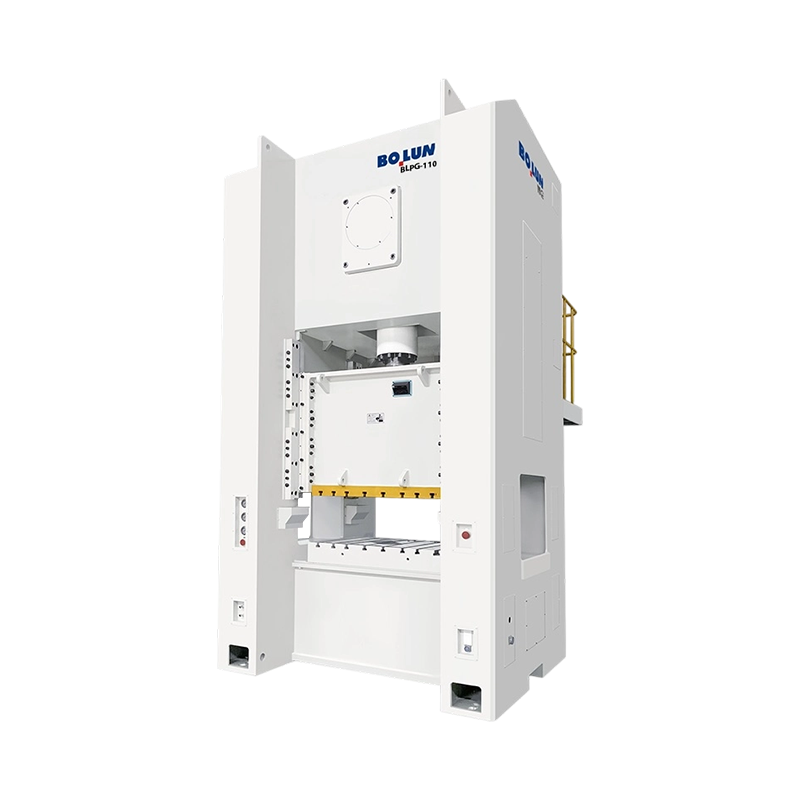
ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের মেটাল কম্পোনেন্ট প্ল্যান্টের একজন প্রোডাকশন ম্যানেজার স...
সংক্ষিপ্ত উত্তর: কোন ফ্রেম টাইপ আপনার কাজের জন্য উপযুক্ত আ ...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ...
একটি 160-টন ওপেন-ফ্রেম প্রেস এবং একটি 160-টন ক্লোজড-ফ্রেম প্রেস পাশাপাশি র...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

