একটি মাঝারি আকারের মেটাল কম্পোনেন্ট প্ল্যান্টের একজন প্রোডাকশন ম্যানেজার সম্প্রতি একটি সমস্যার সম্মুখীন হয়েছেন যেটির সম্মুখীন অনেক দোকানের মেঝে যখন তারা মেশিনিং থেকে কোল্ড ফর্মিংয়ে চলে যায়। কোম্পানী একটি ছোট, উচ্চ-শক্তির ফ্ল্যাঞ্জের জন্য একটি চুক্তি জিতেছিল যার পরিমাপ প্রায় 22 মিমি বাইরের ব্যাস, এবং লক্ষ্যমাত্রা উৎপাদন হার ছিল প্রতি মিনিটে 180 টুকরা। বিদ্যমান হাইড্রোলিক প্রেস আপ রাখতে পারেনি। সাইকেলের সময় খুব দীর্ঘ ছিল, স্ক্র্যাপ আরোহণ করছিল, এবং অংশের কঠোরতা ব্যাচ থেকে ব্যাচে পরিবর্তিত ছিল। প্ল্যান্টের স্পষ্টতই একটি কোল্ড ফর্মিং মেশিনের প্রয়োজন ছিল, অন্য সাধারণ-উদ্দেশ্য স্ট্যাম্পিং প্রেসের নয়।
এই পরিস্থিতি অস্বাভাবিক নয়। ঠাণ্ডা গঠন পরিবেষ্টিত তাপমাত্রায় ধাতুকে নতুন আকার দেয়, যার অর্থ উপাদানটি উত্তপ্ত হওয়ার পরিবর্তে কাজ করে। ফলাফলটি চমৎকার শক্তি এবং একটি মসৃণ পৃষ্ঠের সাথে একটি কাছাকাছি-নেট-আকৃতির অংশ, তবে যে মেশিনটি এই কাজটি করে সেটিকে অবশ্যই যত্ন সহকারে বেছে নিতে হবে। টনেজ, স্ট্রোক, ফ্রেমের অনমনীয়তা, এবং বল বক্ররেখার আকৃতি সবই সিদ্ধান্ত নেয় যে অপারেশনটি বছরের পর বছর ধরে মসৃণভাবে চলবে নাকি কয়েক মাসের মধ্যে ব্যর্থ হবে। এই নিবন্ধটি একটি কোল্ড ফর্মিং মেশিন আসলে কী করে, কোন স্পেসিফিকেশনগুলি সবচেয়ে বেশি গুরুত্বপূর্ণ, লুকানো ঝুঁকিগুলি কোথায় বসে এবং আপনি অর্ডার দেওয়ার আগে কীভাবে একজন সরবরাহকারীকে মূল্যায়ন করবেন তা নিয়ে চলে।
একটি কোল্ড ফর্মিং মেশিন একটি উচ্চ-শক্তির যান্ত্রিক প্রেস যা পরিবেষ্টিত তাপমাত্রায় ধাতুকে পুনরায় আকার দেয়। ওয়ার্কপিসটি একটি ডাই এবং একটি পাঞ্চের মধ্যে বসে এবং প্রেসটি পাঞ্চটিকে উপাদানের মধ্যে নিয়ে যায়। ধাতু ফলন এবং ডাই গহ্বরে প্রবাহিত হয়, টুলিং এর আকার নেয়। হট ফোরজিংয়ের বিপরীতে, ঠান্ডা গঠন ওয়ার্কপিসকে উত্তপ্ত করে না, তাই বিকৃতিটি পুনরায় ক্রিস্টালাইজেশনের পরিবর্তে কঠোর পরিশ্রমের মাধ্যমে ঘটে।
ব্যবহারিক ক্ষেত্রে, এটি বেশ কিছু পরিমাপযোগ্য ফলাফল তৈরি করে। উপাদানের ব্যবহার বেশি। একটি ঠান্ডা গঠিত অংশের জন্য প্রায়শই মাত্র 5 শতাংশ বা তার কম স্ক্র্যাপের প্রয়োজন হয়, যেখানে বার স্টক থেকে মেশিনিং করার জন্য 20 থেকে 30 শতাংশের তুলনায়। পৃষ্ঠের ফিনিস উজ্জ্বল, স্কেলমুক্ত এবং সাধারণত অতিরিক্ত প্রস্তুতি ছাড়াই প্রলেপ বা পেইন্টিংয়ের জন্য প্রস্তুত। যান্ত্রিক বৈশিষ্ট্যগুলি উন্নত হয় কারণ স্ট্রেন শক্ত হওয়া ফলনের শক্তি এবং কঠোরতা বাড়ায়, যে কারণে অনেক নিরাপত্তা-সমালোচনামূলক ফাস্টেনার এবং কাঠামোগত অংশগুলি ঠান্ডা হয়। উৎপাদনের গতিও বেশি, একটি কোল্ড ফর্মিং মেশিন অংশ জ্যামিতি এবং প্রেস ডিজাইনের উপর নির্ভর করে প্রতি মিনিটে 150 থেকে 300 টুকরা চালাতে সক্ষম।
বাজারে পরিভাষা বিভ্রান্তিকর হতে পারে। কিছু সরবরাহকারী এই মেশিনগুলিকে কোল্ড ফোরজিং প্রেস, কোল্ড হেডিং মেশিন বা কোল্ড ফরমার্স বলে। কোল্ড ফোরজিং প্রেস মেশিন শব্দটি প্রায়ই কোল্ড ফর্মিং মেশিনের সাথে বিনিময়যোগ্যভাবে ব্যবহৃত হয়, তবে সূক্ষ্ম পার্থক্য রয়েছে। কোল্ড হেডিং ফাস্টেনারগুলির মাথা গঠনের জন্য বিপর্যস্ত বা হেডিং অপারেশনগুলিতে ফোকাস করে। কোল্ড ফর্মিং এক্সট্রুশন এবং কয়েনিং সহ বিকৃতির বিস্তৃত পরিসরকে কভার করে। ক্রয়ের সিদ্ধান্ত নেওয়ার আগে, এটি একটি সংজ্ঞায়িত করে তা বোঝার মূল্য কোল্ড ফরজিং প্রেস মেশিন এবং এটি একটি স্ট্যান্ডার্ড স্ট্যাম্পিং প্রেস থেকে কীভাবে আলাদা।
একটি উচ্চ-টনেজ, উচ্চ-নির্ভুল কোল্ড ফর্মিং অপারেশনের জন্য সবচেয়ে প্রাসঙ্গিক মেশিন বিভাগ হল টগল-টাইপ কোল্ড ফোরজিং প্রেস। টগল লিঙ্কেজ একটি বল বক্ররেখা তৈরি করে যা স্ট্রোকের নীচের দিকে তীব্রভাবে বৃদ্ধি পায়, যা অপারেটরকে একটি সংক্ষিপ্ত থাকার সময় দেয় যেখানে উপাদানটির সর্বোচ্চ চাপের মধ্যে ডাই পূরণ করার সময় থাকে। ঠাণ্ডা গঠনের দাবি ঠিক এটিই, এবং এই কারণেই সাধারণ ক্র্যাঙ্ক প্রেসের পরিবর্তে টগল প্রেসের চারপাশে বেশিরভাগ গুরুতর ঠান্ডা গঠনের লাইন তৈরি করা হয়।
একটি ঠান্ডা গঠনকারী মেশিন একটি মোটর থেকে ঘূর্ণন শক্তিকে উচ্চ শক্তির একটি একক, নিয়ন্ত্রিত স্ট্রোকে রূপান্তরিত করে। ক্র্যাঙ্কশ্যাফ্ট একটি সংযোগকারী রড এবং টগল লিঙ্কেজ চালায়। ক্র্যাঙ্ক ঘোরার সাথে সাথে টগল লিঙ্কগুলি সোজা হতে শুরু করে। স্ট্রোকের নীচের দিকে, লিঙ্কগুলি প্রায় সারিবদ্ধ, এবং যান্ত্রিক সুবিধা খুব বেশি হয়ে যায়। এটি প্রেসকে একটি বিস্ফোরণ শক্তি সরবরাহ করতে দেয় যা শত শত টনে পৌঁছাতে পারে যখন স্লাইডটি অল্প দূরত্বে ভ্রমণ করে।
একটি কোল্ড ফর্মিং মেশিনের প্রধান উপাদানগুলি হল ফ্রেম, যা কাঠামোগত অনমনীয়তা প্রদান করে যা স্লাইডটিকে সারিবদ্ধ রাখে; স্লাইড, যা পাঞ্চ বহন করে; টগল লিঙ্কেজ বা নাকল জয়েন্ট, যা ইনপুট বলকে প্রশস্ত করে; ফ্লাইহুইল, যা শক্তি সঞ্চয় করে এবং চক্রের মাধ্যমে মেশিনটিকে মসৃণভাবে চলতে রাখে; ক্লাচ এবং ব্রেক, যা নিরাপদে স্লাইড শুরু এবং বন্ধ করে; ইজেক্টর সিস্টেম, যা প্রতিটি স্ট্রোকের পরে ডাই থেকে সমাপ্ত অংশটি সরিয়ে দেয়; এবং কাউন্টারব্যালেন্স সিলিন্ডার, যা শক কমায় এবং সঠিক স্লাইড গতি বজায় রাখতে সাহায্য করে।
গঠন প্রক্রিয়ার নিজেই বেশ কয়েকটি ধাপ রয়েছে, প্রায়শই একাধিক স্টেশন সহ একটি একক মেশিনে পরিচালনা করা হয়। ক্রমটি খাওয়ানোর সাথে শুরু হয়, যেখানে কয়েল বা বার স্টক সোজা করা হয়, দৈর্ঘ্যে কাটা হয় এবং প্রথম ডাই স্টেশনে স্থানান্তর করা হয়। বিপর্যস্ত তখন ঘটে যখন পাঞ্চটি ফাঁকাকে সংকুচিত করে এবং উপাদানটি একটি মাথা বা ফ্ল্যাঞ্জ তৈরি করতে বাইরের দিকে প্রবাহিত হয়। এক্সট্রুশনে, ফাঁকা একটি ডাই মাধ্যমে বাধ্য করা হয়, ক্রস-সেকশন হ্রাস করে বা একটি খাদ গঠন করে। কয়েনিং একটি চূড়ান্ত উচ্চ-চাপের বিকৃতি প্রয়োগ করে যা অংশটিকে তার চূড়ান্ত আকার এবং মাত্রায় নিয়ে আসে। অবশেষে, ইজেকশন সমাপ্ত অংশটিকে ডাই থেকে ঠেলে দেয় এবং লাইনের পরবর্তী ধাপে নিয়ে যায়।
একটি টগল প্রেস এবং একটি সাধারণ ক্র্যাঙ্ক প্রেসের মধ্যে মূল পার্থক্য হল বল বক্ররেখা। একটি ক্র্যাঙ্ক প্রেসে, স্লাইডটি নীচের মৃত কেন্দ্রের কাছে যাওয়ার সাথে সাথে বল কমে যায়। একটি টগল প্রেসে, বল নীচের কাছাকাছি খাড়াভাবে বেড়ে যায়। এর অর্থ হল একটি টগল প্রেস একটি উচ্চতর প্রকৃত চাপ তৈরি করে যেখানে ডাই বন্ধ থাকে, ঠিক যেখানে ঠান্ডা গঠনের প্রয়োজন হয়।
উদাহরণস্বরূপ, একটি 22 মিমি ফাঁকা উত্পন্ন একটি ঠান্ডা গঠন অপারেশন বিবেচনা করুন। একটি 400-টন টগল প্রেস নীচের মৃত কেন্দ্রের 3 মিমি উপরে অবস্থানে 380 টন প্রকৃত শক্তি প্রদান করতে পারে, যেখানে একটি 400-টন ক্র্যাঙ্ক প্রেস একই অবস্থানে শুধুমাত্র 280 টন সরবরাহ করতে পারে। আপনি যখন কঠিন পদার্থ তৈরি করছেন বা অভ্যন্তরীণ ফাটল তৈরি না করে সম্পূর্ণ ডাই ফিল করার চেষ্টা করছেন তখন এই ফাঁকটি গুরুত্বপূর্ণ।
বেশ কয়েকটি শ্রেণিবিন্যাস ব্যবস্থা ক্রেতাদের বাজারে উপলব্ধ মেশিনগুলি বুঝতে সহায়তা করে। ড্রাইভ মেকানিজম, ফ্রেম নির্মাণ এবং স্লাইড সংযোগ দ্বারা সবচেয়ে দরকারী পার্থক্য।
টগল-টাইপ প্রেস হল হাই-টনেজ কোল্ড গঠনের জন্য আদর্শ। এর সংযোগ স্ট্রোকের নীচে একটি উচ্চ শক্তি এবং একটি ছোট কাজের স্ট্রোক দেয়, যা এটিকে এক্সট্রুশন, কয়েনিং এবং ফিনিশিং অপারেশনের জন্য আদর্শ করে তোলে। এটিও কমপ্যাক্ট, তাই একটি 260-টন টগল প্রেসে প্রায়ই একই গঠন ক্ষমতা সহ 315-টন ক্র্যাঙ্ক প্রেসের চেয়ে ছোট পায়ের ছাপ থাকে।
যান্ত্রিক ক্র্যাঙ্ক প্রেসগুলি সহজ এবং দ্রুত, যা তাদের অগভীর বিপর্যস্ত বা শিরোনামের জন্য উপযোগী করে তোলে যখন অংশ জ্যামিতি অত্যন্ত জটিল নয়। যাইহোক, তাদের বল বক্ররেখা গভীর এক্সট্রুশন বা উচ্চ-বিকৃতি অপারেশনের জন্য কম উপযুক্ত। আপনি যদি ঠান্ডা গঠনের জন্য একটি ক্র্যাঙ্ক প্রেস বেছে নেন, তাহলে আপনাকে অবশ্যই যাচাই করতে হবে যে নীচের মৃত কেন্দ্রের কাছে উপলব্ধ শক্তি সমগ্র গঠনের ক্রমটির জন্য যথেষ্ট।
ওপেন ফ্রেম প্রেস, কখনও কখনও সি-ফ্রেম প্রেস বলা হয়, ডাই এরিয়াতে সহজে প্রবেশের অনুমতি দেয় এবং ছোট অংশ এবং দ্রুত ডাই পরিবর্তনের জন্য উপযুক্ত। ক্লোজড ফ্রেম প্রেস, যাকে স্ট্রেইট-সাইড প্রেসও বলা হয়, উচ্চতর অনমনীয়তা এবং ভাল স্লাইড সারিবদ্ধতা প্রদান করে। এই পার্থক্যটি গুরুত্বপূর্ণ হয়ে ওঠে যখন ফর্মিং লোড অফ-সেন্টার হয় বা অংশটির জন্য খুব শক্ত সহনশীলতার প্রয়োজন হয়। ঠান্ডা গঠনের জন্য, একটি বন্ধ-ফ্রেমের প্রেস সাধারণত নিরাপদ পছন্দ কারণ ফ্রেমটি লোডের নিচে ততটা প্রসারিত হয় না এবং স্লাইডটি ডাই ফেস জুড়ে সমান্তরাল থাকে।
স্লাইড সংযোগ পয়েন্টের সংখ্যা প্রেস কিভাবে লোড বিতরণ করে তা প্রভাবিত করে। একক-পয়েন্ট প্রেসগুলি টেবিলের উপর কেন্দ্রীভূত প্রতিসম অংশগুলির জন্য পর্যাপ্ত। ডাবল-পয়েন্ট প্রেস দুটি সংযোগ বিন্দু জুড়ে লোড ছড়িয়ে দেয়, স্লাইড কাত হওয়ার ঝুঁকি হ্রাস করে। ঠান্ডা গঠনের জন্য, যেখানে অফ-সেন্টার লোড সাধারণ, একটি ডবল-পয়েন্ট প্রেস সমান্তরালতার উন্নতি করে এবং ডাই লাইফকে প্রসারিত করে।
| কনফিগারেশন | বিডিসির কাছে ফোর্স | সাধারণ গতি | সেরা ব্যবহার | বাণিজ্য বন্ধ |
|---|---|---|---|---|
| টগল টাইপ | উচ্চ | 30 থেকে 60 SPM | কোল্ড ফরজিং, এক্সট্রুশন, কয়েনিং | ছোট স্ট্রোক, আরও জটিল সংযোগ |
| ক্র্যাঙ্ক টাইপ | পরিমিত | 60 থেকে 150 এসপিএম | অগভীর শিরোনাম, মন খারাপ | স্ট্রোকের নীচের দিকে কম বল |
| খোলা ফ্রেম | পরিমিত | বিস্তৃত পরিসর | ছোট অংশ, দ্রুত ডাই পরিবর্তন | নিম্ন দৃঢ়তা, আরো বিচ্যুতি |
| বন্ধ ফ্রেম | স্থিতিশীল | বিস্তৃত পরিসর | উচ্চ-precision, high-tonnage work | উচ্চer cost, less die area access |
| একক-বিন্দু | কেন্দ্রীভূত লোড | পরিবর্তিত হয় | প্রতিসম অংশ | অফ-সেন্টার লোডের অধীনে স্লাইড কাত |
| ডাবল পয়েন্ট | সুষম লোড | পরিবর্তিত হয় | অফ-সেন্টার বা মাল্টি-স্টেশন অংশ | আরো জটিল, উচ্চ খরচ |
একটি মেশিন ডেটাশিটে প্রযুক্তিগত পরামিতিগুলির তালিকা অপ্রতিরোধ্য হতে পারে। নিম্নলিখিত স্পেসিফিকেশনগুলি ঠান্ডা গঠনের ক্ষেত্রে সবচেয়ে গুরুত্বপূর্ণ, এবং প্রতিটি মেশিন আপনার যন্ত্রাংশ, আপনার মৃত্যু এবং আপনার উত্পাদন লক্ষ্যগুলি পরিচালনা করতে পারে কিনা তা প্রভাবিত করে।
রেটেড টনেজ হল সর্বাধিক শক্তি যা প্রেস ডেলিভার করে একটি নির্দিষ্ট দূরত্বে নীচের মৃত কেন্দ্রের উপরে। একটি টগল প্রেসে, কাজের উইন্ডোটি সংকীর্ণ, তাই আপনাকে পরীক্ষা করতে হবে যে আপনার অংশের জন্য প্রয়োজনীয় বলটি সেই উইন্ডোটির ভিতরে পড়ে। যদি অংশটির BDC থেকে 5 মিমি উপরে 200 টন বল প্রয়োজন হয়, শুধুমাত্র 2 মিমি বল রেটিং সহ একটি 315-টন প্রেস সঠিক মুহুর্তে যথেষ্ট চাপ সরবরাহ করতে পারে না।
স্ট্রোকের দৈর্ঘ্য নির্ধারণ করে স্লাইডটি কতদূর যায়। কোল্ড ফর্মিং একটি সংক্ষিপ্ত কাজের স্ট্রোকের মাধ্যমে করা যেতে পারে কারণ উপাদানটি শুধুমাত্র একটি সীমিত দূরত্বে প্রবাহিত হয়, তবে টুলিংয়ের লোডিং, গঠন এবং ইজেকশনের জন্যও জায়গা প্রয়োজন। মোট স্ট্রোক পরিমাপ করুন এবং এটি আপনার ডাই উচ্চতা এবং অংশ অপসারণের প্রয়োজনীয়তার সাথে তুলনা করুন।
স্লাইড সমন্বয় আপনাকে বিভিন্ন ডাইস চালানোর জন্য উল্লম্ব নমনীয়তা দেয়। শাট উচ্চতা হল বিছানা থেকে স্ট্রোকের নীচে স্লাইডের দূরত্ব। শাট উচ্চতা খুব ছোট হলে, ডাই ফিট হবে না. যদি এটি খুব বড় হয়, প্রেসটি তার নেমপ্লেটে দেখানো পূর্ণ শক্তি প্রয়োগ করবে না। ক্রয় অর্ডারে স্বাক্ষর করার আগে উভয় নম্বরই আপনার ডাই ডাইমেনশনের সাথে চেক করা উচিত।
গতি is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
বিছানা এবং স্লাইড এলাকা সর্বাধিক ডাই পদচিহ্ন নির্ধারণ করে। কোল্ড ফর্মিং ডাইস বড় হতে পারে যখন তারা একাধিক স্টেশন অন্তর্ভুক্ত করে। নিশ্চিত করুন যে প্রেসে আপনার ডাই গ্রহণ করার জন্য পর্যাপ্ত টেবিল এরিয়া, অংশ স্থানান্তর ব্যবস্থা এবং প্রয়োজনীয় যেকোন নিরাপত্তারক্ষী রয়েছে।
অনেক ঠান্ডা গঠন অপারেশনের জন্য একটি শক্তিশালী ইজেক্টরের প্রয়োজন হয় যাতে সমাপ্ত অংশটিকে ডাই থেকে বের করে দেওয়া যায়। ইজেক্টর ফোর্স খুব কম হলে বা স্ট্রোক খুব ছোট হলে, অংশটি ডাই-এ আটকে থাকতে পারে, যার ফলে স্টল স্টল হতে পারে এবং টুলিংয়ের সম্ভাব্য ক্ষতি হতে পারে। প্রস্তুতকারককে রেট করা ইজেক্টর বলের জন্য জিজ্ঞাসা করুন এবং নিশ্চিত করুন যে এটি আপনার অংশ জ্যামিতির সাথে মেলে।
সম্পূর্ণ লোডের অধীনে ফ্রেমের বিচ্যুতি সরাসরি অংশ নির্ভুলতা এবং টুলিং জীবনকে প্রভাবিত করে। রেট করা টননেজে প্রতিফলন মান জন্য প্রস্তুতকারকের কাছে জিজ্ঞাসা করুন। একটি বদ্ধ ফ্রেম প্রেস সাধারণত একটি ওপেন ফ্রেম প্রেসের চেয়ে কম বিচ্যুত করে, এই কারণেই উচ্চ-নির্ভুল কোল্ড গঠনের জন্য সাধারণত ক্লোজ-ফ্রেম ডিজাইনের প্রয়োজন হয়।
ছোট-থেকে-মাঝারি ঠান্ডা নকল অংশগুলির জন্য, একটি 260-টন টগল প্রেস কমপ্যাক্ট পদচিহ্ন এবং দরকারী গঠন শক্তির মধ্যে একটি বুদ্ধিমান ভারসাম্য সরবরাহ করে। এই শ্রেণীর একটি মেশিন একটি বড় আকারের ফ্রেমে শক্তি নষ্ট না করে বিস্তৃত স্ট্যান্ডার্ড অংশগুলিকে সমর্থন করতে পারে।
 স্পষ্টতা ছোট অংশের জন্য 260-টন টগল কোল্ড ফোরজিং প্রেস এই কমপ্যাক্ট 260-টন টগল প্রেসটি 2600 kN এর নামমাত্র ক্ষমতা, 50 spm পর্যন্ত পরিবর্তনশীল গতি এবং একটি 500x600 মিমি ওয়ার্কটেবল সরবরাহ করে, এটি ছোট ইলেকট্রনিক্স এবং হার্ডওয়্যার উপাদানগুলির উচ্চ-গতির নির্ভুল কোল্ড ফোরজিংয়ের জন্য উপযুক্ত করে তোলে। পণ্য দেখুন →
ঠাণ্ডা গঠনের উপাদানটি টনেজের প্রয়োজনীয়তা, টুলিং ডিজাইন এবং গঠনের পর্যায়ের সংখ্যা নির্ধারণ করে। কোল্ড ফর্মিং নমনীয় ধাতুগুলিতে সবচেয়ে ভাল কাজ করে যা ফাটল ছাড়াই বিকৃত হতে পারে। সবচেয়ে সাধারণ উপকরণ হল নিম্ন-কার্বন স্টিল যেমন AISI 1010 এবং 1018, মাঝারি-কার্বন স্টিল যেমন AISI 1035 এবং 1045, অ্যালয় স্টিল যেমন AISI 8620 এবং 4140, স্টেইনলেস স্টীল যেমন 304 এবং 316, অ্যালুমিন এবং 360 কপার যেমন 360 পিতল এবং ফসফর ব্রোঞ্জ সহ সংকর এবং কিছু টাইটানিয়াম সংকর ধাতু।
মূল উপাদান সম্পত্তি নমনীয়তা, সাধারণত প্রসারণ বা এলাকা হ্রাস দ্বারা পরিমাপ করা হয়। যদি কোনো উপাদানের নমনীয়তা কম থাকে, তবে স্ট্রোক গঠনের সময় অংশটি ফাটতে পারে। কঠিন উপকরণগুলির জন্য আরও শক্তির প্রয়োজন হয়, যা মেশিনটিকে তার রেটযুক্ত টনেজের কাছাকাছি ঠেলে দেয়। কাজের শক্ত হওয়ার হারও গুরুত্বপূর্ণ কারণ একটি উপাদান যা দ্রুত শক্ত হয়ে যায় তার গঠনের পর্যায়গুলির মধ্যে একটি অ্যানিলিং ধাপের প্রয়োজন হতে পারে।
| উপাদান | সাধারণ আবেদন | প্রসারণ | গঠনের অসুবিধা | নোট |
|---|---|---|---|---|
| কম কার্বন ইস্পাত | ফাস্টেনার, বন্ধনী | 25-45% | সহজ | কম শক্তি, উচ্চ নমনীয়তা |
| মাঝারি কার্বন ইস্পাত | কাঠামোগত অংশ | 15-25% | পরিমিত | উচ্চer force, careful die design |
| স্টেইনলেস 304 | জারা-প্রতিরোধী অংশ | 40-50% | পরিমিত | কাজ দ্রুত কঠিন, উচ্চ টনেজ |
| অ্যালুমিনিয়াম 6061 | লাইটওয়েট উপাদান | 12-20% | পরিমিত | তৈলাক্তকরণ সমালোচনামূলক, কম টনেজ |
| পিতল CuZn37 | বৈদ্যুতিক টার্মিনাল | 15-30% | সহজ | চমৎকার গঠনযোগ্যতা, টুল পরিধান হ্রাস করে |
| টাইটানিয়াম গ্রেড 2 | মহাকাশ অংশ | 20-25% | কঠিন | উচ্চ tonnage, tooling life risk |
একটি উপাদান পছন্দ চূড়ান্ত করার আগে, আপনার ডাই ডিজাইনারকে নিশ্চিত করতে বলুন যে অংশটি নির্বাচিত মেশিনের টনেজ এবং স্ট্রোকের মধ্যে তৈরি করা যেতে পারে। এটিও পরীক্ষা করা মূল্যবান যে উপাদানটির ফলন শক্তি আপনি যে প্রেসটি বিবেচনা করছেন তার ব্যবহারিক সীমা অতিক্রম করে না।
কোল্ড ফর্মিং মেশিনগুলি একটি নির্দিষ্ট সুবিধা নিয়ে আসে যা তাদের উচ্চ-ভলিউম উত্পাদনের জন্য আকর্ষণীয় করে তোলে। এই সুবিধাগুলি বোঝা আপনাকে আপনার অপারেশন টিম এবং আপনার অর্থ বিভাগের কাছে বিনিয়োগের ন্যায্যতা প্রমাণ করতে সহায়তা করে।
ঠান্ডা গঠন প্রতিটি অংশের জন্য সঠিক সমাধান নয়, এবং এর সীমা উপেক্ষা করা ব্যয়বহুল ব্যর্থতার কারণ হতে পারে। আপনি একটি মেশিনে প্রতিশ্রুতিবদ্ধ হওয়ার আগে নিম্নলিখিত ঝুঁকিগুলি আপনার মূল্যায়নের অংশ হওয়া উচিত।
আপনি যখন যথেষ্ট ক্ষমতা এবং অনমনীয়তা সহ একটি মেশিন চয়ন করেন তখন এই ঝুঁকিগুলি পরিচালনা করা যায়। আপনার বিনিয়োগ রক্ষা করার সর্বোত্তম উপায়গুলির মধ্যে একটি হল ফর্মিং ফোর্সকে সুনির্দিষ্টভাবে গণনা করা এবং তারপরে বিল্ট ইন ক্যাপাসিটি মার্জিন সহ একটি প্রেস কেনা৷
সিদ্ধান্ত প্রক্রিয়া অংশ দিয়ে শুরু করা উচিত, মেশিন দিয়ে নয়। একবার আপনি অংশ জ্যামিতি, উপাদান, এবং প্রয়োজনীয় উত্পাদন হার জানলে, আপনি পছন্দগুলির একটি যৌক্তিক ক্রম দিয়ে কাজ করতে পারেন।
আপনি মেশিনের তুলনা করার আগে আপনার নির্দিষ্ট অংশ ঠান্ডা করার জন্য প্রয়োজনীয় শক্তি গণনা করুন। উপাদান, ক্রস-সেকশন এবং ঘর্ষণ উপর ভিত্তি করে একটি গঠন বল গণনা ব্যবহার করুন। একটি অনুমানের জন্য আপনার ডাই সরবরাহকারীকেও জিজ্ঞাসা করুন। তারপরে এমন একটি প্রেস চয়ন করুন যা আপনাকে গণনা করা প্রয়োজনের চেয়ে কমপক্ষে 15 থেকে 20 শতাংশ বেশি টননেজ দেয়।
এক্সট্রুশন, কয়েনিং এবং হাই-ডিফর্মেশন কোল্ড ফর্মিংয়ের জন্য, একটি টগল-টাইপ প্রেসই ভাল মিল। আপনি যদি শুধুমাত্র অগভীর বিপর্যস্ত করে থাকেন তবে একটি ক্র্যাঙ্ক প্রেস কাজ করতে পারে, তবে আপনাকে এখনও নিশ্চিত করতে হবে যে নীচের মৃত কেন্দ্রের কাছে উপলব্ধ শক্তি পর্যাপ্ত।
একটি সাধারণ ভুল হল আপনার সামর্থ্যের বৃহত্তম টনেজ প্রেস কেনা। বড় প্রেসে বড় বিছানা, উচ্চ শক্তি খরচ এবং ধীর চক্র থাকে। একটি 260-টন মেশিন ছোট অংশগুলির জন্য একটি 850-টন মেশিনের চেয়ে বেশি উত্পাদনশীল হতে পারে, কেবল কারণ এটি স্বয়ংক্রিয় করা সহজ এবং চক্রটি দ্রুত।
একা সর্বোচ্চ টনেজ রেটিং উপর নির্ভর করবেন না. নীচের মৃত কেন্দ্রের উপরে বিভিন্ন দূরত্বে কত বল উপলব্ধ রয়েছে তা দেখানো একটি বল বক্ররেখার জন্য প্রস্তুতকারককে জিজ্ঞাসা করুন। এটি আপনাকে বলবে যে প্রেস আপনার নির্দিষ্ট ডাই ফিল প্রয়োজনীয়তাগুলি পরিচালনা করতে পারে কিনা।
উপাদান এবং প্রয়োজনীয় বিকৃতি হ্যান্ডেল করতে পাঞ্চ এবং ডাই তৈরি করা আবশ্যক। আপনি যদি উচ্চ-শক্তির ইস্পাত তৈরি করেন, তাহলে সামঞ্জস্যযোগ্য স্লাইড গতি এবং একটি কঠোর ফ্রেম সহ একটি মেশিনের জন্য জিজ্ঞাসা করুন। স্লাইড গাইডগুলি শক্ত এবং প্রতিস্থাপনযোগ্য কিনা এবং তৈলাক্তকরণ সিস্টেম সমস্ত গভীর-গঠনের পরিধানের পয়েন্টগুলিকে কভার করে কিনা তা পরীক্ষা করুন।
ঠান্ডা গঠনের অংশগুলির জন্য প্রায়ই কাস্টম টুলিং ইন্টারফেস, ইজেকশন সিস্টেম এবং ফিডিং মেকানিজমের প্রয়োজন হয়। প্রস্তুতকারকের অ-মানক মাত্রা এবং প্রক্রিয়া প্রয়োজনীয়তা মিটমাট করতে সক্ষম হওয়া উচিত। একটি সরবরাহকারী যেটি শুধুমাত্র স্ট্যান্ডার্ড মডেলগুলি অফার করে আপনার প্রোডাকশন লাইন লেআউট বা আপনার অটোমেশন প্ল্যানের সাথে মানানসই নাও হতে পারে।
বহু-পর্যায়ের গঠন এবং বহুমুখী উত্পাদনের জন্য, একটি 400-টন টগল প্রেস একটি সুষম স্ট্রোক এবং উচ্চতর বিকৃতি ক্ষমতা প্রদান করে। এটি এমন উদ্ভিদের জন্য একটি উপযোগী মধ্যম স্থল যা আকারের মিশ্রণ তৈরি করে এবং এমন একটি যন্ত্রের প্রয়োজন যা অগভীর এবং গভীর গঠনের ক্রিয়াকলাপ পরিচালনা করতে পারে।
 400-টন ভারসাম্যযুক্ত স্ট্রোকের সাথে কোল্ড ফোরজিং প্রেস টগল করুন 400-টন টগল প্রেস একটি 4000 kN ক্ষমতা এবং 160 বা 180 মিমি এর সামঞ্জস্যযোগ্য স্ট্রোক প্রদান করে, সেটআপের জন্য বৈদ্যুতিক স্লাইড সমন্বয় সহ একটি 550x660 মিমি ওয়ার্কটেবলে বিপর্যস্ত করা এবং কয়েন করার মতো বহু-পর্যায়ের প্রক্রিয়াগুলির জন্য আদর্শ। পণ্য দেখুন →
শিল্প-শক্তির ভারী-শুল্ক কাজের জন্য, একটি 850-টন টগল প্রেস ক্লাসে সর্বোচ্চ টনেজ সরবরাহ করে এবং এমন অংশগুলির জন্য উপযুক্ত যা একটি বড় ক্রস-সেকশনে যথেষ্ট বিকৃতির প্রয়োজন হয়। এই পরিসরের মেশিনগুলি সাধারণত উচ্চ-ভলিউম স্ট্রাকচারাল উপাদান এবং বড় ফাস্টেনারগুলির জন্য বেছে নেওয়া হয়।
 উচ্চ-লোড গঠনের জন্য 850-টন হেভি-ডিউটি টগল প্রেস এই হেভি-ডিউটি 850-টন প্রেসটিতে একটি অনমনীয় ফ্রেম, 600x700 মিমি ওয়ার্কটেবল এবং 8 মিমি প্রেসার স্ট্রোক রয়েছে, যা স্বয়ংচালিত এবং যন্ত্রপাতি যন্ত্রাংশের চাহিদার জন্য উপযুক্ত, সমন্বিত তৈলাক্তকরণ এবং ফটোইলেকট্রিক নিরাপত্তা সহ। পণ্য দেখুন →
একটি কোল্ড ফর্মিং মেশিন হল একটি মূলধন বিনিয়োগ যা আপনার কারখানাকে পনের থেকে বিশ বছরের জন্য পরিবেশন করা উচিত। প্রযুক্তিগত স্পেসিফিকেশন গুরুত্বপূর্ণ, কিন্তু সরবরাহকারীর মেশিনটিকে সারাজীবন সমর্থন করার ক্ষমতা ঠিক ততটাই গুরুত্বপূর্ণ।
ফ্রেম বিচ্যুতি, স্লাইড সমান্তরালতা এবং ক্লিয়ারেন্স স্পেসিফিকেশন সম্পর্কে জিজ্ঞাসা করুন। ফ্রেম, ক্র্যাঙ্কশ্যাফ্ট, এবং টগল লিঙ্কেজের জন্য লোড টেস্ট সার্টিফিকেট এবং উপাদান সার্টিফিকেশনের জন্য অনুরোধ করুন। প্রস্তুতকারকের মেশিনিং এবং সমাবেশ ক্ষমতা পরীক্ষা করুন। একটি ইন-হাউস প্রোডাকশন সিস্টেমের সাথে একজন সরবরাহকারী একটি ট্রেডিং কোম্পানির চেয়ে ভাল গুণমান নিয়ন্ত্রণ করতে পারে যেটি কেবল আউটসোর্স করা উপাদানগুলিকে একত্রিত করে। ক্রয়ের আগে আপনি যে প্রযুক্তিগত পরামর্শ পাবেন এবং ব্রেকডাউনের পরে আপনি যে প্রতিক্রিয়া পাবেন তা উভয়ই একই ইঞ্জিনিয়ারিং টিমের উপর নির্ভর করে প্রেস প্রস্তুতকারক .
খুচরা যন্ত্রাংশ স্টক এবং সীসা সময় নিশ্চিত করুন. যদি একটি গুরুত্বপূর্ণ অংশ ব্যর্থ হয় এবং আপনাকে প্রতিস্থাপনের জন্য ছয় সপ্তাহ অপেক্ষা করতে হয়, আপনার উত্পাদন লাইন বন্ধ হয়ে যায়। ওয়ারেন্টি শর্তাবলী, ইনস্টলেশন সমর্থন, অপারেটর প্রশিক্ষণ, এবং প্রতিরোধমূলক রক্ষণাবেক্ষণ সময়সূচী সম্পর্কে জিজ্ঞাসা করুন। যাচাই করুন যে প্রস্তুতকারক অ-মানক টুলিং, মোটর বিকল্প বা অটোমেশন ফিডিং সিস্টেমগুলি পরিচালনা করতে পারে। একটি সরবরাহকারী যেটি ইনস্টলেশনের মাধ্যমে ডিজাইন থেকে ওয়ান-স্টপ পরিষেবা সরবরাহ করে যখন মেশিনটি ইতিমধ্যেই আপনার মেঝেতে থাকবে তখন আপনার সময় এবং অর্থ সাশ্রয় করবে।
একবার মেশিনটি ইনস্টল এবং চলমান হলে, গুণমানের নিশ্চয়তা আপনার উত্পাদনকে স্থিতিশীল রাখে। কোল্ড ফর্মিং অত্যন্ত পুনরাবৃত্তিযোগ্য অংশ তৈরি করে, কিন্তু সেই পুনরাবৃত্তিযোগ্যতা টুলিং, উপাদান ফিড এবং মেশিনের অবস্থার উপর নির্ভর করে।
নিয়ন্ত্রিত টুলিং এবং উপাদান ফিড সহ একটি ভাল রক্ষণাবেক্ষণ করা কোল্ড ফর্মিং মেশিন ন্যূনতম ডাউনটাইম সহ প্রতি দশকে কয়েক মিলিয়ন যন্ত্রাংশ সরবরাহ করতে পারে।
আপনি আজ যে কোল্ড ফর্মিং মেশিনটি কিনেছেন তা কয়েক দশক ধরে চলবে যদি আপনি সঠিক স্পেসিফিকেশন বেছে নেন। অংশ দিয়ে শুরু করুন। বল গণনা করুন, স্ট্রোক নিশ্চিত করুন, ডাই উচ্চতা যাচাই করুন এবং টেবিল এলাকা পরীক্ষা করুন। তারপরে ডেটাশিটের বাইরে মেশিনের দৃঢ়তা, টগল লিঙ্কেজ ডিজাইন এবং সরবরাহকারীর পরিষেবা ক্ষমতা দেখুন। একটি 400-টন টগল প্রেস যা ভালভাবে নির্মিত এবং ভালভাবে সমর্থিত একটি বড় মেশিনের চেয়ে বেশি মূল্যবান যা বজায় রাখা কঠিন। আপনি যদি কোল্ড ফর্মিং মেশিনগুলিকে পদ্ধতিগতভাবে মূল্যায়ন করেন, তাহলে আপনি সবচেয়ে সাধারণ ক্রয়ের ভুলগুলি এড়াতে পারবেন: খুব কম টনেজ কেনা, ফ্রেমের বিচ্যুতি উপেক্ষা করা এবং ইজেক্টর ফোর্স এবং ডাই অ্যাক্সেসের গুরুত্ব উপেক্ষা করা। সঠিক সরঞ্জামগুলি আপনার উত্পাদনের ফ্লোরকে মসৃণভাবে চলতে রাখবে, কম স্ক্র্যাপ রেট সহ এবং আপনি অন্য যে কোনও ফর্মিং পদ্ধতিতে অর্জন করতে পারেন তার চেয়ে বেশি সামঞ্জস্যপূর্ণ অংশের গুণমান সহ৷
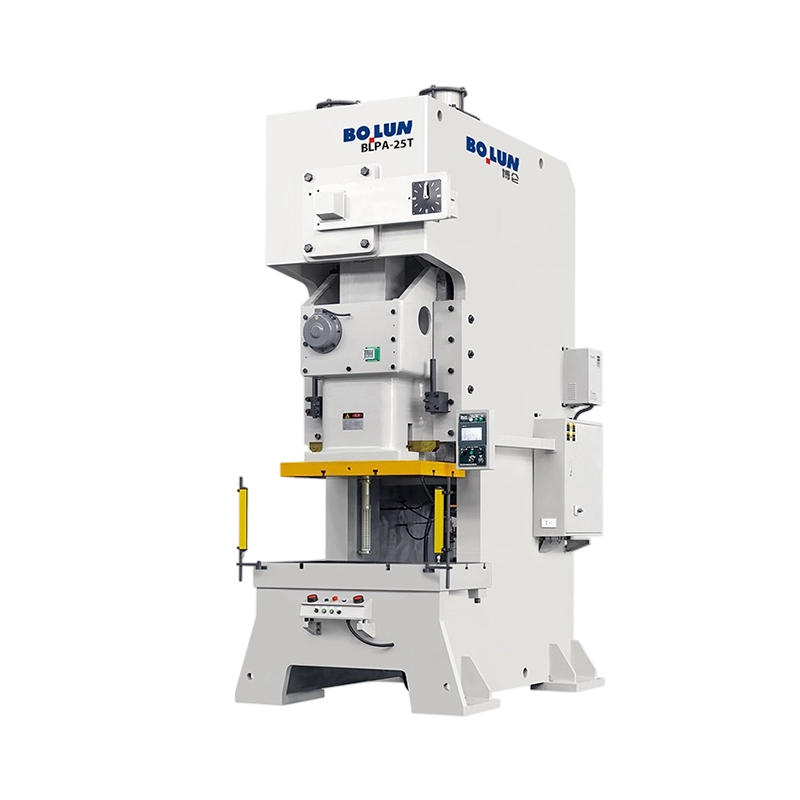


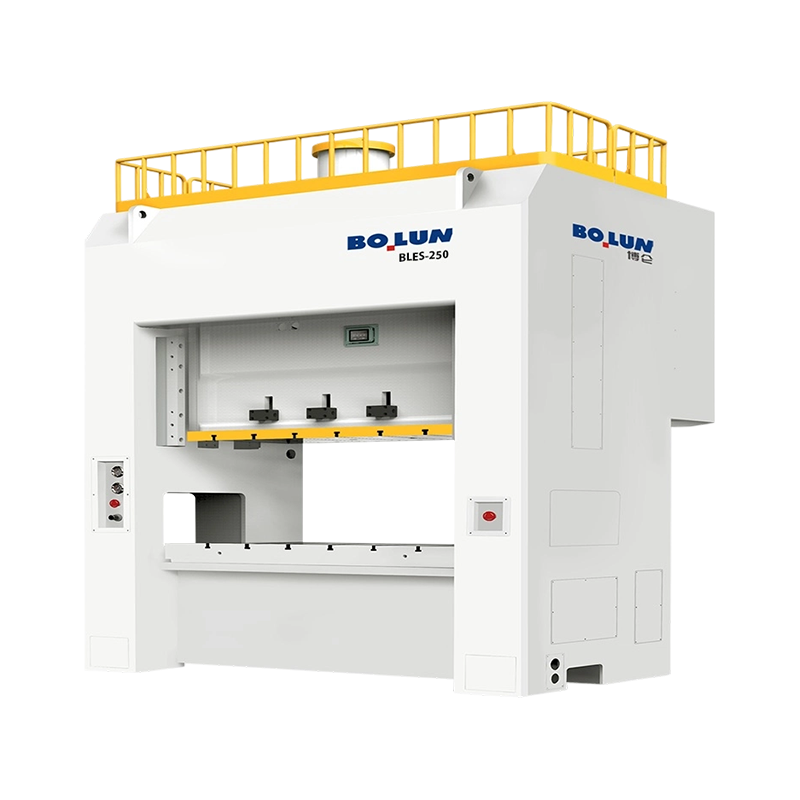
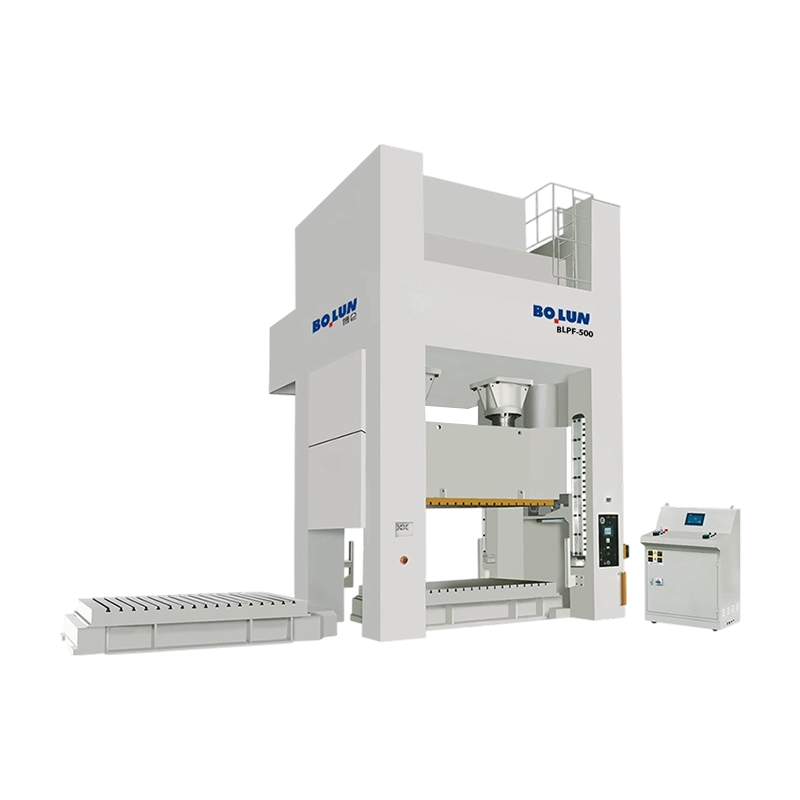
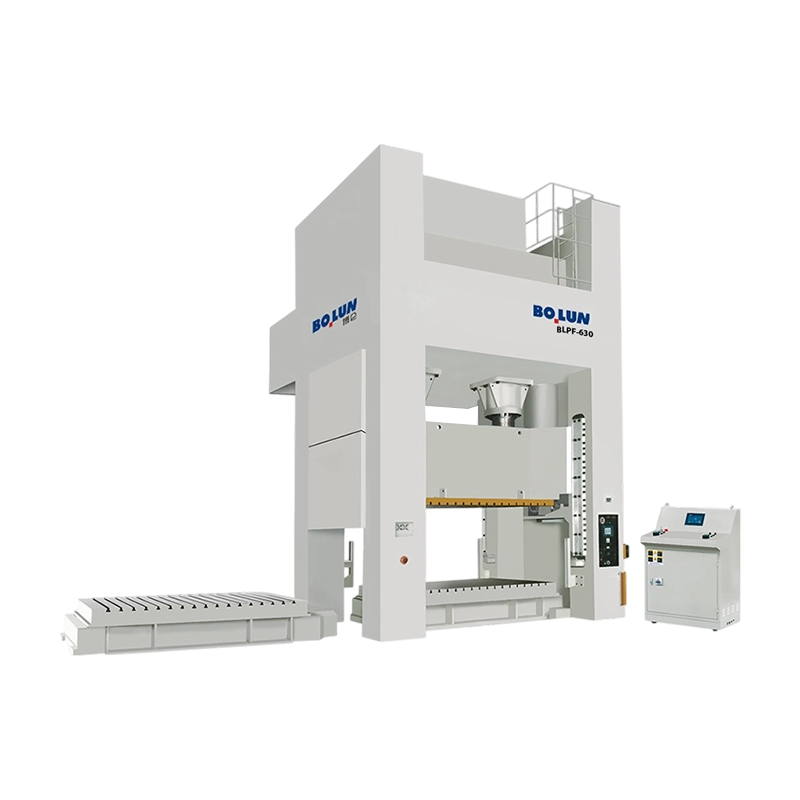
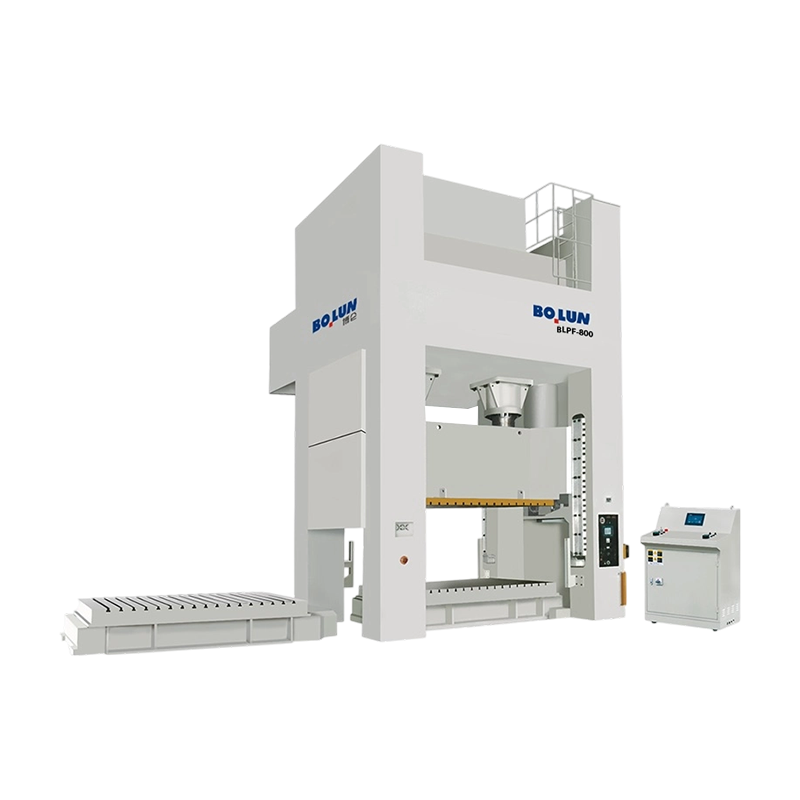
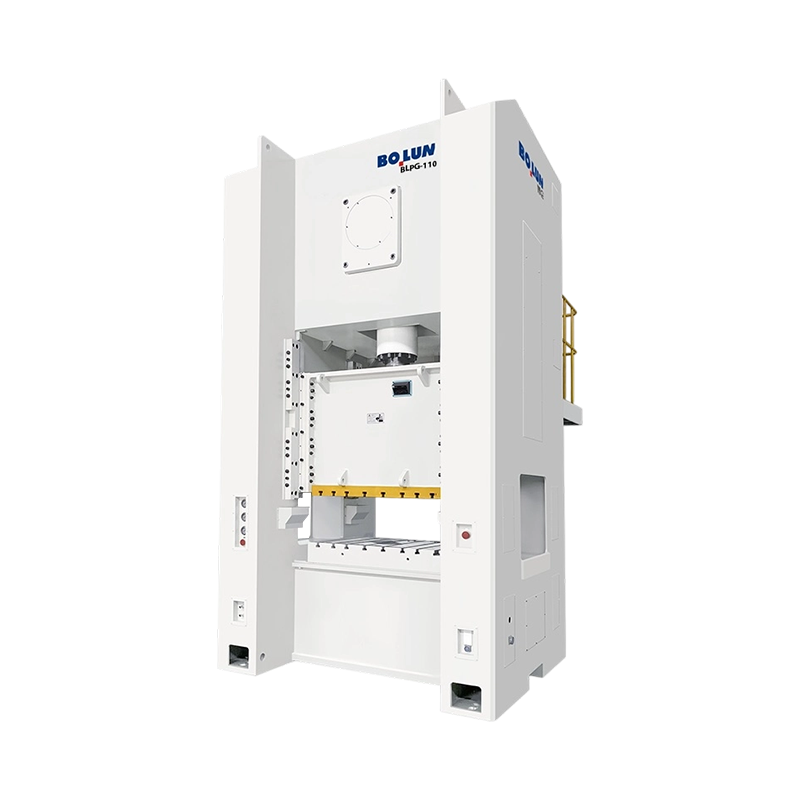
ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের ফাস্টেনার প্রস্তুতকারক সম্প্রতি একটি পরিচিত সমস্যার সম্...
সংক্ষিপ্ত উত্তর: কোন ফ্রেম টাইপ আপনার কাজের জন্য উপযুক্ত আ ...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্র...
দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

