তাইঝোতে একটি ফাস্টেনার প্ল্যান্ট একটি স্বয়ংচালিত স্তর-এক সরবরাহকারীর কাছ থেকে একটি অনুরোধ পেয়েছে: গ্রেড 10.9-এ 8 মিলিয়ন সকেট-হেড ক্যাপ স্ক্রু, চৌদ্দ মাসের মধ্যে বিতরণ করা হয়েছে। প্ল্যান্টের মেশিনিং রুট খুব ধীর, উপাদানের ক্ষতি খুব বেশি, এবং কাটা থ্রেডের শস্য-প্রবাহ বৈশিষ্ট্যগুলি ক্লান্তির প্রয়োজনীয়তা পূরণ করে না। এক সপ্তাহ পরে উদ্ভিদ একটি ঠান্ডা গঠন প্রেসের জন্য টুলিং অর্ডার স্বাক্ষর করে।
সেই ক্রমটি শিল্প জুড়ে হাজার হাজার বার পুনরাবৃত্তি হয়। যখন উৎপাদনের পরিমাণ বৃদ্ধি পায় এবং শ্রমের উপাদান ব্যয়ের অনুপাত বেশি হয়, তখন উত্তর হল ঠান্ডা গঠন, এবং যে মেশিনটি এটি সম্পাদন করে, কোল্ড ফর্মিং প্রেস, একটি একক জেনেরিক ডিজাইনের পরিবর্তে খুব নির্দিষ্ট যান্ত্রিক বৈশিষ্ট্য সহ প্রেসের একটি পরিবার হিসাবে পরিণত হয়।
সংক্ষেপে: একটি কোল্ড ফর্মিং প্রেস হল একটি ধাতব তৈরির যন্ত্র যা ঘরের তাপমাত্রায় একটি ডাই সেট এবং উচ্চ সংকোচনকারী শক্তি ব্যবহার করে ফাঁকা বা তারের উপাদানকে আকার দেয় এবং ভারী কাজের জন্য এর সবচেয়ে কার্যকর কনফিগারেশন হল টগল-চালিত প্রেস, যা স্ট্রোকের নীচের অংশে বল বৃদ্ধি করে। এই নিবন্ধটির বাকি অংশটি ব্যাখ্যা করে যে এর অর্থ কী, সাধারণ রূপগুলি কী, কীভাবে তাদের তুলনা করা যায় এবং একটি বাস্তব অংশের জন্য কীভাবে একটিকে আকার দিতে হয়।
একটি কোল্ড ফর্মিং প্রেস হল একটি প্রেস মেশিন যা পরিবেষ্টিত তাপমাত্রায় ধাতুতে কম্প্রেসিভ বল প্রয়োগ করে, যার ফলে উপাদানটি প্লাস্টিকভাবে একটি ডাই ক্যাভিটিতে প্রবাহিত হয়। প্রক্রিয়াটি চিপ তৈরি করে না, ওয়ার্কপিস গরম করার প্রয়োজন হয় না এবং বিকৃতি গুরুতর হলে কোল্ড ফোরজিংয়ের অধীনে শ্রেণীবদ্ধ করা হয়। এক্সট্রুশন, বিপর্যস্ত করা, কয়েনিং এবং ইস্ত্রি করা সমস্ত সাধারণ ক্রিয়াকলাপ। কোল্ড ফর্মিং প্রেস শব্দটি অনেক সরঞ্জামের ক্যাটালগে কোল্ড ফোরজিং প্রেসের সাথে বিনিময়যোগ্যভাবে ব্যবহৃত হয়।
উপসংহারটি প্রথমে আসে: যদি আপনার অংশটি একটি বোল্ট, একটি নাট ব্ল্যাঙ্ক, একটি বিয়ারিং রেস, একটি বল স্টাড, একটি বৈদ্যুতিক সংযোগকারী বা প্রতি বছর 50,000 টুকরার বেশি আয়তনে তৈরি যেকোন প্রতিসম উপাদান হয়, তাহলে কোল্ড ফর্মিং প্রায় সবসময়ই এটি দ্রুত তৈরি করবে, কম উপাদান ইনপুট সহ, এবং যান্ত্রিক বৈশিষ্ট্যগুলির চেয়ে ভাল। সংবাদপত্র সেই অর্থনৈতিক যুক্তির ভিত্তি।
তিনটি ঘটনা অর্থনৈতিক ক্ষেত্রে সংজ্ঞায়িত করে। প্রথমত, উপাদানের ফলন: কোল্ড ফোরজিং একই সমাপ্ত অংশের জন্য যন্ত্রের তুলনায় 20 থেকে 40 শতাংশ কম উপাদান ব্যবহার করে কারণ ধাতু সরানোর পরিবর্তে স্থানচ্যুত হয়। দ্বিতীয়ত, উত্পাদনশীলতা: অংশের আকার এবং মেশিনের প্রকারের উপর নির্ভর করে একটি একক কোল্ড ফর্মিং প্রেস প্রতি মিনিটে 20 থেকে 200 স্ট্রোকে অংশ তৈরি করে। তৃতীয়, শক্তি: যেহেতু শস্য প্রবাহটি কাটার পরিবর্তে অংশের কনট্যুর বরাবর অবিচ্ছিন্ন থাকে, তাই ক্লান্তি কর্মক্ষমতা পরিমাপযোগ্য মার্জিন দ্বারা উন্নত হয়, প্রায়শই ক্লান্তি পরীক্ষায় মেশিনযুক্ত অংশগুলির তুলনায় 20 থেকে 30 শতাংশ।
সীমানা শর্তও আছে। ঠান্ডা গঠনের জন্য উপাদানটিকে ঘরের তাপমাত্রায় বিকৃত করার জন্য যথেষ্ট নমনীয় হওয়া প্রয়োজন। নিম্ন- এবং মাঝারি-কার্বন স্টিল, অ্যানিলিং-গ্রেড অ্যালয় স্টিল, 300 সিরিজের স্টেইনলেস স্টিল, মাঝারি শক্তি পর্যন্ত অ্যালুমিনিয়াম অ্যালয় এবং তামার অ্যালয়গুলি ব্যবহারিক তালিকায় প্রাধান্য পায়। উচ্চ-কার্বন বা ভঙ্গুর পদার্থ প্রার্থী নয়। একই আকারের একটি স্ট্যাম্পিং প্রেসের তুলনায় প্রেস ফোর্স অবশ্যই উচ্চ হতে হবে এবং মেশিনের কাঠামো অবশ্যই একইভাবে কঠোর হতে হবে। এই কারণেই ক্রেতা সাধারণ প্রেসের পরিবর্তে "কোল্ড ফর্মিং প্রেস" একটি ডেডিকেটেড ইকুইপমেন্ট ক্যাটাগরি হিসেবে শোনেন। প্রক্রিয়া সম্পর্ক গভীরভাবে দেখার জন্য, আমাদের শিল্প নোট দেখুন একটি কোল্ড ফোর্জিং প্রেস মেশিন কি করে মডেল তুলনা করার আগে, কারণ একই প্রস্তুতকারক যে স্ট্যাম্পিং প্রেস তৈরি করে তারা ঠান্ডা কাজের জন্য একটি পৃথক টগল লাইন তৈরি করতে পারে।
একটি যান্ত্রিক কোল্ড ফর্মিং প্রেসের কাজের নীতিটি ধারণায় সহজবোধ্য। একটি ফ্লাইহুইল ঘূর্ণন শক্তি সঞ্চয় করে। একটি ক্লাচ সেই শক্তিটিকে একটি গিয়ার ট্রেনের সাথে সংযুক্ত করে এবং গিয়ারগুলি এমন একটি প্রক্রিয়া চালায় যা ঘূর্ণনকে একটি স্লাইডের পারস্পরিক গতিতে রূপান্তরিত করে। স্লাইড পাঞ্চ বহন করে; ডাই বোলস্টার বা বিছানায় মাউন্ট করা হয়। যখন প্রেস চক্র, মুষ্ট্যাঘাতটি ডাই গহ্বরে প্রবেশ করে এবং ফাঁকাকে পছন্দসই আকারে প্রবাহিত করতে বাধ্য করে।
স্লাইড গতিতে ঘূর্ণনকে রূপান্তরিত করে এমন প্রক্রিয়াটি হল পার্থক্যকারী পরিবর্তনশীল। একটি স্ট্যান্ডার্ড ক্র্যাঙ্ক প্রেস একটি ক্র্যাঙ্কশ্যাফ্ট ব্যবহার করে: স্লাইডটি মিড-স্ট্রোকে দ্রুত চলে যায় এবং নীচের মৃত কেন্দ্রের কাছে ধীর হয়ে যায় এবং উপলব্ধ বলটি ধীরে ধীরে সর্বাধিক নীচের খুব কাছাকাছি পৌঁছে যায়। একটি টগল প্রেস সাজানো লিঙ্কগুলির একটি সেট ব্যবহার করে যাতে ক্র্যাঙ্ক ঘোরার সাথে সাথে লিঙ্কগুলি স্ট্রোকের নীচে প্রায় সোজা হয়ে যায়। সেই চূড়ান্ত পর্যায়ে যান্ত্রিক সুবিধা বিশাল হয়ে ওঠে: গিয়ার ট্রেন থেকে একটি অপেক্ষাকৃত ছোট বল স্লাইডে একটি খুব বড় শক্তিতে গুণিত হয়।
যে যান্ত্রিক বিন্যাস ঠিক বল বক্ররেখা ঠান্ডা গঠন প্রয়োজন উত্পাদন. বিপর্যস্ত করা, ফরোয়ার্ড এক্সট্রুশন, এবং কয়েনিং সব কিছুর জন্য স্ট্রোকের শেষ কয়েক মিলিমিটারে সর্বোচ্চ শক্তির প্রয়োজন হয়, উপাদানটি ডাই পূরণ করার পরে এবং কঠোর পরিশ্রম করে। টগল প্রেস স্ট্রোকের চূড়ান্ত অংশে উচ্চ টনেজ সরবরাহ করে এবং যোগাযোগের স্থানে স্লাইডের গতি কম রাখে। সংস্পর্শে কম বেগ মানে দীর্ঘ মরন জীবন এবং ফ্র্যাকচারের পরিবর্তে উপাদানটির প্রবাহের জন্য আরও বেশি সময়।
একটি দ্বিতীয় সুবিধা হল "ভারসাম্যপূর্ণ স্ট্রোক" বৈশিষ্ট্য যা টগল প্রেস ডেটাশীট প্রায়শই উল্লেখ করে। যেহেতু টগল জ্যামিতি কার্যক্ষেত্রে যোগাযোগের বেগ এবং ত্বরণকে সমানভাবে বিতরণ করে, প্রেসটি একই টনেজ সহ ক্র্যাঙ্ক প্রেসের মতো হঠাৎ করে ফাঁকা জায়গায় স্ল্যাম করে না। এটি ফ্রেমে হাতুড়ি কমায় এবং প্রায়শই একটি ব্যাচ জুড়ে আরও ভাল মাত্রিক সামঞ্জস্যের সাথে সম্পর্কযুক্ত।
একটি শক্তির দিকও রয়েছে। অত্যধিক গতি ড্রপ ছাড়া গঠন শক্তি সরবরাহ করার জন্য ফ্লাইহুইলটি আকারের। ক্রমাগত অপারেশনে, মোটর স্ট্রোকের মধ্যে ফ্লাইহুইলকে পুনরায় ত্বরান্বিত করে। যদি মোটর উপলব্ধ সময়ে পর্যাপ্ত শক্তি পুনরুদ্ধার করতে না পারে, প্রেসটি তার নামপ্লেট রেটিং থেকে নামমাত্র টননেজে স্টল করে। এই কারণেই একটি কোল্ড ফোরজিং লাইনকে স্ট্রোক প্রতি জুলে শক্তির ক্ষমতা মূল্যায়ন করতে হবে, শুধুমাত্র টননেজ নয়, একটি বিন্দু যা আমরা স্পেসিফিকেশন বিভাগে ফিরে আসি।
অনেক দোকান একটি সাধারণ-উদ্দেশ্য ক্র্যাঙ্ক প্রেস দিয়ে শুরু করে, একটি ঠান্ডা এক্সট্রুশন অপারেশনের চেষ্টা করে এবং স্ট্রোকের শেষে ডাই ব্রেকেজ, ফ্রেম হ্যামারিং বা অপর্যাপ্ত শক্তির রিপোর্ট করে। পার্থক্য সূক্ষ্ম নয়.
একটি ক্র্যাঙ্ক প্রেস মোটামুটিভাবে ক্র্যাঙ্ক কোণের সাইন হিসাবে বল বিকাশ করে। স্লাইডটি মধ্য-স্ট্রোকে সর্বাধিক গতিতে পৌঁছায় এবং কেবলমাত্র নীচের মৃত কেন্দ্রের প্রায় 15 থেকে 30 ডিগ্রির মধ্যে সর্বাধিক শক্তিতে পৌঁছায়। কাজের শক্তি একটি সংক্ষিপ্ত উইন্ডোতে বিতরণ করা হয়। একটি টগল প্রেস, বিপরীতে, স্ট্রোকের নীচের অংশ জুড়ে উচ্চ বল তৈরি করতে সোজা লিঙ্কগুলি ব্যবহার করে, সাধারণত 40 থেকে 60 ডিগ্রি ক্র্যাঙ্ক ঘূর্ণন। ব্যবহারযোগ্য গঠনের অঞ্চলটি দীর্ঘ, এবং যেখানে কাজটি বাস্তবে ঘটে সেখানে বল উপলব্ধ।
অনুশীলনে, এটি প্রতিটি প্রক্রিয়ার সিদ্ধান্ত পরিবর্তন করে: টুল ডিজাইন উচ্চ চাপে ধীর উপাদান প্রবাহ হার ব্যবহার করতে পারে; ডাই আরও সমানভাবে লোড করা হয়; এবং প্রেস একই স্তরের কম্পন ছাড়াই উচ্চ স্ট্রোক হারে ক্রমাগত ভারী ধাক্কাগুলি পরিচালনা করতে পারে। ঠান্ডা কাজের জন্য প্রেস নির্বাচন করার আগে প্রোডাকশন ইঞ্জিনিয়ারের যে পার্থক্যগুলি পরীক্ষা করা উচিত তা নীচের সারণীতে সংক্ষিপ্ত করা হয়েছে।
| মানদণ্ড | ক্র্যাঙ্ক প্রেস | টগল প্রেস করুন | হাইড্রোলিক প্রেস |
|---|---|---|---|
| নীচের মৃত কেন্দ্রের কাছাকাছি বল | শুধুমাত্র চূড়ান্ত 15 থেকে 30 ডিগ্রীতে উচ্চ | একটি দীর্ঘ নিম্ন স্ট্রোক সেগমেন্ট উপর উচ্চ | যেকোনো স্লাইড অবস্থানে পূর্ণ শক্তি |
| ডাই কন্টাক্ট এ স্লাইড স্পিড | তুলনামূলকভাবে উচ্চ | কম এবং নিয়ন্ত্রিত | সামঞ্জস্যযোগ্য, সাধারণত কম |
| স্ট্রোক হার | উচ্চ (ছোট ফ্রেমের জন্য 60 থেকে 200 spm) | মাঝারি উচ্চ (ভারী ফ্রেমের জন্য 30 থেকে 80 spm) | কম (ফর্মিং কাজের জন্য 5 থেকে 30 spm) |
| শক্তি বিতরণ | ফ্লাইহুইল, মাঝারি | ফ্লাইহুইল, নীচের মৃত কেন্দ্রে অত্যন্ত কার্যকর | পাম্প প্রবাহ, ক্রমাগত কিন্তু ধীর |
| সবচেয়ে উপযুক্ত | ফাঁকা, নমন, অগভীর আঁকা | বিপর্যস্ত, এক্সট্রুশন, কয়েনিং, ভারী ঠান্ডা ফরজ | গভীর উপাদান, ছোট রান, পরিবর্তনশীল বল প্রোফাইল |
কোল্ড গঠন একটি প্রক্রিয়া পরিবার, তাই মেশিন পরিবারও বৈচিত্র্যময়। সঠিক ধরন নির্বাচন করা সাধারণত উত্পাদন গতি, অংশের আকার এবং জোর প্রোফাইলের ব্যাপার। নিচের চারটি কনফিগারেশন শিল্প প্রতিষ্ঠানের সিংহভাগ কভার করে।
যান্ত্রিক টগল প্রেস হল স্বয়ংচালিত এবং ফাস্টেনার শিল্পের উপাদানগুলির জন্য ডিফল্ট: বল স্টাড, ভালভ স্প্রিং রিটেনার, গিয়ার ব্ল্যাঙ্ক এবং স্ট্রাকচারাল ফাস্টেনার। এটি উপরে বর্ণিত উচ্চ নিম্ন-শক্তি বৈশিষ্ট্যের সাথে একটি যান্ত্রিক প্রেসের গতিকে একত্রিত করে। ফোর্স রেঞ্জ যা বেশিরভাগ অংশকে কভার করে 100 থেকে 1000 টন, স্ট্রোকের দৈর্ঘ্য 50 থেকে 200 মিমি। উচ্চ-ভলিউম অংশগুলির জন্য, একটি একক টগল প্রেস উল্লেখযোগ্যভাবে দক্ষ কারণ চক্রের সময় কম এবং প্রক্রিয়াটি সম্পূর্ণরূপে স্বয়ংক্রিয় হয়ে যায় একবার যন্ত্রাংশ খাওয়ানো হয়।
হাইড্রোলিক প্রেসের একটি ভিন্ন সুবিধা রয়েছে: তারা একটি নির্দিষ্ট স্লাইড গতি বক্ররেখা দ্বারা সীমাবদ্ধ নয়। স্লাইডের গতি এবং থাকার সময় সম্পূর্ণ স্ট্রোকের উপর প্রোগ্রাম করা যেতে পারে, এবং সম্পূর্ণ শক্তি যে কোনও অবস্থানে উপলব্ধ, শুধুমাত্র নীচের মৃত কেন্দ্রের কাছাকাছি নয়। এটি দীর্ঘ ফরোয়ার্ড এক্সট্রুশন এবং গভীর বৈশিষ্ট্যযুক্ত উপাদানগুলির জন্য গুরুত্বপূর্ণ যেখানে স্ট্রোকের প্রথম দিকে বিকৃতি শুরু হয়। দাম গতি এবং শক্তি দক্ষতা. হাইড্রোলিক প্রেসগুলি টগল প্রেসের প্রতি মিনিটে স্ট্রোকের একটি ভগ্নাংশে সঞ্চালিত হয় এবং পাম্প সিস্টেমটি অবিচ্ছিন্নভাবে বৈদ্যুতিক শক্তি খরচ করে এমনকি যখন উত্পাদন চলার মধ্যে প্রেসটি নিষ্ক্রিয় থাকে।
বাস্তব উদ্ধৃতি অনুশীলন থেকে একটি অঙ্গুষ্ঠের নিয়ম: যদি অংশটি 50 মিমি ওয়ার্কিং স্ট্রোকের মধ্যে তৈরি করা যায় এবং বার্ষিক ভলিউম প্রায় 100,000 টুকরা অতিক্রম করে, একটি যান্ত্রিক টগল প্রেস প্রতি অংশে সর্বনিম্ন খরচ সরবরাহ করবে। যখন ব্যাচের আকার ছোট হয়, কম্পোনেন্ট লম্বা হয়, বা একটি মেশিনে বিভিন্ন ফোর্স লেভেলে বিভিন্ন ডাই চালানোর জন্য টুলিং এর নমনীয়তার প্রয়োজন হয় তখন হাইড্রোলিক মেশিনগুলি অর্থনৈতিকভাবে বোঝায়।
সার্ভো প্রেসগুলি ড্রাইভ ট্রেনের সাথে সংযুক্ত এক বা একাধিক বড় সার্ভো মোটর দিয়ে ফ্লাইহুইল এবং ক্লাচ প্রতিস্থাপন করে। সফ্টওয়্যার স্লাইড গতি নিয়ন্ত্রণ করে; ব্যবহারকারী একটি দ্রুত পদ্ধতির প্রোগ্রাম করতে পারেন, ধীর চাপ, নীচের মৃত কেন্দ্রে একটি বাস, এবং একটি দ্রুত রিটার্ন. ঠান্ডা গঠনের জন্য, সার্ভো কন্ট্রোল যোগাযোগের গতিকে শূন্যের কাছাকাছি কমিয়ে দেয়, ডাই লাইফ এবং আংশিক সহনশীলতা দেয় উন্নতির আরেকটি ধাপ। সার্ভো প্রেসের জন্য প্রাথমিকভাবে বেশি খরচ হয়, এবং বৈদ্যুতিক সিস্টেমকে মোটর ভিতরে এবং বাইরে উভয় ক্ষেত্রেই শক্তির শিখর মোকাবেলা করতে হবে। নির্ভুল উপাদানগুলির জন্য, সার্ভো টগল প্রেসগুলি হল সর্বোচ্চ-পারফরম্যান্সের বিকল্প, এবং একই কারখানা যা স্ট্যান্ডার্ড যান্ত্রিক প্রেস তৈরি করে প্রায়শই তার পণ্য লাইন জুড়ে একটি সার্ভো সংস্করণ সরবরাহ করে। ড্রাইভের নীতিটি ডাই সেটিংকে আরও সহজ করে তোলে, কারণ স্লাইডটি সম্পূর্ণ স্ট্রোকে সাইকেল চালানো ছাড়াই ইঞ্চি এবং অবস্থান করা যেতে পারে।
ফাস্টেনারদের জন্য, পছন্দের মেশিনটি মোটেও একক-স্টেশন প্রেস নয় কিন্তু একটি মাল্টি-স্টেশন কোল্ড প্রাক্তন, যাকে প্রায়ই কোল্ড হেডার বলা হয়। তারকে একটি কয়েল থেকে খাওয়ানো হয়, সোজা করা হয়, দৈর্ঘ্যে কাটা হয়, দুই থেকে ছয়টি ডাইয়ের মাধ্যমে স্থানান্তরিত করা হয় এবং একটি বল্টু, স্ক্রু, নাট ব্ল্যাঙ্ক বা স্টেশনগুলির একটি সিরিজে বিশেষ আকারে বিপর্যস্ত করা হয়। ছোট ফাস্টেনারগুলির জন্য উৎপাদন হার প্রতি মিনিটে কয়েকশ অংশে পৌঁছায়। প্রতি স্টেশনের গঠন শক্তি একটি একক ভারী বিপর্যস্ত অপারেশনের তুলনায় কম, তাই উচ্চ বার্ষিক ভলিউম প্রতি স্টেশনে অপেক্ষাকৃত কম টননেজেও এই মেশিনটিকে ন্যায্যতা দিতে পারে।
নির্বাচনের যুক্তি একটি বাক্যে বলা যেতে পারে: একক-স্টেশন টগল প্রেসগুলি বড় বা জটিল উপাদানগুলি পরিচালনা করে; মাল্টি-স্টেশন প্রাক্তনরা ছোট, উচ্চ-ভলিউম ফাস্টেনারগুলির জগতের মালিক; হাইড্রোলিক প্রেস দীর্ঘ-স্ট্রোক বা স্বল্প-চালিত কাজ কভার করে; servo প্রেসগুলি সমস্ত পূর্ববর্তী প্রকারের টুলিং অবস্থা এবং প্রক্রিয়া স্থিতিশীলতা পরিমার্জন করে।
যখন একটি প্রেস কোট টেবিলে অবতরণ করে, এটি নেমপ্লেট টনেজ, স্ট্রোক, স্ট্রোক রেট, টেবিল এলাকা এবং বন্ধ উচ্চতা তালিকাভুক্ত করে। একটি কোল্ড ফর্মিং প্রেসের জন্য, ক্রেতাকে পরামিতিগুলির একটি দ্বিতীয় সেট পরীক্ষা করা উচিত যা নির্ধারণ করে যে মেশিনটি দিনের পর দিন অংশ তৈরি করবে কিনা।
নেমপ্লেট টনেজ একটি একক সর্বজনীন সংখ্যা নয়। বেশিরভাগ যান্ত্রিক প্রেস টনেজকে নীচের মৃত কেন্দ্রের উপরে একটি অবস্থানে রেট দেয়, সাধারণত ছোট প্রেসের জন্য 5 মিমি এবং বড় শিল্প ফ্রেমের জন্য 10 থেকে 13 মিমি, JIS এবং অন্যান্য প্রেস স্ট্যান্ডার্ডগুলিতে ব্যবহৃত সাধারণ নিয়মগুলি অনুসরণ করে। নীচের মৃত কেন্দ্রের কাছাকাছি বল নামমাত্র রেটিং থেকে বেশি, কিন্তু শুধুমাত্র কার্যকরী স্ট্রোকের মধ্যে। বিভিন্ন সরবরাহকারীর থেকে উদ্ধৃতি তুলনা করার সময়, বল বক্ররেখার জন্য জিজ্ঞাসা করুন: আপনার ডাই ক্লোজার উচ্চতায় ব্যবহারযোগ্য টনেজটি মৃত কেন্দ্রে সর্বাধিকের চেয়ে বেশি গুরুত্বপূর্ণ।
ঠান্ডা গঠন অপারেশন স্ট্রোক প্রয়োজন দ্বারা বিভক্ত. বিপর্যস্ত এবং কয়েনিংয়ের জন্য একটি ছোট স্ট্রোকের প্রয়োজন, প্রায়শই 30 থেকে 60 মিমি, কারণ বিকৃতিটি চূড়ান্ত মিলিমিটারে ঘনীভূত হয়। ফরোয়ার্ড এক্সট্রুশন একটি দীর্ঘ উপলব্ধ স্ট্রোক থেকে সুবিধা, 100 থেকে 200 মিমি, অংশের দৈর্ঘ্য এবং পাঞ্চ ভ্রমণ মিটমাট করা। স্ট্রোকের হার প্রতি মিনিটে সর্বাধিক ক্রমাগত চক্র নির্দেশ করে। 260 থেকে 400 টন রেটিং করা একটি ভারী টগল প্রেস সাধারণত 25 থেকে 40 এসপিএম তালিকাভুক্ত করে; ছোট উপাদানগুলির জন্য একটি 60 থেকে 110 টন প্রেস 40 থেকে 70 এসপিএম পর্যন্ত চলতে পারে। প্রকৃত স্ট্রোক দৈর্ঘ্যে হার পরীক্ষা করুন কারণ কিছু নির্দিষ্টকরণ শুধুমাত্র ন্যূনতম স্ট্রোকের মান তালিকাভুক্ত করে।
ঠাণ্ডা গঠনকারী বল ক্রমাগত এবং তীব্র, ব্ল্যাঙ্কিংয়ের বিপরীতে, যেখানে উপাদান ভেঙ্গে যাওয়ার সাথে সাথে লোডটি ভেঙে যায়। ফ্রেমটিকে অবশ্যই দুটি দিকের বিচ্যুতি প্রতিরোধ করতে হবে: উল্লম্ব সংকোচন এবং অফ-সেন্টার লোডের অধীনে কৌণিক টিপিং। বন্ধ ফ্রেম প্রেস একটি স্বাভাবিকভাবে উচ্চ অনমনীয়তা আছে; ওপেন-ফ্রেম প্রেসগুলি পরিমাপযোগ্যভাবে বিচ্যুত হয় এবং শুধুমাত্র তখনই সুপারিশ করা হয় যখন ফর্মিং লোড ছোট বা কেন্দ্রীভূত হয়। একটি সাধারণ মানের বেঞ্চমার্ক হল স্লাইডের মুখে পরিমাপ করা রেট করা কেন্দ্রীয় লোডের অধীনে 1/10000 rad এর নিচে কৌণিক বিচ্যুতি। যদি একটি ডেটাশিটে এই মানটি অন্তর্ভুক্ত না হয় তবে এটি জিজ্ঞাসা করা ন্যায্য।
লাগানো আট-পার্শ্বযুক্ত গাইড যথার্থ প্রেসের জন্য সাধারণ সমাধান; কিছু ভারী টগল প্রেস ব্রোঞ্জ-রেখাযুক্ত গাইড প্লেট ব্যবহার করে যা খেলার জন্য সামঞ্জস্যযোগ্য। কঠোর নির্দেশিকা প্রতিটি স্ট্রোকে ডাইয়ের সাথে পাঞ্চকে সারিবদ্ধ রাখে এবং যখন অংশগুলিতে দীর্ঘ এক্সট্রুশন জোন থাকে বা বিপরীত দিক থেকে ইজেক্টর পাঞ্চের প্রয়োজন হয় তখন আরও গুরুত্বপূর্ণ হয়ে ওঠে। সামঞ্জস্যযোগ্য ডাই উচ্চতা সমানভাবে গুরুত্বপূর্ণ: কোল্ড ফর্মিং ডাই পরিধান করে, এবং আপনি টুলিং পুনরায় কাজ করার সাথে সাথে আপনি শাট উচ্চতা বাড়াতে চাইবেন।
স্ট্রোক প্রতি উপলব্ধ ফ্লাইহুইল শক্তি, অনেক ক্ষেত্রে, স্পেসিফিকেশন যা টনেজের আগে প্রেসকে সংজ্ঞায়িত করে। একটি ঠান্ডা নকল অংশের বিকৃতি শক্তি বল-স্থানচ্যুতি বক্ররেখার অধীন এলাকা থেকে গণনা করা যেতে পারে। একটি সাধারণ মাঝারি আকারের উপাদানের জন্য, সংখ্যাটি প্রতি স্ট্রোকে 5 থেকে 30 kJ এর মধ্যে পড়ে। প্রায় 30 শতাংশ অপারেটিং মার্জিন সহ প্রেসকে কমপক্ষে সেই পরিমাণ সরবরাহ করতে হবে এবং মোটরকে অবশ্যই ফ্লাইহুইলটিকে স্ট্রোকের মধ্যে পূর্ণ গতিতে পুনরায় ত্বরান্বিত করতে হবে। একটি সহজ পদ্ধতি হল তিনটি সংখ্যা নিশ্চিত করা: kN·m এ স্ট্রোক প্রতি নামমাত্র শক্তি, যা kJ সমান; আপনার অংশের জন্য প্রয়োজনীয় কাজ; এবং প্রকৃত ক্রমাগত স্ট্রোক হার।
একটি ফাঁকা অনুপস্থিত বা একটি ডাই সন্নিবেশ ফাটল যখন ঠান্ডা গঠন সরঞ্জাম জ্যাম করতে পারে. ক্ষতি ফ্রেমে পৌঁছানোর আগে স্লাইডে হাইড্রোলিক ওভারলোড সুরক্ষা প্রেস বন্ধ করে দেয়। অবস্ট্রাকচারের দিকে, সমাপ্ত অংশের জন্য একটি নকআউট বা ইজেক্টর বল নির্দিষ্ট করা আবশ্যক; একটি ঠান্ডা গঠিত উপাদান 10 থেকে 20 শতাংশ গঠন শক্তির সমতুল্য শক্তির সাথে ডাইতে আটকে থাকতে পারে এবং একটি শক্তিশালী ইজেক্টর ছাড়া নিষ্কাশন পদক্ষেপটি বাধা হয়ে দাঁড়ায়।
কোল্ড ফর্মিং প্রেসগুলি হল প্রোডাকশন মেশিন, এবং পরিকল্পনার সাথে মানানসই কিনা তা বোঝার সর্বোত্তম উপায় হল সেগুলির উপর তৈরি অংশগুলি দেখা। সাধারণ হর হল প্লাস্টিকের প্রবাহ দ্বারা আকৃতি: বাইরের আকৃতিটি ডাই ক্যাভিটি দ্বারা নির্ধারিত হয়, ভিতরের অংশটি পাঞ্চ দ্বারা।
মোটরগাড়ি এবং বাণিজ্যিক যানবাহন সবচেয়ে বড় গ্রাহক। বল স্টাড, টাই-রড প্রান্ত, ভালভ স্প্রিং রিটেইনার, হুইল হাব রিটেইনার, সিট বেল্টের উপাদান, বিয়ারিং রেস, গিয়ার ব্ল্যাঙ্ক এবং ইঞ্জিন উপসাগরের অনেক উচ্চ-শক্তির ফাস্টেনার ঠান্ডা নকল। কারণ শুধু উপকরণ নয়; এটা ক্লান্তি। ক্রমাগত শস্য প্রবাহ সহ একটি ঠান্ডা নকল বল স্টাড একই গ্রেডের মেশিনের তুলনায় চক্রাকার লোডিংয়ে কম প্রায়ই ব্যর্থ হয়।
ইলেকট্রনিক্স এবং বৈদ্যুতিক শিল্প তালিকায় আরও সম্প্রতি উপস্থিত হয়েছে। ব্যাটারি টার্মিনাল সংযোগকারী, বাসবার, সকেট পরিচিতি, রিলে কোর এবং লকিং মেকানিজমের জন্য পিনিয়ন গিয়ার খালি টগল প্রেস বা হাইড্রোলিক প্রেসে তৈরি করা হয়। ব্যাটারি শেল গঠনের অ্যাপ্লিকেশনটি একটি নির্দিষ্ট বৈকল্পিক: ব্যাটারি আবাসনের জন্য নলাকার শেলগুলিকে টানা হয় এবং উচ্চ-টনেজ প্রেসে ইস্ত্রি করা হয়, প্রাচীরের পুরুত্বের অভিন্নতায় স্পষ্টতা পার্থক্যগুলি দৃশ্যমান।
ফাস্টেনারগুলি সবচেয়ে দৃশ্যমান সেগমেন্ট থেকে যায়। M4 থেকে M36 পর্যন্ত বোল্ট, সকেট হেড ক্যাপ স্ক্রু, হেক্স নাট, ফ্ল্যাঞ্জ নাট, রিভেট, কাঠ এবং প্লাস্টিকের স্ক্রু এবং কাস্টম থ্রেডেড অংশগুলি ছোট আকারের জন্য মাল্টি-স্টেশন হেডারে এবং স্ট্যান্ডার্ডের চেয়ে বড় আকারের জন্য একক টগল প্রেসে তৈরি করা হয়। নিচের সারণীতে শীতল উপাদান উদ্ধৃত করার সময় একটি দোকানের জানালার সাধারণ শক্তির তালিকা রয়েছে।
| অংশ বিভাগ | সাধারণ উপাদান | প্রায় বল পরিসীমা (টন) | সাধারণ মেশিনের ধরন |
|---|---|---|---|
| M4 থেকে M10 ছোট ফাস্টেনার | 1022, 10B21, 304 | 10 থেকে 60 | মাল্টি-স্টেশন হেডার |
| M12 থেকে M24 বোল্ট এবং বাদাম | 1035, 1045, 4140 | 60 থেকে 250 | টগল বা হেডার |
| বল স্টাড এবং স্টিয়ারিং অংশ | SAE 1541, 4140 | 100 থেকে 400 | টগল প্রেস করুন |
| বিয়ারিং রেস এবং গিয়ার খালি | 52100, 8620 | 200 থেকে 600 | টগল প্রেস করুন |
| ব্যাটারির শেল, মোটা-ওয়াল টিউব | অ্যালুমিনিয়াম, ইস্পাত ফালা | 250 থেকে 800 | বন্ধ ফ্রেম জলবাহী বা টগল |
কোন প্রস্তুতকারক একা একটি টেবিল থেকে একটি প্রেস নির্বাচন করবে না, কিন্তু একটি প্রথম অনুমান কথোপকথন সৎ রাখে। সূচনা বিন্দু বিপর্যস্ত মডেল. একটি সাধারণ বিরক্তিকর অপারেশনের জন্য, প্রয়োজনীয় বল হল প্রায় সমাপ্ত মাথার ক্ষেত্রফল বিকৃতির শেষে উপাদানের প্রবাহের চাপ দ্বারা গুণিত, ঘর্ষণ এবং আকৃতির জন্য দায়ী একটি ফ্যাক্টর দ্বারা গুণিত। কোল্ড ওয়ার্কিং এর জন্য সহগ সাধারণত দুই থেকে চারের মধ্যে থাকে।
এখানে একটি বাস্তব উদ্ধৃতি থেকে একটি উদাহরণ. একজন গ্রাহক এআইএসআই 1045 স্টিলের 12 মিমি-ব্যাসের ফাঁকা 20 মিমি ফ্ল্যাট জুড়ে প্রস্থ সহ একটি ষড়ভুজ মাথা তৈরি করে, অ্যানিলড। ষড়ভুজের ক্ষেত্রফল প্রায় 346 মিমি²। মাঝারি ঠান্ডা কাজের পরে 1045 এর প্রবাহের চাপ মোটামুটি 800 MPa। 2.5 এর একটি রক্ষণশীল সহগ 346 mm² এর একটি গঠন শক্তি দেয় যা 800 MPa দ্বারা গুন করে 2.5 দ্বারা গুণিত হয়, যা প্রায় 690 kN সমান। এটি 70 টন নীচের মৃত কেন্দ্রে। একটি 30 শতাংশ নিরাপত্তা মার্জিন যোগ করা এবং ডাই ঘর্ষণ জন্য অ্যাকাউন্টিং, প্রস্তাবিত প্রেসের আকার 100 থেকে 110 টন। একটি 110-টন ওপেন-ফ্রেম টগল প্রেস একটি আরামদায়ক পছন্দ; একটি 60-টন প্রেস প্রান্তিক কর্মক্ষমতা দেখাবে।
ফরোয়ার্ড এক্সট্রুশন ভিন্নভাবে অনুমান করা হয়। বল হ্রাস অনুপাতের উপর নির্ভর করে। 25 মিমি ব্যাসের একটি দণ্ড 18 মিমি পর্যন্ত এক্সট্রুড করা হলে প্রায় 48 শতাংশ এলাকা হ্রাস পায়। সমতুল্য স্ট্রেন এলাকা অনুপাত থেকে গণনা করা হয়, এবং মাঝারি-কার্বন স্টিলের জন্য পাঞ্চে চাপ, ঘর্ষণ সহ, 1200 থেকে 1800 MPa এর মধ্যে পড়ে। 491 মিমি² এর মূল ক্রস-বিভাগীয় এলাকা দিয়ে পাঞ্চ চাপকে গুণ করলে 590 থেকে 880 kN বা 60 থেকে 90 টন পাওয়া যায়। মার্জিন সহ, একটি 130 থেকে 160 টন মেশিন একটি যুক্তিসঙ্গত প্রথম নির্বাচন। এক্সট্রুশন দীর্ঘ হলে, স্ট্রোকের দৈর্ঘ্য এবং শক্তি রেটিং আলাদাভাবে পরীক্ষা করা আবশ্যক।
সর্বোচ্চ নির্ভুলতা অংশ একটি দ্বিতীয় সীমাবদ্ধতা যোগ. যখন অংশ সহনশীলতা 0.05 মিমি এর নিচে হয়, তখন প্রেসের কঠোরতা, স্লাইড নির্দেশিকা এবং মেশিনের তাপমাত্রা স্থিতিশীলতা টনেজ গণনার চেয়ে বেশি প্রাসঙ্গিক হয়ে ওঠে। আট-পার্শ্বযুক্ত নির্দেশিকা সহ একটি লো-ডিফ্লেকশন ক্লোজড ফ্রেমের দাম বেশি কিন্তু টুলিং এর জীবনের অনেক বেশি সময় ধরে সহনশীলতা ধরে রাখে।
উদ্ধৃতির জন্য একটি ব্যবহারিক নিয়ম হল এই ক্রমটি অনুসরণ করা:
যদি ফলস্বরূপ টনেজ একটি প্রেস মডেলের রেটিংয়ের 20 শতাংশের মধ্যে আসে, তাহলে পরবর্তী মডেলে যান। একটি ঠাণ্ডা গঠনকারী প্রেস যা তার ব্যবহারযোগ্য ক্ষমতার 95 শতাংশে ঠেলে শক্তির মার্জিন হারাবে, এবং স্টলের সমস্যাগুলি বিকেলের উত্পাদন চলাকালীন উত্তাপে উপস্থিত হবে।
প্রেস স্পেসিফিকেশন পরিষ্কার হওয়ার সময়, কে এটি তৈরি করে এবং কোন কনফিগারেশনে তা নিয়ে প্রশ্ন থেকে যায়। নিম্নলিখিত পয়েন্টগুলি একাধিক উদ্ধৃতি তুলনা থেকে এবং ইনস্টলেশনের পরে প্রদর্শিত সমস্যাগুলি থেকে আসে।
100 টনের বেশি ঠাণ্ডা তৈরির লোডের জন্য, বাজেট অনুমতি দিলে একটি বন্ধ-ফ্রেমের কাঠামো পছন্দ করুন। বদ্ধ ফ্রেমগুলি সাইড লোডের অধীনে মাত্রাগতভাবে স্থিতিশীল এবং সময়ের সাথে সাথে উচ্চতর নির্ভুলতার অনুমতি দেয়। টুলিং অ্যাক্সেসিবিলিটির জন্য যদি একটি খোলা ফ্রেমের প্রয়োজন হয়, তাহলে যাচাই করুন যে ফ্রেমটি স্ট্রেস-মুক্ত এবং সারিবদ্ধকরণের রেফারেন্স রাখার জন্য বিছানা এবং স্লাইড একই সময়ে মেশিন করা হয়েছে। জিজ্ঞাসা করুন যে সরবরাহকারী একই ফ্রেম ডিজাইনকে স্ট্যান্ডার্ড স্ট্যাম্পিং সংস্করণ এবং একটি কোল্ড ফোরজিং সংস্করণে বিক্রি করে কিনা; পার্থক্যটি প্রায়শই একটি দীর্ঘ স্লাইড গাইড, ভারী গিবস এবং একটি চাঙ্গা বিছানার মধ্যে থাকে।
ঠান্ডা গঠন ড্রাইভ একটি ভারী শক রাখে. একটি ভেজা মাল্টি-প্লেট ক্লাচ আরও তাপ ক্ষমতা তৈরি করে এবং উচ্চ ক্রমাগত লোডের জন্য সাধারণ পছন্দ; একটি শুকনো ক্লাচ ছোট প্রেস এবং ছোট রানের জন্য গ্রহণযোগ্য। নিশ্চিত করুন যে প্রেসটি শুধুমাত্র একক-স্ট্রোক পরীক্ষায় নয়, আপনি যে স্ট্রোক হারে চালানোর পরিকল্পনা করছেন তাতে ক্রমাগত রেটেড টনেজ তৈরি করতে পারে।
আধুনিক প্রেস ক্রেতারা কালার টাচস্ক্রিন সহ একটি প্রোগ্রামেবল লজিক কন্ট্রোলার, ডাই-সেটিং প্যারামিটারের জন্য স্টোরেজ এবং একটি লোড মনিটর আশা করে যা প্রতিটি স্ট্রোকের প্রকৃত টনেজ রেকর্ড করে। লোড মনিটর একটি বিলাসিতা নয়: এটি টুলকে রক্ষা করে এবং ডাই পরলে অপারেটরকে বলে। এছাড়াও নিশ্চিত করুন যে কয়েল ফিডার, বার ফিডার, ট্রান্সফার সিস্টেম, বা রোবোটিক পিক-এন্ড-প্লেস সেল কিনা কন্ট্রোলার ফিডিং সিস্টেমের ধরন সমর্থন করে এবং সরবরাহকারী কমিশনিংয়ের সময় অটোমেশন ইন্টারফেসকে একীভূত করতে পারে।
কোল্ড ফর্মিং ডাউনটাইম ডাই পরিবর্তন দ্বারা প্রভাবিত হয়। একটি দ্রুত ডাই-চেঞ্জ সিস্টেম, একটি ভাল ডিজাইন করা ইজেক্টর সেট এবং পর্যাপ্ত টি-স্লট সহ একটি প্রেস বেড সেটআপের সময়কে উল্লেখযোগ্য ব্যবধানে কমিয়ে দেয়। যদি অংশটি তেল দিয়ে বা জলে দ্রবণীয় লুব্রিকেন্ট দিয়ে তৈরি করা হয়, তাহলে প্রেসে অবশ্যই ড্রেন, সাম্প এবং ঐচ্ছিক কুয়াশা নিষ্কাশন সংযোগ থাকতে হবে একটি পরিষ্কার সেল বিন্যাসের জন্য।
একটি মেশিনের জন্য যা বহু বছর ধরে দুই শিফটে চলবে, সরবরাহকারী স্পেসিফিকেশনের মতোই গুরুত্বপূর্ণ। ইন্টিগ্রেটেড প্রোডাকশন সহ একজন প্রস্তুতকারকের সন্ধান করুন: বাড়ির ঢালাইয়ের ফ্রেম, মেশিনিং, সমাবেশ লাইন এবং একটি পরিষেবা দল যা প্রাক-বিক্রয়ের সময় প্রযুক্তিগত প্রশ্নের উত্তর দেয়। একটি দরকারী অন-সাইট চেক হল সরবরাহকারী একই মেশিন টুলে স্লাইড এবং বিছানার নির্ভুল মেশিনিং নিয়ন্ত্রণ করে কিনা, কারণ এটি প্রেসের জীবনের জন্য স্থায়ী হওয়া সমান্তরাল সহনশীলতা নির্ধারণ করে। একজন দক্ষ সরবরাহকারী তাদের উৎপাদন ব্যবস্থাপনা ব্যবস্থা এবং গুণমানের শংসাপত্রগুলিও নথিভুক্ত করবে, তাই আলোচনার সময় শংসাপত্র এবং সর্বশেষ অডিট রিপোর্ট উভয়ের জন্য জিজ্ঞাসা করুন।
কোল্ড ফর্মিং প্রেসগুলি শক্তভাবে চলে, এবং ভালভাবে রক্ষণাবেক্ষণ করা এবং অবহেলিত যন্ত্রপাতির মধ্যে পার্থক্য ছয় মাসের মধ্যে ডাই লাইফ এবং আংশিক সামঞ্জস্যের মধ্যে দেখা যায়।
দৈনিক চেকগুলি তৈলাক্তকরণ সিস্টেমের সাথে সম্পর্কিত: তেলের স্তর, সঞ্চালনের চাপ এবং ফিল্টারের অবস্থা। টগল লিঙ্কগুলি অত্যন্ত উচ্চ পিনের চাপ বহন করে এবং কয়েক মিনিটের তৈলাক্তকরণ বাধা স্থায়ীভাবে লিঙ্ক পিন পৃষ্ঠগুলিকে স্কোর করতে পারে। একটি ব্যবহারিক রক্ষণাবেক্ষণ ক্যালেন্ডার এই মত দেখায়:
ঠান্ডা গঠনের সবচেয়ে সাধারণ ব্যর্থতা ফ্রেম ভাঙ্গন নয় বরং তাপীয় প্রবাহ। দীর্ঘ উৎপাদন চলে টগল বিয়ারিং-এ তাপ উৎপন্ন করে, যা ফ্রেমকে প্রসারিত করে এবং শাট উচ্চতা পরিবর্তন করে। ক্রমাগত ঠান্ডা কাজের জন্য ডিজাইন করা মেশিনগুলি একটি স্বয়ংক্রিয় তৈলাক্তকরণ প্রবাহের সাথে ক্ষতিপূরণ দেয় যা তাপকে দূরে বহন করে এবং নিয়ন্ত্রণ ব্যবস্থা ফ্রেমের তাপমাত্রা পর্যবেক্ষণ করে। কেনার আগে প্রস্তুতকারকের সাথে তাপীয় স্থিতিশীলতা নিয়ে আলোচনা করুন, বিশেষ করে যদি দোকানের মেঝে তাপমাত্রা-নিয়ন্ত্রিত না হয়।
নিরাপত্তা হল অপারেশনের অংশ: দুই হাতের অ্যান্টি-রিপিট কন্ট্রোল, একটি হালকা পর্দা বা ফিক্সড গার্ড এবং একটি মেকানিক্যাল ব্রেক ইন্টারলক হল বেসলাইন প্রয়োজনীয়তা। কোল্ড ফর্মিং ডাইস পদার্থকে উচ্চ গতিতে বের করে দেয় এবং চিপলিস মানে চিপফ্রি নয়; উড়ন্ত তারের টুকরো বা লুব্রিকেন্ট মিস্ট থেকে রক্ষা করা স্লাইডের মতো একই সুরক্ষা ধারণার অন্তর্গত।
খরচের প্রশ্নের প্রথম উত্তর হল: সাধারণ স্ট্যাম্পিং প্রেসের তুলনায় একই নামমাত্র টননেজের জন্য কোল্ড ফর্মিং প্রেসের দাম বেশি, কারণ ফ্রেম, গাইড এবং ড্রাইভ ভারী। দ্বিতীয় উত্তর হল যে অর্থনীতি সাধারণত উপাদান এবং গতি দ্বারা নির্ধারিত হয়, প্রেস মূল্য দ্বারা নয়।
160 থেকে 400 টন পরিসরে একটি সাধারণ মাঝারি-টনেজ টগল কোল্ড ফর্মিং প্রেসের জন্য সেই শ্রেণীর অন্যান্য শিল্প প্রেসের মতো একই অর্ডারের প্রাথমিক মূলধন ব্যয় প্রয়োজন, এবং পেব্যাক গণনার মধ্যে টুলিং, ইনস্টলেশন, প্রশিক্ষণ এবং খুচরা যন্ত্রাংশের প্রথম সেট অন্তর্ভুক্ত করা উচিত। যদিও প্রতি অংশের চলমান খরচ, আয়তনের সাথে নাটকীয়ভাবে কমে যায় কারণ যন্ত্রের ব্যবহার 40 থেকে 60 শতাংশ থেকে বেড়ে 75 থেকে 95 শতাংশে ঠাণ্ডা তৈরি হয়।
একটি সাধারণ মডেল: একটি মেশিনযুক্ত অংশ চিপ হিসাবে তার শুরু বারের স্টকের 50 শতাংশ হারায়। যদি ইস্পাত বিক্রয় মূল্যের একটি অর্থপূর্ণ অংশ ব্যয় করে, এবং প্ল্যান্টটি প্রতি বছর 500,000 পিস উত্পাদন করে, তবে পুনরুদ্ধার করা উপাদানটি চক্রের সময় গণনা করার আগে, দুই বছরের মধ্যে প্রেসের পার্থক্যকে ন্যায্যতা দিতে পারে। দোকান-তল বাস্তবে, সিদ্ধান্তের মধ্যে প্রেসকে বিদ্যমান উৎপাদন লাইনে লাগানোও অন্তর্ভুক্ত রয়েছে। তাই একটি দায়িত্বশীল খরচ বিশ্লেষণ সর্বদা একটি সাধারণ বিবৃতির পরিবর্তে নির্দিষ্ট অংশের উপর ভিত্তি করে।
মূলধন বাজেট এবং স্থান পরিকল্পনা এছাড়াও খাওয়ানোর সরঞ্জাম বিবেচনা করা উচিত: কয়েল ক্র্যাডল, স্ট্রেইটনার, ফিড, স্ক্র্যাপ পরিবাহক, এবং একটি অংশ হ্যান্ডলিং সিস্টেম। এই পেরিফেরাল সিস্টেমগুলি প্রায়ই প্রেস বিনিয়োগের 20 থেকে 35 শতাংশ প্রতিনিধিত্ব করে, এবং তারা উদ্ধৃতি পর্যায়ে অদৃশ্য থাকে। যে সমস্ত ক্রেতারা এই ধাপটি এড়িয়ে যান তাদের একটি প্রেসের সাথে শেষ হয় যা এক শিফটে চলে কারণ অপারেটররা এটি খাওয়াতে পারে না।
আলোচনার ভিত্তি করার একটি ব্যবহারিক উপায় হল একটি প্রকৃত পণ্য পরিবারকে দেখা যা বিশেষভাবে কোল্ড ফরজিংয়ের জন্য তৈরি করা হয়েছে। বলুন হাই-প্রিসিসন মেশিনারি কোল্ড ফোরজিং টগল-টাইপ পাওয়ার প্রেসের BLKP সিরিজ তৈরি করে, যা 260, 400, 650, এবং 850 টন নামমাত্র ক্ষমতা কভার করে। সিরিজটি উপরে বর্ণিত ডিজাইনের অগ্রাধিকারগুলির একটি প্রত্যক্ষ উদাহরণ: উচ্চ বিকৃতি শক্তির জন্য একটি টগল ড্রাইভ, নিয়ন্ত্রিত স্লাইড গতির জন্য একটি সুষম স্ট্রোক এবং শিল্প ক্রমাগত অপারেশনের জন্য ভারী-শুল্ক ফ্রেম নির্মাণ।
BLKP260 হল ভারী পরিসরের এন্ট্রি মডেল। এটি বিপর্যস্ত এবং ছোট-এক্সট্রুশন কাজের জন্য স্থাপন করা হয়েছে, যেখানে এর চটপটে নির্ভুলতা এবং টগল সিস্টেমের স্থায়িত্ব উচ্চ-ভলিউম উপাদানগুলির উপর কঠোর মাত্রিক নিয়ন্ত্রণের অনুমতি দেয়। মাঝারি ফাস্টেনার ফাঁকা, ছোট ভারবহন ঘোড়দৌড় এবং বৈদ্যুতিক সংযোগের যন্ত্রাংশ উৎপাদনকারী উদ্ভিদ সাধারণত এই ক্ষমতা দিয়ে তাদের কোল্ড ফোরজিং লাইন শুরু করে।
 BLKP-260 চতুর স্পষ্টতা কোল্ড ফোরজিং টগল প্রেস এই 2600 kN টগল প্রেসটি ছোট অংশগুলির উচ্চ-গতির নির্ভুলতার জন্য উপযুক্ত। নীচের মৃত কেন্দ্রের কাছে এর হ্রাসকৃত স্লাইড গতি নিয়ন্ত্রিত বিকৃতি সমর্থন করে, এখানে বর্ণিত বিপর্যস্ত এবং ছোট-এক্সট্রুশন কাজের জন্য আদর্শ। পণ্য দেখুন →
BLKP400 একটি ভারসাম্যপূর্ণ স্ট্রোক যোগ করে, যা গুরুত্বপূর্ণ যখন উপাদানটিকে দীর্ঘ ডাই ক্যাভিটির মধ্য দিয়ে যেতে হয়: স্লাইড বলটি পূর্ণ গঠনকারী অঞ্চলের মাধ্যমে অংশে থাকে, তাই ডাইটি কোণে ফাটল ছাড়াই সম্পূর্ণরূপে পূর্ণ হয়। এটি বল স্টাড, টাই-রড প্রান্ত এবং স্বয়ংচালিত ব্রেক এবং স্টিয়ারিং উপাদানগুলির জন্য একটি সাধারণ পছন্দ।
 BLKP-400 ব্যালেন্সড-স্ট্রোক কোল্ড ফোরজিং টগল প্রেস 4000 kN ক্ষমতা এবং নাকল-জয়েন্ট মেকানিজম সহ, এই মডেলটি বিপর্যস্ত করা, কয়েনিং এবং সাইজ করার জন্য উপাদান প্রবাহ উন্নত করে। এর সুষম স্ট্রোক লম্বা ডাই ক্যাভিটি সম্পূর্ণরূপে পূরণ করতে সাহায্য করে, বল স্টাড এবং স্টিয়ারিং উপাদানগুলির জন্য একটি মূল সুবিধা। পণ্য দেখুন →
উপরের প্রান্তে, BLKP650 এবং BLKP850 হল বড় এক্সট্রুশন, ভারী গিয়ার ফাঁকা এবং পুরু-প্রাচীর গঠিত অংশগুলির জন্য শিল্প-শুল্ক মেশিন। উচ্চ বিকৃতি ক্ষমতা এবং চাঙ্গা ফ্রেম ক্রমাগত স্ট্রোক হারে বড় ক্রস-বিভাগীয় হ্রাসের পুনরাবৃত্তি লোড শোষণ করে। সম্পূর্ণ BLKP সিরিজটি Bolun পণ্যের পৃষ্ঠাগুলিতে নথিভুক্ত করা হয়েছে, এবং বিক্রয় প্রকৌশল দল অঙ্কনটি পর্যালোচনা করার পরে আপনার নির্দিষ্ট অংশকে একটি মডেলে ম্যাপ করতে পারে।
 BLKP-650 হেভি-ডিউটি হাই-ডিফর্মেশন কোল্ড ফোরজিং প্রেস এই 6500 kN মেশিনটি একটি 8 মিমি প্রেসার স্ট্রোক এবং ইন্টিগ্রেটেড ইজেক্টর সহ ভারী কম্প্রেশন এবং গভীর কোল্ড ফোরজিং পরিচালনা করে। এর রিইনফোর্সড ফ্রেম এবং লোড ডিটেকশন সেফটি সিস্টেম ইন্ডাস্ট্রিয়াল অপারেশনে বড় এক্সট্রুশন এবং পুরু-প্রাচীরের অংশগুলির জন্য উপযুক্ত। পণ্য দেখুন →
বলুনের পটভূমি এই দাবিকে সমর্থন করে: কোম্পানিটি দুই দশকেরও বেশি সময় ধরে ধাতু তৈরির সরঞ্জাম তৈরি করেছে, ডিজাইন এবং মূল-কম্পোনেন্ট মেশিনিং থেকে চূড়ান্ত সমাবেশ পর্যন্ত একটি সম্পূর্ণ উৎপাদন শৃঙ্খল পরিচালনা করে এবং ওপেন-টাইপ, ক্লোজড-টাইপ এবং বিশেষ-উদ্দেশ্য প্রেসের বিস্তৃত ক্যাটালগ বজায় রাখে। কোম্পানির ওয়েবসাইটে উপলব্ধ এই সম্পূর্ণ ক্যাটালগটি একজন ক্রেতার জন্য গুরুত্বপূর্ণ কারণ একই কারখানাটি শুধুমাত্র কোল্ড ফোরজিং প্রেসই নয়, একই প্ল্যান্টের সংলগ্ন ক্রিয়াকলাপের জন্য স্ট্যাম্পিং প্রেস এবং সার্ভো প্রেসও সরবরাহ করতে পারে।
কোল্ড ফর্মিং প্রেস একটি কুলুঙ্গি মেশিন নয়; এটি উপাদানগুলির একটি বিস্তৃত তালিকার জন্য সবচেয়ে লাভজনক উত্পাদন প্রক্রিয়া যার আকারগুলি প্রতিসম, যার আয়তন বেশি এবং যার উপাদানগুলি যথেষ্ট নমনীয়। টেকনিক্যাল কোর হল টগল মেকানিজম: এটি টনেজকে ঠিক সেখানে রাখে যেখানে গঠনের কাজ হয়, যোগাযোগের সময় স্লাইডকে ধীর করে ডাইকে রক্ষা করে এবং টুল ডিজাইনারকে একটি অনুমানযোগ্য বল উইন্ডো দেয়। নির্বাচন প্রক্রিয়া একটি বল অনুমান দিয়ে শুরু হয়, টনেজ সংজ্ঞা, স্ট্রোক, কঠোরতা, শক্তি, এবং নির্দেশিকাগুলির একটি স্বচ্ছ তুলনাতে চলে যায় এবং একটি প্রস্তুতকারকের সাথে অংশীদারিত্বের সাথে শেষ হয় যার ফ্রেম উত্পাদন এবং গুণমান সিস্টেম আপনি যাচাই করেছেন৷
Bolun BLKP সিরিজটি দেখায় যে একটি আধুনিক টগল কোল্ড ফর্মিং প্রেস 260 থেকে 850 টন পরিসরে কেমন দেখায় এবং কোম্পানির বিস্তৃত ক্যাটালগ স্ট্যাম্পিং, সার্ভো এবং গভীর-ড্রয়িং মেশিনগুলিকে কভার করে যা সাধারণত একটি ঠান্ডা গঠনকারী কোষকে ঘিরে থাকে। যখন একটি অংশ অঙ্কন আসে এবং ভলিউম প্রক্রিয়াটিকে ন্যায্যতা দেয়, তখন সবচেয়ে ব্যবহারিক পরবর্তী পদক্ষেপটি একটি চক্র-সময় এবং টনেজ বিশ্লেষণের জন্য কারখানায় অঙ্কন এবং অপারেটিং শর্ত প্রেরণ করা। এভাবেই একটি প্রেস ক্রয় একটি উত্পাদন সিদ্ধান্তে পরিণত হয় এবং একটি উত্পাদন সিদ্ধান্ত একটি প্রতিযোগিতামূলক খরচের অবস্থানে পরিণত হয়৷


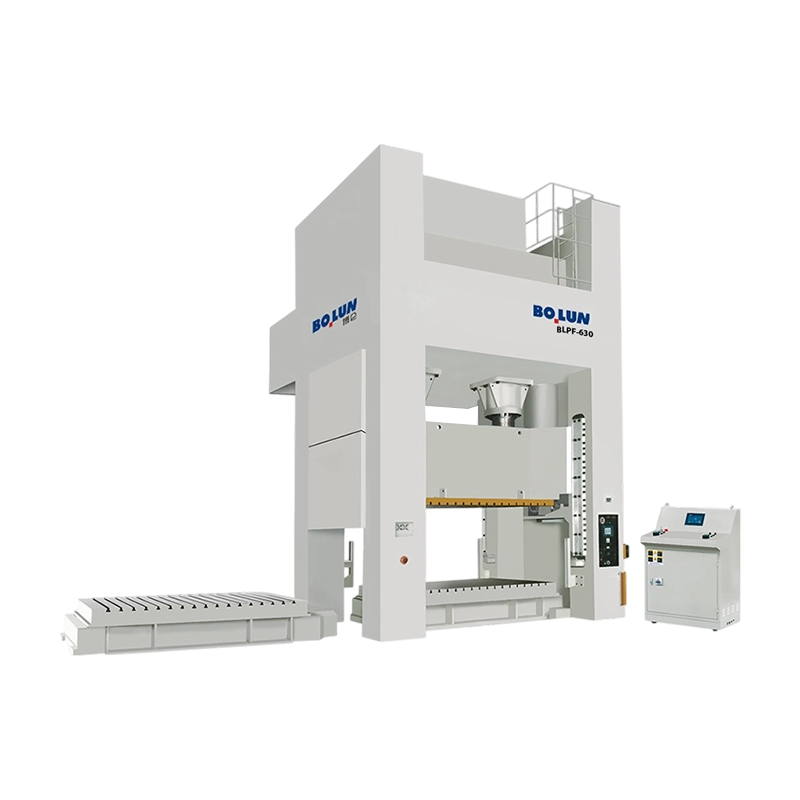
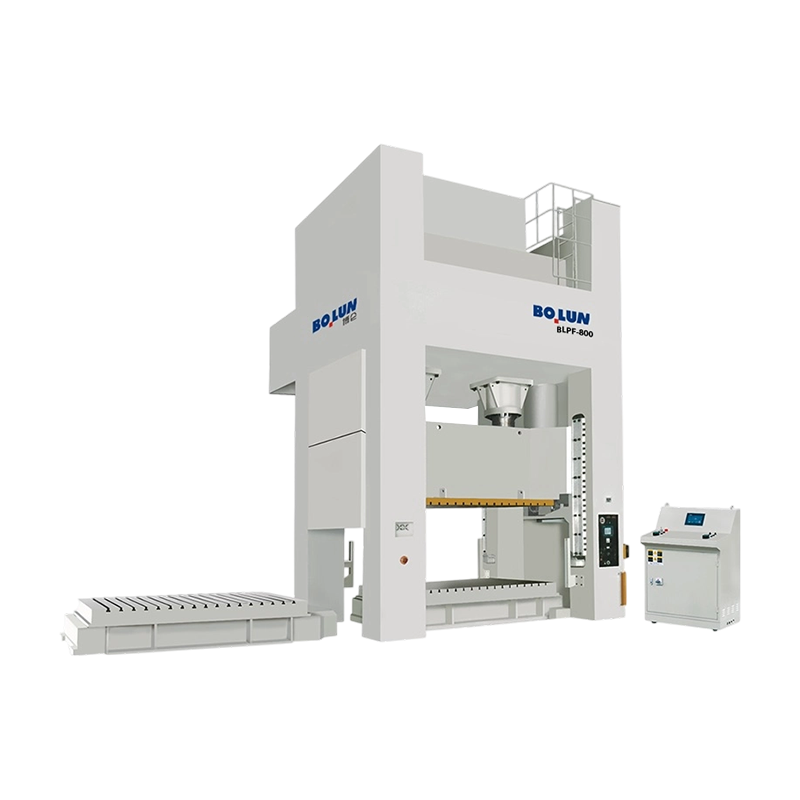
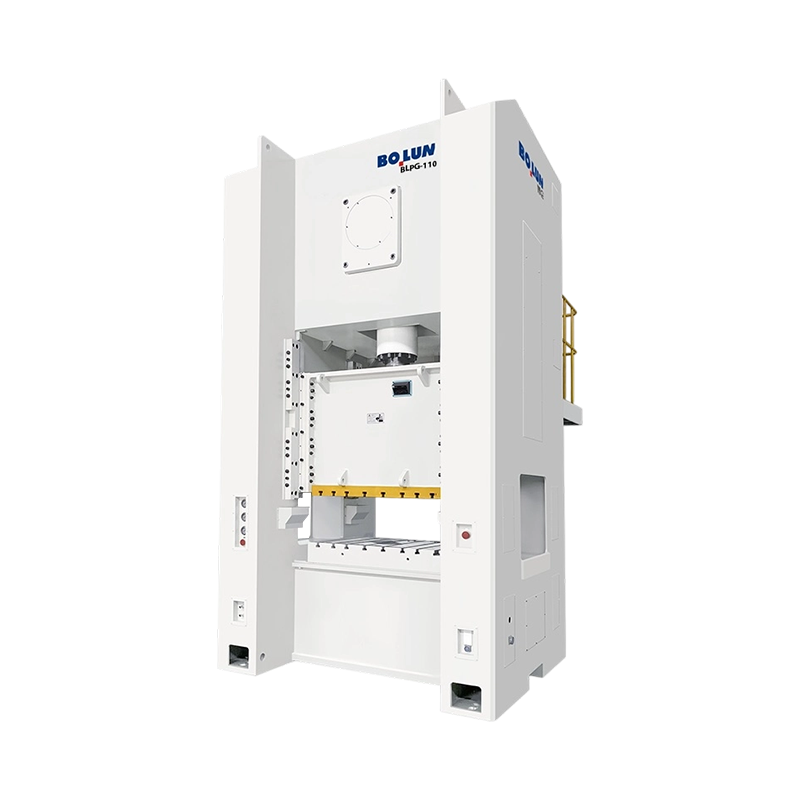
ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের মেটাল কম্পোনেন্ট প্ল্যান্টের একজন প্রোডাকশন ম্যানেজার স...
সংক্ষিপ্ত উত্তর: কোন ফ্রেম টাইপ আপনার কাজের জন্য উপযুক্ত আ ...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্র...
দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

