একজন প্রোডাকশন ম্যানেজার একটি উচ্চ-ভলিউম ফাস্টেনার, একটি বিয়ারিং রেস এবং একটি ব্যাটারির শেল আঁকার স্তুপ নিয়ে একটি ইঞ্জিনিয়ারিং মিটিংয়ে যাচ্ছেন৷ সাধারণ প্রশ্ন হল: "আমরা কি এগুলিকে দ্রুততর করতে পারি, কম স্ক্র্যাপ সহ, এবং মেশিনিং বা হট ফোরজিংয়ের চেয়ে ভাল ক্লান্তি জীবন সহ?" উত্তর, অনেক ক্ষেত্রে, ঠান্ডা গঠন। কোল্ড ফর্মিং হল ধাতুকে তার পুনঃক্রিস্টালাইজেশন তাপমাত্রার নিচে, সাধারণত ঘরের তাপমাত্রায়, উচ্চ চাপে উপাদানটিকে একটি ডাই ক্যাভিটিতে বাধ্য করার প্রক্রিয়া। এটি একটি সাধারণ তার বা রডকে সেকেন্ডের মধ্যে একটি সমাপ্ত বা কাছাকাছি-সমাপ্ত অংশে পরিণত করে, যখন উপাদান শক্তির উন্নতি করে এবং বর্জ্য হ্রাস করে। একজন ক্রেতার জন্য ব্যবহারিক চ্যালেঞ্জ হল কোল্ড ফর্মিং কাজ করে কিনা তা নয়, তবে কীভাবে প্রক্রিয়াটিকে অংশ জ্যামিতি, উপাদান এবং প্রেসের সাথে মেলাতে হয় যা কাজটি করবে।
কোল্ড ফর্মিং হল একটি ধাতব তৈরির পদ্ধতি যা পরিবেষ্টিত তাপমাত্রায় একটি ধাতব ফাঁকা বা তারের আকৃতি পরিবর্তন করে, ওয়ার্কপিসটিকে তার পুনঃস্থাপন বিন্দুর উপরে গরম না করে। ধাতু একটি ঘুষি এবং একটি ডাই মধ্যে সংকুচিত হয়, এবং উপাদান পছন্দসই আকারে প্লাস্টিক সরানো হয়. কারণ তাপমাত্রা কম থাকে, ধাতুটি শক্ত হয়ে যাওয়ার অভিজ্ঞতা হয়। এর অর্থ হল অংশটি বিকৃত হওয়ার কারণে শক্তিশালী হয়ে ওঠে, প্রায়শই মূল উপাদানের ফলন শক্তির দুই থেকে তিনগুণে পৌঁছায়। প্রক্রিয়াটিকে কোল্ড ফোরজিং বা কোল্ড হেডিংও বলা হয়, এটি শিল্প এবং অংশের ধরণের উপর নির্ভর করে।
"ঠান্ডা গঠন" শব্দটি বিস্তৃত। একটি ফাস্টেনার প্ল্যান্টে, এটি সাধারণত একটি ঠান্ডা প্রাক্তনকে বোঝায় যা কুণ্ডলযুক্ত তার নেয়, একটি ফাঁকা কেটে দেয় এবং স্ক্রু, বোল্ট বা বাদাম তৈরি করতে এটিকে বিভিন্ন ডাই স্টেশনের মধ্য দিয়ে সরিয়ে দেয়। একটি স্ট্যাম্পিং দোকানে, এর অর্থ একটি ঠান্ডা ফোরজিং প্রেস হতে পারে যা গিয়ার ফাঁকা বা শ্যাফ্টের মতো বড় অংশ গঠন করে। একটি শীট ধাতু প্রসঙ্গে, এটি রোল গঠন বা ঠান্ডা নমন উল্লেখ করতে পারে। এই নিবন্ধটি শক্ত ধাতব অংশগুলির প্রেস-ভিত্তিক গঠনের উপর দৃষ্টি নিবদ্ধ করে, যেখানে সর্বোচ্চ টনেজ এবং সর্বাধিক প্রযুক্তিগত সরঞ্জামের সিদ্ধান্তগুলি ঘটে।
ঠান্ডা গঠন এবং গরম গঠনের মধ্যে মূল পার্থক্য হল তাপমাত্রা। হট ফর্মিং রিক্রিস্টালাইজেশনের উপরে কাজ করে, তাই ধাতু নরম থাকে এবং জটিল আকারে প্রবাহিত হতে পারে। কোল্ড ফর্মিং ঘরের তাপমাত্রায় বা কাছাকাছি কাজ করে, তাই ধাতুটি শক্ত এবং বিকৃতির জন্য আরও প্রতিরোধী। এই পার্থক্যটি ইকুইপমেন্ট স্পেসিফিকেশনকে চালিত করে: কোল্ড ফর্মিং প্রেসের জন্য একই ক্ষমতার হট ফোরজিং প্রেসের চেয়ে বেশি টনেজ, আরও কঠোর ফ্রেম এবং প্রায়শই আরও পরিশীলিত স্ট্রোক প্রোফাইল প্রয়োজন।
ঠাণ্ডা গঠন এই সত্যকে কাজে লাগায় যে নমনীয় ধাতুগুলি স্থায়ীভাবে পুনরায় আকার দিতে পারে যখন চাপ তাদের ফলন বিন্দুকে ছাড়িয়ে যায়। পাঞ্চ ধাতুটিকে একটি ডাই গহ্বরে ঠেলে দেয় এবং উপাদানটি সর্বনিম্ন প্রতিরোধের পথ ধরে প্রবাহিত হয়। যেহেতু ধাতুটি অপারেশনের সময় পুনরায় ক্রিস্টালাইজ করে না, শস্যের কাঠামোটি দীর্ঘায়িত হয় এবং উপাদানটি শক্ত হয়ে যায়। এই স্ট্রেন শক্ত হওয়া একটি দ্বি-ধারী তলোয়ার: এটি শক্তি বাড়ায়, তবে এটি নমনীয়তাও হ্রাস করে, তাই প্রতি ধাপে বিকৃতির পরিমাণ সীমিত।
তিনটি মৌলিক বিকৃতি মোড রয়েছে যা বেশিরভাগ ঠান্ডা গঠনের ক্রিয়াকলাপ পরিচালনা করে:
ফরোয়ার্ড এক্সট্রুশনে, ধাতুটিকে পাঞ্চ ট্র্যাভেলের মতো একই দিকে ডাই খোলার মাধ্যমে ধাক্কা দেওয়া হয়। খালিটি একটি পাত্রে রাখা হয় এবং একটি পাঞ্চ এটিকে এক প্রান্ত থেকে সংকুচিত করে, উপাদানটিকে একটি ছোট ছিদ্র দিয়ে প্রবাহিত করতে বাধ্য করে। এটি শ্যাফ্ট, স্টেপড পিন এবং টিউবুলার উপাদান তৈরি করার একটি আদর্শ উপায়। প্রয়োজনীয় চাপ হ্রাস অনুপাত এবং উপাদানের প্রবাহ চাপের উপর নির্ভর করে।
পশ্চাদগামী এক্সট্রুশনে, ধাতুটি পাঞ্চ ভ্রমণের বিপরীত দিকে প্রবাহিত হয়। পাঞ্চটি ফাঁকা জায়গায় প্রবেশ করে এবং উপাদানটিকে পঞ্চের চারপাশে উপরের দিকে প্রবাহিত করতে বাধ্য করে, একটি কাপ বা একটি নলের মতো আকৃতি তৈরি করে। হেক্স সকেট, ব্যাটারি শেল এবং স্বয়ংচালিত প্লাঞ্জারগুলির মতো ফাঁপা অংশ তৈরির জন্য এটি সাধারণ। পশ্চাৎমুখী এক্সট্রুশন সামান্য উপাদান বর্জ্য সহ গভীর গহ্বর তৈরি করতে পারে, তবে এটির জন্য একটি খুব কঠোর প্রেসের প্রয়োজন কারণ পাঞ্চটি উচ্চ সংকোচনশীল লোডিং অনুভব করে।
মন খারাপ করা is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
বেশিরভাগ ঠান্ডা গঠিত অংশগুলির জন্য এই মোডগুলির সংমিশ্রণ প্রয়োজন। একটি সাধারণ ফাস্টেনার, উদাহরণস্বরূপ, মাথা তৈরি করতে বিরক্তিকর ব্যবহার করে, একটি শ্যাঙ্ক তৈরি করতে ফরওয়ার্ড এক্সট্রুশন এবং শেষে একটি ছাঁটাই বা নির্দেশক অপারেশন ব্যবহার করে। প্রেসকে অবশ্যই প্রতিটি স্টেশনের জন্য সঠিক বল, স্ট্রোক এবং বেগ সরবরাহ করতে হবে, এই কারণেই মেশিনের নকশাটি টুলিংয়ের মতোই গুরুত্বপূর্ণ।
একটি মাল্টি-স্টেশন পূর্বে ঠান্ডা গঠন একটি পুনরাবৃত্তি চক্র অনুসরণ করে যা বিভিন্ন অংশের পরিবারগুলিতে উল্লেখযোগ্যভাবে সামঞ্জস্যপূর্ণ। চক্রটি বোঝা একজন ক্রেতাকে প্রেসকে কী সরবরাহ করতে হবে তা মূল্যায়ন করতে সহায়তা করে।
চক্রের গতি প্রতি মিনিটে স্ট্রোক বা প্রতি মিনিটে অংশে পরিমাপ করা হয়। একটি উচ্চ-গতির বাদাম প্রতি মিনিটে 200 থেকে 400 অংশে চলতে পারে, যখন বড় অংশগুলির জন্য একটি ভারী কোল্ড ফোর্জিং প্রেস প্রতি মিনিটে মাত্র 20 থেকে 60 স্ট্রোকে চলতে পারে। প্রেস স্ট্রাকচার, ক্লাচ এবং কন্ট্রোল সিস্টেম অবশ্যই প্রয়োজনীয় গতি এবং লোড প্রোফাইলের সাথে মেলে নির্বাচন করতে হবে।
লোকেরা এই তিনটি শব্দ প্রায় বিনিময়যোগ্যভাবে ব্যবহার করে, যা সরঞ্জাম নির্বাচন করার সময় প্রকৃত বিভ্রান্তির কারণ হয়। পার্থক্য একাডেমিক নয়; এটি প্রেস স্পেসিফিকেশন, টুলিং কনফিগারেশন এবং প্রত্যাশিত অংশের সঠিকতাকে প্রভাবিত করে।
অনুশীলনে, একটি কোল্ড ফোরজিং প্রেসের একটি ভারী ফ্রেম এবং একটি শিরোনাম মেশিনের চেয়ে আরও শক্তিশালী স্লাইড রয়েছে, কারণ শক্তিগুলি বেশি এবং অংশটি বড়। একটি শিরোনাম মেশিন প্রায়শই একটি অনুভূমিক নকশা ব্যবহার করে গতি এবং টুলিং অ্যাক্সেসযোগ্যতাকে অগ্রাধিকার দেয়। যখন একজন ক্রেতা একটি "কোল্ড ফর্মিং মেশিন" চান, তখন সেলস ইঞ্জিনিয়ারকে স্পষ্ট করতে হবে যে অ্যাপ্লিকেশনটি ছোট ফাস্টেনার নাকি মাঝারি থেকে বড় কাঠামোগত অংশ। উত্তরটি টনেজ থেকে বিছানার আকার থেকে ড্রাইভের ধরণ পর্যন্ত প্রতিটি স্পেসিফিকেশন পরিবর্তন করে।
প্রতিটি ধাতু সফলভাবে ঠান্ডা হতে পারে না। ক্র্যাকিং ছাড়াই গুরুতর প্লাস্টিকের বিকৃতি সহ্য করার জন্য উপাদানটির যথেষ্ট নমনীয়তা থাকতে হবে, এবং প্রয়োজনীয় দৃঢ়তা না হারিয়ে শক্তি উন্নত করার জন্য যথেষ্ট পরিশ্রম-কঠোর করার ক্ষমতা থাকতে হবে। সবচেয়ে সাধারণ ঠান্ডা গঠনের উপকরণগুলির মধ্যে রয়েছে:
| উপাদান | সাধারণ ঠান্ডা গঠন আচরণ | সাধারণ শেষ ব্যবহার |
|---|---|---|
| কম কার্বন ইস্পাত | চমৎকার নমনীয়তা, কম প্রবাহ চাপ, সহজে ঠান্ডা গঠিত. 1006 থেকে 1018 এর মতো গ্রেডগুলি ব্যাপকভাবে ব্যবহৃত হয়। | ফাস্টেনার, পিন, শ্যাফ্ট, অ্যাঙ্কর |
| মাঝারি কার্বন ইস্পাত | আরো শক্তি কিন্তু কম নমনীয়তা; জটিল আকারের জন্য মধ্যবর্তী annealing প্রয়োজন হতে পারে. | গিয়ার, কাপলিং, স্বয়ংচালিত উপাদান |
| স্টেইনলেস স্টীল | কাজ দ্রুত শক্ত হয়ে যায়, উচ্চ টনেজ এবং আরও প্রগতিশীল টুলিং প্রয়োজন। | ফাস্টেনার, জিনিসপত্র, চিকিৎসা উপাদান |
| অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম খাদ | কম বল প্রয়োজন, ভাল পৃষ্ঠ ফিনিস, কিন্তু নরম এবং পিত্ত করতে পারেন. | হাউজিং, ক্যাপ, ইলেকট্রনিক্স |
| তামা ও পিতল | চমৎকার ঠান্ডা কার্যক্ষমতা, ভাল জারা প্রতিরোধের. | বৈদ্যুতিক টার্মিনাল, নদীর গভীরতানির্ণয় অংশ |
| খাদ ইস্পাত | উচ্চ শক্তি, গঠন করা আরও কঠিন, প্রায়শই একটি সোপান পাথর হিসাবে উষ্ণ গঠন প্রয়োজন। | অ্যাক্সেল শ্যাফ্ট, উচ্চ-শক্তি ফাস্টেনার |
আপনি যখন একটি ঠান্ডা গঠন প্রক্রিয়া ডিজাইন করেন, তখন উপাদানটির ফলন শক্তি এবং স্ট্রেন শক্ত হওয়ার হার প্রয়োজনীয় প্রেস বল নির্ধারণ করে। একটি নরম অ্যালুমিনিয়াম অংশের জন্য শুধুমাত্র 50 টন প্রয়োজন হতে পারে, যখন একই জ্যামিতির একটি স্টেইনলেস স্টিলের সংস্করণের জন্য 200 টন প্রয়োজন হতে পারে। ক্রেতাকে অবশ্যই অনুমান করা উচিত নয় যে স্টিলের জন্য রেট দেওয়া একটি প্রেস বল গণনা পরীক্ষা না করে একটি ভিন্ন খাদ পরিচালনা করবে।
ঠান্ডা গঠনের সুবিধাগুলি পরিমাপযোগ্য, এবং তারা ব্যাখ্যা করে যে কেন এত উচ্চ-আয়তনের ধাতব অংশগুলি এভাবে তৈরি করা হয়।
এই সুবিধাগুলি একটি প্রোডাকশন রানের তুলনায় প্রতি অংশে কম মোট খরচে রূপান্তরিত হয়, শর্ত থাকে যে পরিমাণটি টুলিংকে পরিমার্জন করার জন্য যথেষ্ট বেশি। কম ভলিউমের জন্য, ডাই খরচ সাধারণত নিষিদ্ধ, যা একটি মূল ক্রয়ের মানদণ্ড।
ঠান্ডা গঠন একটি সর্বজনীন সমাধান নয়। প্রেস বা টুলিং সেটে প্রতিশ্রুতি দেওয়ার আগে সীমাবদ্ধতাগুলি জানা অপরিহার্য।
একটি সংগ্রহের ঝুঁকি যা প্রায়শই উপেক্ষা করা হয় তা হল প্রেস এবং টুলিংয়ের মধ্যে স্তরিতকরণ। প্রগতিশীল স্ট্যাম্পিংয়ের জন্য ডিজাইন করা একটি প্রেসে কোল্ড ফোর্জিংয়ের জন্য প্রয়োজনীয় স্লাইড বেগ নিয়ন্ত্রণ নাও থাকতে পারে। অন্যদিকে, কোল্ড ফোর্জিংয়ের জন্য নির্মিত একটি প্রেসে ফাস্টেনারগুলির জন্য প্রয়োজনীয় উচ্চ স্ট্রোক হারের অভাব থাকতে পারে। ক্রেতার উচিত প্রস্তুতকারককে বল-স্ট্রোক কার্ভ এবং শক্তির ক্ষমতা প্রদর্শন করতে বলা, শুধু রেট করা টনেজ নয়।
প্রেস একটি ঠান্ডা গঠন অপারেশন হৃদয়. এটি এমন শক্তি সরবরাহ করে যা পাঞ্চকে ডাইতে চালিত করে এবং এটি অংশের নির্ভুলতা, সরঞ্জামের জীবন এবং সামগ্রিক উত্পাদন ব্যয় নির্ধারণ করে। মূল্যায়ন করার জন্য প্রধান প্রেস প্যারামিটারগুলি হল টনেজ, ফ্রেমের দৃঢ়তা, স্ট্রোকের দৈর্ঘ্য, স্লাইডের বেগ এবং ড্রাইভের ধরন।
টনেজ একটি স্ট্রোকের সময় প্রেস প্রয়োগ করতে পারে সর্বাধিক বল। এটি অবশ্যই অংশ দ্বারা প্রয়োজনীয় সর্বোচ্চ গঠন শক্তি অতিক্রম করতে হবে, যা উপাদানের প্রবাহের চাপ এবং অভিক্ষিপ্ত এলাকা থেকে গণনা করা হয়। একটি গুরুত্বপূর্ণ নিয়ম হল গণনা করা শিখর থেকে 10 থেকে 20 শতাংশ বেশি টনেজ সহ একটি প্রেস নির্বাচন করা, যাতে উপাদানের ভিন্নতা এবং সরঞ্জাম পরিধানের অনুমতি দেওয়া যায়।
ফ্রেমের অনমনীয়তা লোডের অধীনে ফ্রেমের বিচ্যুতির পরিপ্রেক্ষিতে পরিমাপ করা হয়। একটি অনমনীয় ফ্রেম পাঞ্চ এবং ডাইকে সারিবদ্ধ রাখে, যা শক্ত সহনশীলতা ধরে রাখার জন্য গুরুত্বপূর্ণ। ক্লোজড-ফ্রেম প্রেসগুলি সাধারণত খোলা-ফ্রেম প্রেসের চেয়ে বেশি কঠোর হয় কারণ বল পাথ বিছানার চারপাশে প্রতিসাম্যযুক্ত। অনেক ঠান্ডা প্রাক্তন তাই ভারী বোঝার জন্য একটি বন্ধ ফ্রেমের নকশা পছন্দ করে।
স্ট্রোক দৈর্ঘ্য স্ট্রোকের নিচ থেকে স্লাইডটি কতদূর যায় তা নির্ধারণ করে। এটা অংশ উচ্চতা মিটমাট করা আবশ্যক, ডাই খোলার, এবং প্রয়োজনীয় পাঞ্চ ভ্রমণ. ডিপ পার্টস এবং লং ফরওয়ার্ড এক্সট্রুশনের জন্য লম্বা স্ট্রোকের প্রয়োজন হয়, যার ফলে স্ট্রোকের হার কমে যেতে পারে কারণ স্লাইডকে অবশ্যই দীর্ঘ দূরত্বে ত্বরান্বিত করতে হবে।
স্লাইড বেগ টুলটি উপাদানের সাথে যোগাযোগ করার মুহূর্তে গতি। ঠাণ্ডা গঠনের জন্য, স্ট্রোকের নীচের দিকে একটি নিয়ন্ত্রিত বেগ জরুরী যাতে শক লোডিং এবং ডাইয়ের বিচ্ছিন্নতা এড়াতে হয়। যান্ত্রিক প্রেসে ক্র্যাঙ্কশ্যাফ্ট জ্যামিতি দ্বারা নির্ধারিত একটি বেগ প্রোফাইল থাকে, যখন সার্ভো প্রেসগুলি অপারেটরকে বেগ বক্ররেখা প্রোগ্রাম করতে দেয়।
ড্রাইভের ধরন যান্ত্রিক, জলবাহী, বা সার্ভো হতে পারে। একটি যান্ত্রিক প্রেস শক্তি সরবরাহ করতে একটি ফ্লাইহুইল এবং একটি ক্লাচ ব্যবহার করে এবং এটি উচ্চ-গতির গঠনের জন্য দক্ষ। একটি হাইড্রোলিক প্রেস স্ট্রোকের যেকোন স্থানে সম্পূর্ণ টনেজ সরবরাহ করে, যা দীর্ঘ গঠনের ক্রিয়াকলাপের জন্য দরকারী কিন্তু সামগ্রিকভাবে ধীর। একটি সার্ভো প্রেস সরাসরি ক্র্যাঙ্কশ্যাফ্টে বা একটি গিয়ারবক্সের মাধ্যমে একটি সার্ভো মোটর ব্যবহার করে, স্লাইড গতি এবং শক্তি ব্যবস্থাপনার সুনির্দিষ্ট নিয়ন্ত্রণ দেয়।
একটি কোল্ড ফোরজিং টগল প্রেস, যেমন একটি নাকল-জয়েন্ট প্রেস, স্ট্রোকের নীচে যান্ত্রিক সুবিধা প্রদান করে। টগল লিঙ্কেজ খুব কম বেগ সহ নীচের মৃত কেন্দ্রের কাছে উচ্চ শক্তি সরবরাহ করে, যা ঠান্ডা ফোর্জিং অংশগুলির জন্য আদর্শ যেগুলির জন্য উচ্চ চাপ এবং সামান্য স্লাইড ভ্রমণের প্রয়োজন হয়। ঠিক এই কারণেই একটি নকল-জয়েন্ট প্রেস প্রায়ই একটি সাধারণ ক্র্যাঙ্ক প্রেসের উপর কোল্ড ফোরজিং অ্যাপ্লিকেশনের জন্য বেছে নেওয়া হয়।
 BLKP-850 ইন্ডাস্ট্রিয়াল স্ট্রেন্থ হেভি-ডিউটি কোল্ড ফোরজিং টগল টাইপ পাওয়ার প্রেস BLKP-850 ইন্ডাস্ট্রিয়াল স্ট্রেন্থ হেভি-ডিউটি কোল্ড ফোরজিং টগল টাইপ পাওয়ার প্রেস delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... পণ্য দেখুন →
উদাহরণস্বরূপ, BLKP850 হল একটি ভারী-শুল্ক কোল্ড ফোরজিং টগল-টাইপ মেশিন যা শিল্প-স্কেল কোল্ড ফোরজিংয়ের জন্য ডিজাইন করা হয়েছে। এর নাকল-জয়েন্ট ড্রাইভ ভারসাম্যপূর্ণ স্ট্রোকের সাথে উচ্চ বিকৃতির শক্তিকে অনুমতি দেয়, যা তাদের ক্র্যাক না করে উচ্চ-শক্তির উপকরণগুলিকে আকার দেওয়ার জন্য প্রয়োজনীয় শর্ত। আপনি যখন কোল্ড ফোরজিং লাইনের জন্য প্রেসের তুলনা করছেন, তখন প্রতি স্ট্রোকের কার্যকর গঠন শক্তির দিকে তাকান, শুধু টননেজ নয়। টগল প্রেস ন্যূনতম গতিতে সর্বাধিক শক্তি সরবরাহ করে, যা টুলিংকে রক্ষা করে এবং অংশ ছিঁড়ে যাওয়ার ঝুঁকি হ্রাস করে।
কোল্ড ফোরজিং টগল প্রেস হল একটি বিশেষ মেশিন যা একটি সাধারণ ক্র্যাঙ্কের পরিবর্তে একটি নাকল-জয়েন্ট মেকানিজম ব্যবহার করে। এই প্রক্রিয়াটি স্ট্রোকের নীচের কাছে একটি "বাস" প্রভাব তৈরি করে, যার অর্থ শক্তির শিখর হিসাবে স্লাইডটি ধীরে ধীরে চলে। সেই কম-গতি, উচ্চ-শক্তির আচরণের জন্য কোল্ড ফোর্জিংয়ের প্রয়োজন হয়।
টগল লিঙ্কেজের একটি যান্ত্রিক সুবিধা রয়েছে যা ইনপুট বলকে গুণ করে। একটি ছোট মোটর ঘূর্ণন সঁচারক বল স্লাইডে একটি খুব বড় উল্লম্ব শক্তিতে পরিণত হয়, কিন্তু শুধুমাত্র একটি ছোট কাজের দূরত্বে। এটি কয়েনিং, এক্সট্রুশন এবং অন্যান্য ঠান্ডা গঠনের ক্রিয়াকলাপের জন্য টগল প্রেসগুলিকে আদর্শ করে তোলে যেখানে বিকৃতিটি ছোট তবে বলটি বিশাল। ফলাফল একটি পরিষ্কার পৃষ্ঠ ফিনিস সঙ্গে একটি কঠোর, সঠিক অংশ।
একটি টগল প্রেসের সাথে একটি ঝুঁকি হল যে এটি একটি দীর্ঘ কাজের স্ট্রোক বজায় রাখতে পারে না। যদি অংশটি একটি দীর্ঘ এক্সট্রুশন প্রয়োজন, প্রেস যথেষ্ট স্লাইড ভ্রমণ প্রদান নাও হতে পারে. সেক্ষেত্রে একটি ক্র্যাঙ্ক প্রেস বা দীর্ঘ স্ট্রোক সহ একটি সার্ভো প্রেস বেশি উপযুক্ত। ক্রেতার প্রেস টাইপের সাথে অংশের নির্দিষ্ট বিকৃতির পথের সাথে মিলিত হওয়া উচিত।
সার্ভো-চালিত প্রেস ঠান্ডা গঠনের অর্থনীতি পরিবর্তন করছে। একটি সার্ভো প্রেস একটি নির্দিষ্ট ফ্লাইহুইল এবং ক্লাচের উপর নির্ভর না করে একটি প্রোগ্রামযোগ্য পথের মাধ্যমে স্লাইডটি সরানোর জন্য একটি সার্ভো মোটর ব্যবহার করে। এটি অপারেটরকে স্লাইডের বেগ, অবস্থান এবং বল প্রোফাইলের উপর উচ্চ মাত্রার নিয়ন্ত্রণ দেয়। ঠান্ডা গঠনের জন্য, একটি সার্ভো প্রেস করতে পারে:
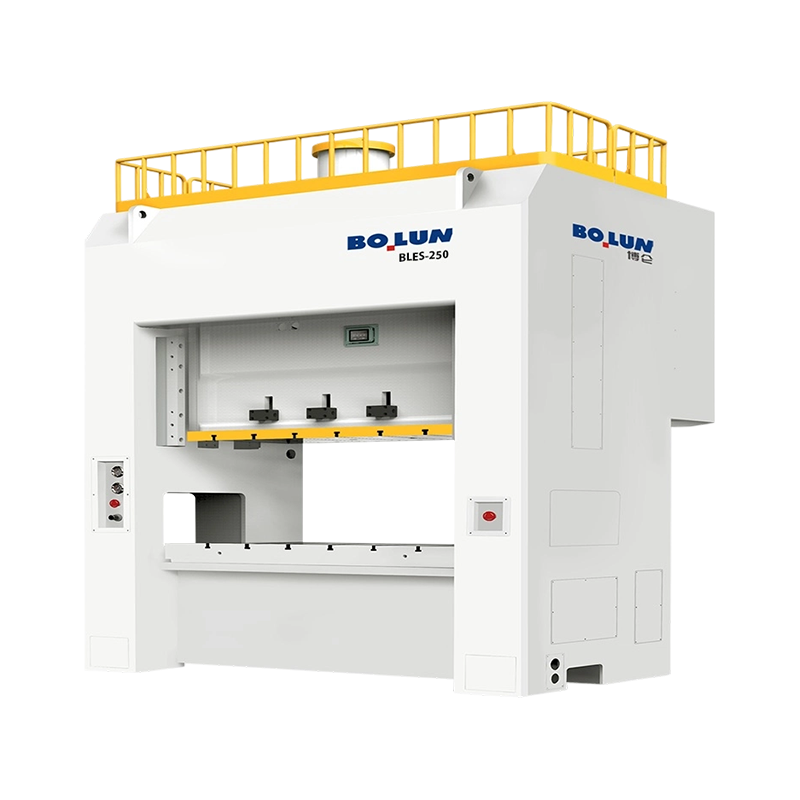
বন্ধ-ফ্রেম ডাবল-পয়েন্ট সার্ভো প্রেস ঠান্ডা গঠনের জন্য একটি সাধারণ পছন্দ। এর ফ্রেম ডিজাইন উচ্চ দৃঢ়তা প্রদান করে, এবং ডাবল-পয়েন্ট সংযোগটি বিছানা জুড়ে সমানভাবে লোড বিতরণ করে, যা বড় অংশগুলির জন্য গুরুত্বপূর্ণ। সার্ভো মোটর অপারেটরকে উপাদানের প্রতিক্রিয়ার সাথে স্লাইড বক্ররেখাকে সুরক্ষিত করতে সক্ষম করে। উদাহরণস্বরূপ, একটি উচ্চ-শক্তির খাদ তৈরি করার সময়, প্রেসটিকে কয়েকশ মিলিসেকেন্ডের জন্য নীচের কাছে ধরে রাখার জন্য প্রোগ্রাম করা যেতে পারে, যাতে ধাতুটি ছিঁড়ে না গিয়ে ডাই ক্যাভিটিতে প্রবাহিত হতে পারে।
 BLES-315 ইন্ডাস্ট্রিয়াল পাওয়ার হাউস ক্লোজড-ফ্রেম ডাবল-পয়েন্ট সার্ভো পাওয়ার প্রেস BLES-315 ইন্ডাস্ট্রিয়াল পাওয়ার হাউস ক্লোজড-ফ্রেম ডাবল-পয়েন্ট সার্ভো পাওয়ার প্রেস delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... পণ্য দেখুন →
BLES315 ক্লোজড-ফ্রেম ডাবল-পয়েন্ট সার্ভো প্রেসটি ইন্ডাস্ট্রিয়াল ঠাণ্ডা তৈরির কাজগুলির জন্য ডিজাইন করা হয়েছে যার জন্য গতিশীল স্ট্রোক নিয়ন্ত্রণ এবং একটি স্থিতিশীল বিছানা প্রয়োজন। এর উচ্চ-শক্তি ক্ষমতা এবং প্রোগ্রামেবল গতি আগত উপাদানের বৈচিত্রগুলিকে মিটমাট করার সময় সামঞ্জস্যপূর্ণ মাত্রা সহ অংশগুলি তৈরি করা সম্ভব করে। যখন একটি কোল্ড ফর্মিং সেল অটোমেশন অন্তর্ভুক্ত করে, তখন সার্ভো প্রেসকে একটি রোবট বা একটি স্থানান্তর সিস্টেমের সাথে একত্রিত করা যেতে পারে কারণ স্ট্রোকের সময় যান্ত্রিক উপাদানগুলি পরিবর্তন করার পরিবর্তে সফ্টওয়্যারে সামঞ্জস্য করা যেতে পারে।
গভীর অঙ্কন হল একটি ঠান্ডা গঠন প্রক্রিয়া যেখানে একটি শীট বা ফাঁকা একটি ডাইতে ঠেলে একটি কাপ বা একটি ফাঁপা অংশ তৈরি করা হয়। এটি ব্যাটারি শেল উত্পাদন, যন্ত্রপাতি উপাদান, এবং স্বয়ংচালিত অংশে সাধারণ। গভীর অঙ্কনের চাবিকাঠি হল যে উপাদানটি ছিঁড়ে যাওয়া এড়াতে ধীরে ধীরে এবং সমানভাবে প্রবাহিত হতে হবে। একটি প্রোগ্রামেবল স্ট্রোক সহ একটি সার্ভো প্রেস প্রতিটি পর্যায়ে সঠিক গতি এবং চাপ প্রদান করতে পারে, এই কারণেই সার্ভো প্রেসগুলি গভীর অঙ্কন ক্রিয়াকলাপের জন্য ক্রমবর্ধমানভাবে ব্যবহৃত হচ্ছে।
একটি ওপেন-টাইপ সিঙ্গেল-পয়েন্ট সার্ভো প্রেস একটি গভীর-অঙ্কন ক্ষমতা সহ, যেমন BLAS125, এমন অংশগুলির জন্য একটি কম্প্যাক্ট সমাধান যার জন্য একটি বিশাল বিছানার প্রয়োজন নেই কিন্তু অঙ্কন গতির সুনির্দিষ্ট নিয়ন্ত্রণ প্রয়োজন। "গভীর অঙ্কন" উপাধির অর্থ হল প্রেসটিকে সঠিক স্ট্রোকের দৈর্ঘ্য, স্লাইডের বেগ এবং গভীর কাপের গঠন পরিচালনা করার জন্য টুলিং স্পেস দিয়ে ডিজাইন করা হয়েছে। যখন একটি সরবরাহকারী স্পষ্টভাবে গভীর অঙ্কনের জন্য একটি সার্ভো প্রেস বাজারজাত করে, এটি একটি শক্তিশালী সংকেত যে কোম্পানি ঠান্ডা গঠনে একটি নিয়ন্ত্রিত স্লাইড গতির প্রয়োজনীয়তা বোঝে।
 BLAS-125 গভীর অঙ্কন ওপেন-টাইপ একক-পয়েন্ট সার্ভো পাওয়ার প্রেস BLAS-125 হাই-টর্ক ডিপ-ড্রয়িং ওপেন-টাইপ সিঙ্গেল-পয়েন্ট সার্ভো পাওয়ার প্রেস একটি বর্ধিত 180 মিমি স্লাইড স্ট্রোকের সাথে একটি শক্তিশালী 1250 kN শক্তি সরবরাহ করে। এই মডেল অতিরিক্ত... পণ্য দেখুন →
ব্যাটারি শেল গঠনের জন্য, একটি সার্ভো ড্রাইভ এবং একটি ডাবল-পয়েন্ট ফ্রেমের সমন্বয় প্রায়ই আদর্শ। সার্ভো মোশনটি শেলের উপাদানের গ্রেড এবং বেধের সাথে সুর করা যেতে পারে এবং ডাবল-পয়েন্ট স্লাইডটি ডাই জুড়ে অভিন্ন চাপ নিশ্চিত করে, বলি এবং ফাটল হ্রাস করে। ঠাণ্ডা গঠন ব্যাটারি উত্পাদনে চলে যাওয়ার সাথে সাথে, এই সরঞ্জাম সরবরাহকারীদের জন্য একটি পার্থক্যকারী হয়ে উঠছে যারা উচ্চ ভলিউমে ধারাবাহিক শেল সরবরাহ করতে পারে।
ঠান্ডা ফর্মিং বা গরম ফর্মিং ব্যবহার করার সিদ্ধান্ত সবসময় সুস্পষ্ট নয়। প্রতিটি প্রক্রিয়ার অংশের আকৃতি, উপাদান, আয়তন এবং প্রয়োজনীয় বৈশিষ্ট্যের উপর ভিত্তি করে সম্ভাব্যতার একটি নির্দিষ্ট উইন্ডো থাকে। নীচের টেবিলটি প্রধান পার্থক্যগুলিকে সংক্ষিপ্ত করে।
| মানদণ্ড | ঠান্ডা গঠন | গরম গঠন |
|---|---|---|
| তাপমাত্রা | রিক্রিস্টালাইজেশনের নিচে, সাধারণত ঘরের তাপমাত্রা | রিক্রিস্টালাইজেশনের উপরে, সাধারণত 700 থেকে 1200 °C |
| উপাদান strength | স্ট্রেন শক্ত হওয়ার কারণে বৃদ্ধি পায় | কমে যায়, উপাদান নরম থাকে |
| সারফেস ফিনিস | মসৃণ, স্কেল নেই | অক্সাইড স্কেল, প্রায়ই পরিষ্কার করা প্রয়োজন |
| মাত্রিক সহনশীলতা | টাইট, প্রায়ই কোন সেকেন্ডারি মেশিনিং | শিথিল, প্রশস্ত সহনশীলতা, যন্ত্রের প্রয়োজন হতে পারে |
| সরঞ্জাম বল | উচ্চ টনেজ প্রয়োজন | নিম্ন টনেজ, যেহেতু উপাদান নরম |
| সর্বাধিক আকৃতি জটিলতা | গভীর আন্ডারকাট ছাড়া সহজ আকারে সীমাবদ্ধ | জটিল আকার এবং খুব বড় অংশ গঠন করতে পারে |
| অংশ প্রতি শক্তি খরচ | নিম্ন গরম করার শক্তি, কিন্তু উচ্চ গঠন শক্তি | উচ্চ গরম করার খরচ, কম গঠন শক্তি |
| সাধারণ উত্পাদন ভলিউম | উচ্চ ভলিউম, টুলিং খরচ amortized | কম থেকে মাঝারি ভলিউম, সহজ টুলিং |
এই পার্থক্যগুলির ব্যবহারিক প্রভাব প্রতি অংশে মোট খরচে অনুভূত হয়। কোল্ড ফর্মিং দীর্ঘ উৎপাদনে জ্বলজ্বল করে যেখানে অংশের নকশা প্রক্রিয়ার সাথে সামঞ্জস্যপূর্ণ। হট ফর্মিং জটিল অংশ এবং ছোট ব্যাচগুলির জন্য আরও ক্ষমাশীল, তবে এটি শক্তি, পরিষ্কার এবং সমাপ্তির খরচ যোগ করে। একটি সাধারণ হাইব্রিড হল উষ্ণ গঠন, যা ঘরের তাপমাত্রার উপরে কিন্তু পুনঃপ্রতিস্থাপনের নীচে ঘটে, নমনীয়তা এবং শক্তির ভারসাম্য বজায় রাখে। কিছু সরবরাহকারী উষ্ণ ফর্মিং প্রেস অফার করে যা ঠান্ডা গঠন মোডে স্যুইচ করা যেতে পারে, কিন্তু তাপমাত্রা নিয়ন্ত্রণ জটিলতা যোগ করে।
একটি গরম ফোরজিং প্রেসের সাথে ঠান্ডা ফর্মিং প্রেসের তুলনা করার সময়, মনে রাখবেন যে প্রেসের খরচ সিস্টেমের শুধুমাত্র একটি অংশ। টুলিং, ফিডিং সিস্টেম, অটোমেশন, এবং মান নিয়ন্ত্রণ সবকিছু প্রক্রিয়া তাপমাত্রার সাথে সারিবদ্ধ করা প্রয়োজন। একটি সরবরাহকারী যে শুধুমাত্র হট ফোরজিং প্রেস বিক্রি করে তার কাছে সত্যিকারের ঠান্ডা তৈরির সমাধান সুপারিশ করার দক্ষতা নাও থাকতে পারে, তাই নির্দিষ্ট কোল্ড ফর্মিং কেস স্টাডির জন্য জিজ্ঞাসা করুন।
কোল্ড ফর্মিং শিল্পের বিস্তৃত পরিসরে ব্যবহৃত হয় কারণ এটি উচ্চ শক্তি, কম স্ক্র্যাপ এবং দ্রুত চক্রের সময় সরবরাহ করে। সবচেয়ে সাধারণ কিছু অ্যাপ্লিকেশন অন্তর্ভুক্ত:
যখন একটি প্রস্তুতকারক আপনাকে বলে যে একটি নির্দিষ্ট প্রেস "ব্যাটারি শেল" বা "গভীর অঙ্কন" এর জন্য উপযুক্ত, তখন সেগুলি কেবল বিপণন নয়৷ তারা উল্লেখ করছে যে প্রেস ফ্রেম, স্লাইড নির্দেশিকা এবং স্ট্রোক নিয়ন্ত্রণ সেই অ্যাপ্লিকেশনটির গতিশীল চাহিদাগুলির চারপাশে ডিজাইন করা হয়েছে। একটি ব্যাটারি শেল, উদাহরণস্বরূপ, দীর্ঘ উত্পাদন রানের উপর একটি স্থিতিশীল বিছানা বজায় রাখার সময় প্রেসকে অবশ্যই উচ্চ ডাই ফোর্স পরিচালনা করতে হবে। একটি বদ্ধ-ফ্রেম বা আধা-বন্ধ কাঠামো প্রায়শই পছন্দ করা হয় কারণ এটি গভীর অঙ্কন দ্বারা সৃষ্ট পার্শ্ব লোডগুলিকে প্রতিরোধ করে।
কোল্ড ফর্মিং উচ্চ গতিতে অংশগুলি তৈরি করে, তাই অনেকগুলি প্রত্যাখ্যান হওয়ার আগে ত্রুটিগুলি ধরার জন্য গুণমান নিয়ন্ত্রণ অবশ্যই সমানভাবে দ্রুত হতে হবে। প্রধান মানের উদ্বেগ হল মাত্রিক নির্ভুলতা, ফাটল, আলগা উপাদান এবং পৃষ্ঠের ক্ষতি।
মাত্রিক পরিমাপ সাধারণত একটি মাইক্রোমিটার, একটি গেজ বা একটি অপটিক্যাল সিস্টেমের সাহায্যে করা হয়। উচ্চ-ভলিউম অংশগুলির জন্য, অপটিক্যাল পরিমাপ রিয়েল টাইমে অংশটি নিরীক্ষণ করতে পারে, ব্যাস, দৈর্ঘ্য এবং ডিম্বাকৃতি পরীক্ষা করে। ঠান্ডা গঠন প্রক্রিয়া অত্যন্ত পুনরাবৃত্তিযোগ্য, তাই প্রথম ডজন অংশ যদি সহনশীলতার মধ্যে থাকে, তবে বাকি অংশগুলি সাধারণত অনুসরণ করে যদি না টুলিং পরিধান করে।
ক্র্যাকিং হল ঠান্ডা গঠনের সবচেয়ে সাধারণ ব্যর্থতার মোড। ফাটলগুলি পৃষ্ঠে বা অভ্যন্তরীণভাবে ঘটতে পারে এবং সেগুলি সাধারণত উপাদানের নমনীয়তা সীমা অতিক্রম করে চালিত হয়। অপারেটররা একটি রুক্ষ বা ভগ্ন পৃষ্ঠের জন্য পর্যবেক্ষণ করে, যা নির্দেশ করে যে উপাদানটি তার ঠান্ডা কাজের সীমাতে পৌঁছেছে। প্রতিক্রিয়া হল প্রতি স্টেশনের বিকৃতি হ্রাস করা, ধাপের সংখ্যা বৃদ্ধি করা বা একটি নরম উপাদান গ্রেড ব্যবহার করা।
আরেকটি উদ্বেগ হল পৃষ্ঠের গুণমান। ঠান্ডা গঠিত অংশ একটি উজ্জ্বল, মসৃণ ফিনিস থাকা উচিত। যদি ডাইটিতে স্ক্র্যাচ থাকে বা খুব রুক্ষ হয় তবে অংশটি সেই টেক্সচারের উত্তরাধিকারী হবে। টুলিং রক্ষণাবেক্ষণ তাই মান নিয়ন্ত্রণের একটি গুরুত্বপূর্ণ অংশ। একজন ভাল সরবরাহকারী একটি প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী প্রদান করবে যার মধ্যে রয়েছে পরিধানের জন্য ঘুষি এবং মৃত্যু পরিদর্শন করা, ইজেক্টর পিনগুলি পরীক্ষা করা এবং গাইড বুশিং ক্লিয়ারেন্স যাচাই করা।
একটি প্রস্তুতকারকের জন্য যে "এক-স্টপ" উত্স হতে চায়, গুণমান নিয়ন্ত্রণের মধ্যে প্রক্রিয়াগত নিরীক্ষণ অন্তর্ভুক্ত রয়েছে। কিছু আধুনিক সার্ভো প্রেস প্রতিটি স্ট্রোকের জন্য একটি ফোর্স-ডিসপ্লেসমেন্ট কার্ভ তৈরি করতে পারে। একটি অস্বাভাবিক বক্ররেখা একটি প্রক্রিয়া বিচ্যুতি নির্দেশ করে যেমন একটি অনুপস্থিত ফাঁকা, একটি ভাঙা টুল, বা উপাদান কঠোরতা পরিবর্তন। গ্রাহকের কাছে পৌঁছানোর আগে ত্রুটিগুলি প্রতিরোধ করার জন্য এটি একটি শক্তিশালী হাতিয়ার।
সঠিক কোল্ড ফর্মিং প্রেস নির্বাচন করা এমন একটি সিদ্ধান্ত যা আপনার উত্পাদন দক্ষতা, সরঞ্জামের জীবন এবং বছরের পর বছর ধরে পণ্যের গুণমানকে প্রভাবিত করে। আপনার মূল্যায়ন গাইড করতে নিম্নলিখিত চেকলিস্ট ব্যবহার করুন:
একটি নামী নির্মাতা শুধু আপনাকে একটি মেশিন বিক্রি করবে না; তারা প্রক্রিয়াটি সংজ্ঞায়িত করতে আপনার সাথে কাজ করবে। উদাহরণস্বরূপ, যদি আপনাকে একটি ব্যাটারি শেল তৈরি করতে হয়, একটি সরবরাহকারী যেটি একটি ওপেন-টাইপ ডাবল-পয়েন্ট ব্যাটারি পাওয়ার প্রেস অফার করে তা প্রদর্শন করছে যে তারা সেই অ্যাপ্লিকেশনটির নির্দিষ্ট চ্যালেঞ্জগুলিকে লক্ষ্য করেছে৷ একই নীতি কোল্ড ফোরজিং টগল প্রেস এবং সার্ভো-চালিত বন্ধ-ফ্রেম প্রেসের ক্ষেত্রে প্রযোজ্য।
কম বর্জ্য, উন্নত শক্তি এবং আঁটসাঁট সহনশীলতা সহ উচ্চ-ভলিউম ধাতব অংশ উত্পাদন করার জন্য কোল্ড ফর্মিং একটি শক্তিশালী উত্পাদন প্রক্রিয়া। এটি একটি একক পদ্ধতি নয়, বরং ফরোয়ার্ড এক্সট্রুশন, ব্যাকওয়ার্ড এক্সট্রুশন, আপসেটিং, কোল্ড ফোরজিং এবং কোল্ড হেডিং সহ প্রক্রিয়াগুলির একটি পরিবার। সরঞ্জাম পছন্দ উপাদান এবং টুলিংয়ের মতোই গুরুত্বপূর্ণ, কারণ প্রেস উপলব্ধ শক্তি, স্ট্রোক নিয়ন্ত্রণ এবং সামঞ্জস্যপূর্ণ অংশগুলি তৈরি করার জন্য প্রয়োজনীয় দৃঢ়তাকে সংজ্ঞায়িত করে।
কোল্ড ফর্মিং প্রেসে বিনিয়োগ করার আগে, আপনার অংশের জ্যামিতি, উপাদান এবং ভলিউম সনাক্ত করুন। একজন অভিজ্ঞ সরঞ্জাম বিক্রেতার সাথে কাজ করুন যিনি আপনাকে দেখাতে পারেন যে কীভাবে তাদের মেশিনটি আপনি চালাবেন সেই নির্দিষ্ট ফর্মিং মোডগুলির জন্য ডিজাইন করা হয়েছে। শুধু টননেজ নয়, ফ্রেমের ধরন, ড্রাইভ সিস্টেম, স্লাইড নির্দেশিকা এবং টুলিং সমর্থন তুলনা করুন। অনুরূপ অংশ এবং তাদের পর্যবেক্ষণ চক্র সময়, স্ক্র্যাপ হার, এবং টুলিং জীবন বাস্তব-বিশ্বের উদাহরণ জন্য জিজ্ঞাসা করুন.
আপনি একটি সম্পূর্ণ ঠান্ডা গঠন সমাধান খুঁজছেন, এ দল Bolun উচ্চ নির্ভুল যন্ত্রপাতি আপনাকে গাইড করার জন্য অভিজ্ঞতা এবং পণ্যের পোর্টফোলিও রয়েছে। গভীর অঙ্কনের জন্য ওপেন-টাইপ সার্ভো প্রেস থেকে ক্লোজড-ফ্রেম ডাবল-পয়েন্ট সার্ভো প্রেস এবং কোল্ড ফোরজিং টগল প্রেস, আপনার অ্যাপ্লিকেশনের জন্য সঠিক মেশিন উপলব্ধ। সর্বোত্তম পরবর্তী ধাপ হল আপনার অংশের অঙ্কন একজন সরবরাহকারীর কাছে পাঠানো এবং একটি প্রক্রিয়ার সম্ভাব্যতা অধ্যয়নের জন্য জিজ্ঞাসা করা। সেই কথোপকথনটি আপনাকে ঠান্ডা গঠনের দুটি বড় ভুল থেকে রক্ষা করবে: একটি প্রেস কেনা যা খুব ছোট এবং একটি প্রেস কেনা যা নমনীয় উত্পাদন চালানোর জন্য খুব কঠোর।
কোল্ড ফর্মিং জাদু নয়, কিন্তু যখন এটি সঠিক অংশ, উপাদান এবং প্রেসের সাথে মিলে যায়, এটি ধারাবাহিকভাবে চমৎকার ফলাফল প্রদান করে। আপনার সরঞ্জাম কেনার জন্য একটি ব্যবহারিক সূচনা বিন্দু হিসাবে এই নির্দেশিকায় তথ্য ব্যবহার করুন, এবং তারপর আপনার নিজের অংশ থেকে পরীক্ষিত ডেটার উপর ভিত্তি করে চূড়ান্ত সিদ্ধান্ত নিন।


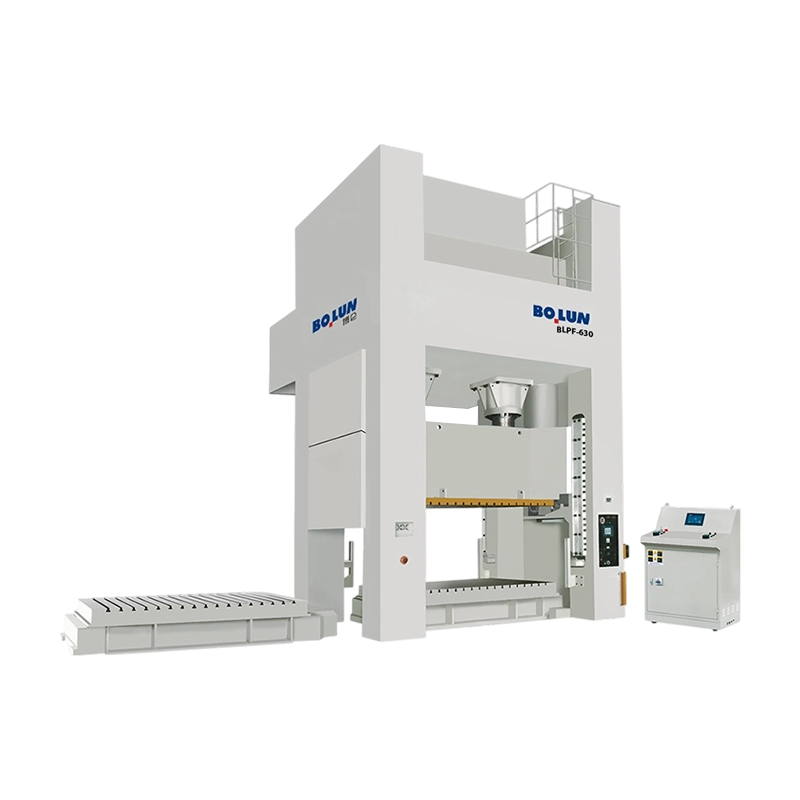
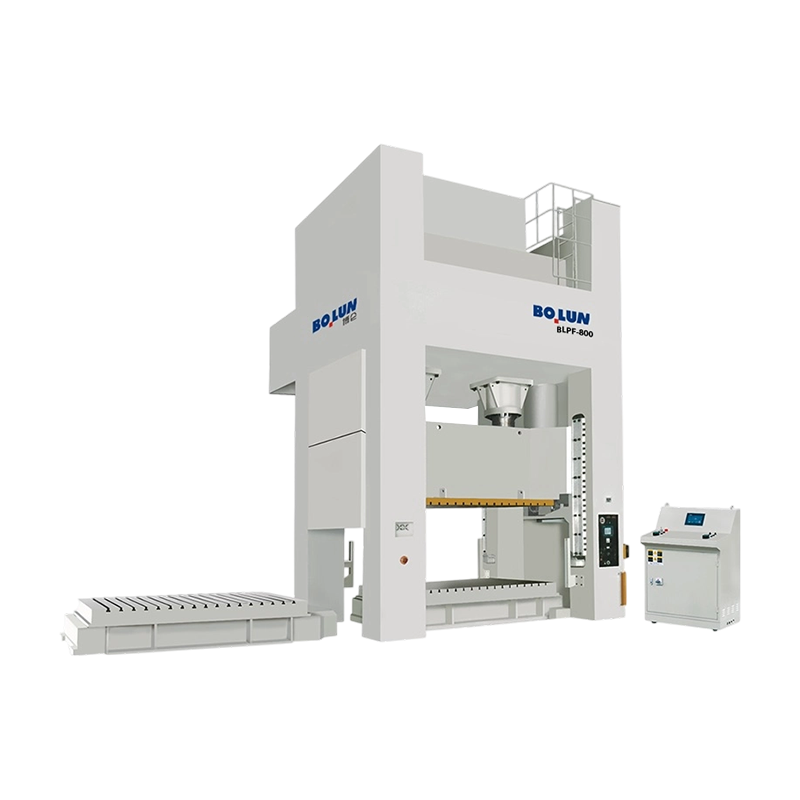
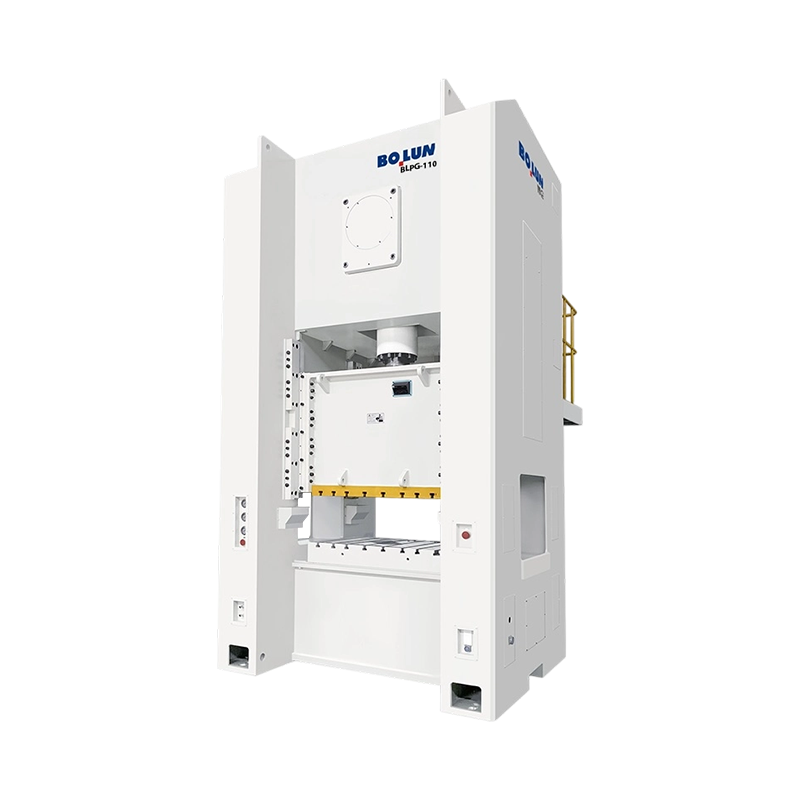
ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের মেটাল কম্পোনেন্ট প্ল্যান্টের একজন প্রোডাকশন ম্যানেজার স...
সংক্ষিপ্ত উত্তর: কোন ফ্রেম টাইপ আপনার কাজের জন্য উপযুক্ত আ ...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্র...
দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

