একজন টুলিং ইঞ্জিনিয়ার একটি নতুন বন্ধনী প্রোগ্রাম উদ্ধৃত করে এবং একটি 160-টন প্রেস নির্দিষ্ট করে। ডাই তৈরি করা হয়েছে, মেশিন ইনস্টল করা হয়েছে এবং প্রথম উত্পাদনে স্লাইড স্টলগুলি নীচের মৃত কেন্দ্রের ছয় মিলিমিটার উপরে চালান। কিছুই ভাঙা হয় না। টননেজকে স্ট্রোকের নীচে রেট দেওয়া হয়েছিল, এবং কাজটি বক্ররেখার উপরে করা হচ্ছে, যেখানে প্রেস সেই শক্তির একটি ভগ্নাংশ সরবরাহ করতে পারে।
সেই একক ভুলের কারণেই একটি প্রেস স্পেসিফিকেশন শীট একটি নির্দিষ্ট ক্রমে পড়া হয়। টনেজ হল শিরোনাম সংখ্যা, কিন্তু স্ট্রোক, গতি, ডাই উচ্চতা, বিছানার আকার এবং বল বক্ররেখার আকৃতি নির্ধারণ করে যে একটি কাজ হারে চলবে নাকি সারাদিন মেশিনের সাথে লড়াই করবে।
একটি পাওয়ার প্রেস একটি বৈদ্যুতিক মোটরের ক্রমাগত ঘূর্ণনকে একটি সংক্ষিপ্ত, শক্তিশালী, সরল-রেখার স্ট্রোকে রূপান্তরিত করে। শক্তি একটি ঘূর্ণায়মান ফ্লাইহুইলে সঞ্চিত হয়, একটি ক্লাচের মাধ্যমে একটি ক্র্যাঙ্কশ্যাফ্ট, এককেন্দ্রিক শ্যাফ্ট বা টগল লিঙ্কেজের মধ্যে ছেড়ে দেওয়া হয় এবং একটি স্লাইডে বিতরণ করা হয় যা উপরের ডাই বহন করে। ফ্রেম, গিবস, ডাই কুশন এবং কাউন্টারব্যালেন্স সিস্টেম সবই সেই স্ট্রোকটিকে সঠিক, পুনরাবৃত্তিযোগ্য এবং নিরাপদ রাখার জন্য বিদ্যমান।
নীচের অংশগুলি মেকানিজম থেকে নেমপ্লেটের নম্বরগুলিতে চলে যায়, তারপরে একটি পাওয়ার প্রেস আসলে যে অ্যাপ্লিকেশনগুলি পরিবেশন করে এবং অবশেষে ক্রয় আদেশে স্বাক্ষর করার আগে একজন ক্রেতা বা প্রক্রিয়া প্রকৌশলীকে যে সিদ্ধান্তগুলি নিতে হয় সেগুলিতে চলে যায়৷
পাওয়ার প্রেস হল একটি মেশিন টুল যা ধাতুকে দুটি মিলে যাওয়া টুলের মধ্যে চেপে ধরে আকার দেয়। একটি টুল একটি স্থির বিছানায় স্থির করা হয়, অন্যটি চলন্ত স্লাইডে। প্রেস নিজেই অংশের আকৃতি নির্ধারণ করে না; ডাই করে। প্রেস সিদ্ধান্ত নেয় কত শক্তি উপলব্ধ, কত দ্রুত এটি প্রয়োগ করা যেতে পারে, স্লাইডটি কতটা সঠিকভাবে নির্দেশিত হতে পারে এবং প্রতি মিনিটে কতবার চক্রটি প্রবাহ ছাড়াই পুনরাবৃত্তি করতে পারে।
প্রেসের চারটি পরিবার বেশিরভাগ ধাতু গঠনের কাজকে কভার করে এবং আরও এগিয়ে যাওয়ার আগে তাদের আলাদা করা মূল্যবান:
যান্ত্রিক প্রেসের আকর্ষণীয় বৈশিষ্ট্য হল এর রেটেড টনেজ একটি ধ্রুবক নয়। এটি সর্বাধিক, নীচের মৃত কেন্দ্রে বা কাছাকাছি বৈধ। কাজের পয়েন্টটিকে স্ট্রোকের উপরে সরান এবং উপলব্ধ শক্তি দূরে পড়ে যায়। এটি একটি নকশা বৈশিষ্ট্য, ত্রুটি নয়: ফ্লাইহুইল গতিশক্তি সঞ্চয় করে এবং ক্র্যাঙ্ক এটিকে একটি যান্ত্রিক সুবিধাতে রূপান্তরিত করে যা সংযোগকারী রডটি স্লাইডের সাথে সারিবদ্ধ হওয়ার সাথে সাথে বৃদ্ধি পায়। ট্রেড-অফ হল পুরো ডাই ডিজাইন, শাট হাইট এবং প্রসেস উইন্ডো সবই সেই বক্ররেখার চারপাশে পরিকল্পনা করতে হবে।
| সমাবেশ | ফাংশন | ক্রেতারা চেক করতে ঝোঁক কি |
|---|---|---|
| ফ্রেম | প্রতিটি স্ট্রোকের প্রতিক্রিয়া বল শোষণ করে এবং বিছানার সাথে সারিবদ্ধভাবে স্লাইড ধরে রাখে | খোলা সি-ফ্রেম বা বন্ধ এইচ-ফ্রেম; ঢালাই বা গড়া ইস্পাত; লোডের অধীনে পরিমাপিত বিচ্যুতি |
| মুকুট | ড্রাইভ শ্যাফট, ফ্লাইহুইল, ক্লাচ এবং অনেক ডিজাইনে স্লাইড অ্যাডজাস্টমেন্ট মোটর রয়েছে | পরিষেবার জন্য অ্যাক্সেস; অফ-সেন্টার লোডের অধীনে অনমনীয়তা |
| ক্র্যাঙ্কশ্যাফ্ট বা উদ্ভট খাদ | ঘূর্ণনকে রৈখিক স্লাইড গতিতে রূপান্তর করে এবং স্ট্রোকের দৈর্ঘ্য সেট করে | উপাদান এবং তাপ চিকিত্সা; ভারবহন প্রকার এবং তৈলাক্তকরণ সার্কিট |
| সংযোগকারী রড এবং পিটম্যান | খাদ থেকে স্লাইডে বল প্রেরণ করে | সমন্বয় পরিসীমা; স্ক্রু এবং লকনাট অবস্থা; প্রতিক্রিয়া |
| স্লাইড (রাম) | উপরের ডাই বহন করে এবং গিবসের উপর ভ্রমণ করে | গিব ক্লিয়ারেন্স, সমান্তরালতা, স্লাইডের মুখের সমতলতা, স্লাইডের টুলিংয়ের ওজন গ্রহণ করবে |
| গিবস এবং গাইডওয়ে | পুরো স্ট্রোক জুড়ে বিছানায় স্লাইড বর্গক্ষেত্র রাখুন | সামঞ্জস্যযোগ্য বা স্থির; তৈলাক্তকরণ; পরিমাপ ব্যবধান পরিধান |
| বলস্টার প্লেট এবং বিছানা | লোয়ার ডাইকে সমর্থন করে এবং লোডকে ফ্রেমে ছড়িয়ে দেয় | বিছানা এলাকা, টি-স্লট প্যাটার্ন, পুরুত্ব, কুশন কাট-আউট |
| ফ্লাইহুইল এবং ক্লাচ/ব্রেক | স্ট্রোকের মধ্যে শক্তি সঞ্চয় করে এবং চাহিদা অনুযায়ী প্রতিটি স্ট্রোক শুরু করে | ক্লাচ প্রকার (যান্ত্রিক, বায়ু ঘর্ষণ, ভিজা, সার্ভো সরাসরি); ব্রেক স্টপিং কোণ; একক-স্ট্রোক এবং ইঞ্চি মোড |
| কাউন্টারব্যালেন্স সিলিন্ডার | ক্লিয়ারেন্স এবং পরিধান কমাতে স্লাইড এবং টুলিংয়ের ওজনকে সমর্থন করুন | বায়ু চাপ স্থিতিশীলতা; টুলিং ওজন পরিবর্তনের প্রতিক্রিয়া |
| ডাই কুশন | অঙ্কন, স্ট্রিপিং এবং ইজেকশনের জন্য নিয়ন্ত্রিত প্রতিরোধ প্রদান করে | কুশন ক্ষমতা, স্ট্রোক, এটি বায়ুসংক্রান্ত, জলবাহী বা সার্ভো নিয়ন্ত্রিত কিনা |
| স্লাইড সমন্বয় | ডাই সেট মেলে উচ্চতা বন্ধ সেট | ম্যানুয়াল, মোটর চালিত বা জলবাহী; রেজোলিউশন এবং পুনরাবৃত্তিযোগ্যতা |
| নিয়ন্ত্রণ এবং নিরাপত্তা ব্যবস্থা | স্ট্রোককে সিকোয়েন্স করে এবং যখন একটি প্রহরী লঙ্ঘন হয় তখন মেশিনটি বন্ধ করে দেয় | হালকা পর্দা, দুই হাত নিয়ন্ত্রণ, নিঃশব্দ, নিরাপদ স্টপ বিভাগ, টনেজ এবং ডাই সুরক্ষা পর্যবেক্ষণ |
যে টেবিলের দুটি বিবরণ তারা সাধারণত পায় তার চেয়ে বেশি মনোযোগ প্রাপ্য। প্রথমটি হল বিচ্যুতি। একটি প্রেস ফ্রেম কেবল শক্তি শোষণ করে না; এটি এটির নীচে সামান্য বাঁকানো হয় এবং সেই নমন ডাই ক্লিয়ারেন্স খোলে। একটি ফ্রেম যা বিছানা জুড়ে এক মিলিমিটারের কয়েক দশমাংশেরও বেশি বিচ্যুত করে তা দ্রুত টুলিং পরিধান করবে এবং টেপারেড প্রান্ত সহ অংশ তৈরি করবে। দ্বিতীয়টি হ'ল ডাই কুশন, যা প্রায়শই একটি আনুষঙ্গিক হিসাবে বিবেচিত হয় তবে এটি একটি প্রেসের মধ্যে পার্থক্য যা আঁকতে পারে এবং যেটি কেবল ফাঁকা করতে পারে।
অংশগুলির তালিকার চেয়ে শক্তি রূপান্তরের একটি চেইন হিসাবে ক্রম অনুসরণ করা সহজ। একটি বৈদ্যুতিক মোটর তার চলমান গতিতে একটি ফ্লাইহুইল ঘোরায়। ফ্লাইহুইল, মোটর নয়, স্ট্রোকের জন্য শক্তি সরবরাহ করে। স্ট্রোকের মধ্যে, মোটর পূর্ববর্তী চক্রের সময় ফ্লাইহুইলের হারিয়ে যাওয়া স্বল্প পরিমাণ গতি পুনরুদ্ধার করে, যে কারণে ক্রমাগত ভারী গঠন ফ্লাইহুইল জড়তা এবং মোটর রেটিং দ্বারা সীমিত নয় বরং একা ডাই দ্বারা।
যখন অপারেটর প্রেস ট্রিপ করে, তখন ক্লাচ ফ্লাইহুইলটিকে ক্র্যাঙ্কশ্যাফ্ট বা এককেন্দ্রিক শ্যাফ্টে সংযুক্ত করে এবং লক করে। শ্যাফ্টটি বাঁক নেয়, সংযোগকারী রডটি দুলতে থাকে এবং স্লাইডটি নীচে চলে যায়। স্ট্রোকের নীচের কাছাকাছি ক্র্যাঙ্কশ্যাফ্টটি সেই বিন্দুতে পৌঁছে যেখানে এর লিভারেজ সবচেয়ে বেশি এবং ডাইটি উপাদানটির সাথে মিলিত হয়। ব্রেক তারপর শ্যাফ্টকে থামিয়ে দেয়, সাধারণত উপরের ডেড সেন্টারে, এবং ক্লাচ রিলিজ করে যাতে অপারেটর অংশটি আনলোড করার সময় ফ্লাইহুইল গতি পুনরুদ্ধার করতে পারে।
একটি সার্ভোমোটর-চালিত প্রেস ফ্লাইহুইল, ক্লাচ এবং ব্রেককে একটি উচ্চ-টর্ক মোটর এবং একটি স্ক্রু বা ক্র্যাঙ্ক মেকানিজম দিয়ে প্রতিস্থাপন করে। স্লাইড গতি তখন প্রোগ্রামযোগ্য হয়: স্লাইডটি যোগাযোগের মাধ্যমে ধীর হতে পারে, নীচে বাস করতে পারে, অংশে বিপরীত দিকে যেতে পারে বা রিটার্ন স্ট্রোকে ত্বরান্বিত হতে পারে। এটি মাল্টি-মোড গঠনের পিছনে প্রক্রিয়া, এবং এটি গভীর অঙ্কন এবং ভঙ্গুর বা বসন্তবস্তুতে যা সম্ভব তা পরিবর্তন করে।
একটি যান্ত্রিক প্রেসে, উপযোগী বল শেষ কয়েক মিলিমিটারে ঘনীভূত হয় নীচের মৃত কেন্দ্রের আগে। ব্যবহারিক পরিণতি হল যে একটি কাজ যাতে সর্বোচ্চ টন ধারণের প্রয়োজন হয় তার ব্যবস্থা করতে হবে যাতে বিকৃতিটি স্ট্রোকের নীচের দিকে ঘটে। ব্ল্যাঙ্কিং এবং কয়েনিং এটি পুরোপুরি মানানসই, কারণ উপাদানটি খুব কম দূরত্বে কাঁচি বা ফলন দেয়।
অঙ্কন করে না। একটি কাপের জন্য কয়েক সেন্টিমিটার নিম্নগামী ভ্রমণের প্রয়োজন হতে পারে, এবং সেই ভ্রমণের সময় প্রেসটি শুধুমাত্র তার রেট করা টনেজের একটি ভগ্নাংশ সরবরাহ করতে পারে। এই কারণেই অঙ্কনের জন্য নির্বাচিত একটি প্রেস একই ফাঁকা ফাঁকা করার জন্য নির্বাচিত প্রেসের চেয়ে উল্লেখযোগ্যভাবে বড় হতে থাকে। ইঞ্জিনিয়াররা যারা এই নিয়ম জানেন ড্রয়ের গভীরতম বিন্দুর জন্য বাজেট টনেজ, সমাপ্ত অংশের ওজনের জন্য নয়।
একটি দ্বিতীয়, সূক্ষ্ম পরিণতি আছে. কারণ বল বক্ররেখা নীচের কাছাকাছি খাড়া, উপাদানের পুরুত্ব বা কঠোরতার ছোট পরিবর্তনগুলি প্রেসের লোডের বড় বৈচিত্রে রূপান্তরিত হয়। একটি কুণ্ডলী যা একটি মিলিমিটারের তিনশতাংশ পুরু একটি প্যালেটে চলে এবং পরেরটি মোটা টনেজ স্পাইক হিসাবে প্রদর্শিত হবে। টনেজ মনিটরিং এবং ডাই প্রোটেকশন সহ প্রেসগুলি ঠিক এটিই দেখে এবং স্পাইকটি ফাটল ডাই বা প্রসারিত ফ্রেমে পরিণত হওয়ার আগে তারা মেশিনটিকে থামিয়ে দেয়।
চারটি ব্যবস্থা সাধারণ, এবং প্রতিটি রক্ষণাবেক্ষণের সময়সূচীকে কর্মক্ষমতা খামের মতো পরিবর্তন করে:
দুই বা তিন শিফটে চলমান একটি দোকানের জন্য, শুষ্ক ঘর্ষণ ক্লাচ এবং একটি ভেজা ক্লাচের মধ্যে পার্থক্য সাধারণত ক্রয় মূল্যের পরিবর্তে প্রতি বছর ডাউনটাইম ঘন্টায় পরিমাপ করা হয়।
প্রেস ক্যাটালগ একটি কমপ্যাক্ট শব্দভান্ডার ব্যবহার করে। শীট ম্যাপের প্রতিটি শব্দ টুলিং-এ একটি শারীরিক সীমাবদ্ধতার সাথে সম্পর্কিত, এবং তাদের মধ্যে একটিকে ভুল পড়া হল একটি প্রেসের সবচেয়ে সাধারণ কারণ যা এটির জন্য কেনা কাজটি চালাতে পারে না।
| মেয়াদ | এর মানে কি | ব্যবহারিক পরিণতি |
|---|---|---|
| রেটেড টনেজ | সর্বাধিক বল উপলব্ধ, সাধারণত নীচের মৃত কেন্দ্রের কাছে বলা হয় | অপারেশনের সর্বোচ্চ শক্তিকে অতিক্রম করতে হবে, গড় শক্তি নয় |
| স্ট্রোক দৈর্ঘ্য | স্লাইডের উপর থেকে নীচের ডেড সেন্টারের মোট ভ্রমণ | অংশটি লোড এবং আনলোড করার জন্য এবং ডাইটি পরিষ্কার করার জন্য যথেষ্ট দীর্ঘ হতে হবে |
| প্রতি মিনিটে স্ট্রোক (SPM) | রেট করা গতিতে সাইকেল রেট | তাত্ত্বিক আউটপুট সেট করে; হ্যান্ডলিং এবং খাওয়ানো সাধারণত আসল সীমাবদ্ধতা হয়ে ওঠে |
| ডাই হাইট/শাট হাইট | একটি নির্দিষ্ট অবস্থানে সামঞ্জস্য সহ, নীচের মৃত কেন্দ্রে বিছানার উপরে থেকে স্লাইড নীচের দূরত্ব | খুব কম মানে ডাই সেট ফিট হবে না; স্পেসার দিয়ে খুব বেশি সংশোধন করা যায় কিন্তু অনমনীয়তা খরচ করে |
| স্লাইড সমন্বয় | পরিসীমা যার উপর বন্ধ উচ্চতা পরিবর্তন করা যেতে পারে | প্রেসার ছাড়াই কতগুলি ভিন্ন ডাই সেট গ্রহণ করতে পারে তা নির্ধারণ করে |
| বিছানা এবং স্লাইড এলাকা | ব্যবহারযোগ্য মাউন্ট পৃষ্ঠ | ক্ল্যাম্পের জন্য রুম সহ ডাই ফুটপ্রিন্ট থাকতে হবে, শুধু ডাই আউটলাইন নয় |
| গলার গভীরতা | একটি খোলা প্রেসে ফ্রেম থেকে স্লাইডের কেন্দ্রে দূরত্ব | একটি ওপেন-গ্যাপ মেশিনের পাশ দিয়ে খাওয়ানো যেতে পারে এমন শীটের প্রস্থ সীমিত করে |
| ডাই কুশন capacity and stroke | ফোর্স এবং ট্র্যাভেল অঙ্কন এবং স্ট্রিপিংয়ের জন্য উপলব্ধ | পর্যাপ্ত কুশন ছাড়া একটি প্রেস আঁকতে পারে না, টনেজ নির্বিশেষে |
| জানালা বা খোলার মাত্রা | একটি বদ্ধ-ফ্রেম প্রেসের উপরের অংশে খালি স্থান | কয়েল ফিড, অস্ত্র স্থানান্তর বা রোবট ডাই এলাকায় পৌঁছাতে পারে কিনা তা নির্ধারণ করে |
| লোড অধীনে বিচ্যুতি | ফ্রেম stretch and slide tilt at rated tonnage | ড্রাইভের পরিধান এবং অংশ টেপার মারা যায়; চওড়া বিছানা এবং অফ-সেন্টার লোডের ক্ষেত্রে সবচেয়ে গুরুত্বপূর্ণ |
এর মধ্যে দুটি এমনভাবে যোগাযোগ করে যা লোকেদের আউট করে। স্ট্রোকের দৈর্ঘ্য এবং ডাই উচ্চতা একে অপরের বিরুদ্ধে বাণিজ্য বন্ধ করে: একটি দীর্ঘ স্ট্রোক খাওয়ানো এবং বের করার জন্য আরও জায়গা দেয়, তবে অনেক ডিজাইনে এটি ন্যূনতম শাট উচ্চতাও কমিয়ে দেয়, কারণ ক্র্যাঙ্ক থ্রো এবং স্লাইডের অবস্থান জ্যামিতিকভাবে সংযুক্ত। একটি উদার স্ট্রোক সহ একটি প্রেস রাইজার প্লেট ছাড়া একটি ছোট ডাই স্ট্যাক গ্রহণ করতে পারে না এবং একটি রাইজার প্লেট ডাই এবং বিছানার মধ্যে একটি জয়েন্ট যোগ করে যা শিম করা এবং চেক করতে হবে।
অফ-সেন্টার লোডিং অন্য শান্ত সমস্যা। ক্যাটালগ একটি কেন্দ্রীভূত লোডের জন্য টনেজ উদ্ধৃত করে। স্লাইডের একপাশে লোড করা একটি একক-পয়েন্ট প্রেস এটিকে কাত করবে, একদিকে গিব ক্লিয়ারেন্স খুলবে এবং অন্য দিকে এটি বন্ধ করবে। ফলাফল হল অসম অংশের বেধ, ত্বরিত গিব পরিধান এবং, সবচেয়ে খারাপ ক্ষেত্রে, একটি ফাটল স্লাইড। যখন একটি ডাই কেন্দ্রীয়ভাবে অবস্থান করা যায় না, তখন ব্যবহারিক সীমাটি সাধারণত একটি একক-পয়েন্ট মেশিনে প্রায় অর্ধেক রেটেড টনেজ এবং একটি ডাবল-পয়েন্ট মেশিনে প্রায় দুই-তৃতীয়াংশ বলে ধরে নেওয়া হয়, তবে প্রকৃত চিত্রটি থাম্বের নিয়মের পরিবর্তে নির্মাতার নিজস্ব লোড ডায়াগ্রাম থেকে আসা উচিত।
ফ্রেমটি প্রথম কাঠামোগত সিদ্ধান্ত, এবং এটি অংশের আকার, খাওয়ানোর পদ্ধতি এবং সহনশীলতা দ্বারা চালিত হয়। একটি ওপেন-টাইপ প্রেসে একটি সি-আকৃতির ফ্রেম থাকে যার ড্রাইভ এবং স্লাইড শুধুমাত্র একপাশ থেকে সমর্থিত হয়। একটি বন্ধ-টাইপ প্রেস স্লাইডটিকে উভয় পাশে ঘিরে রাখে, তাই লোড পাথ প্রতিসম।
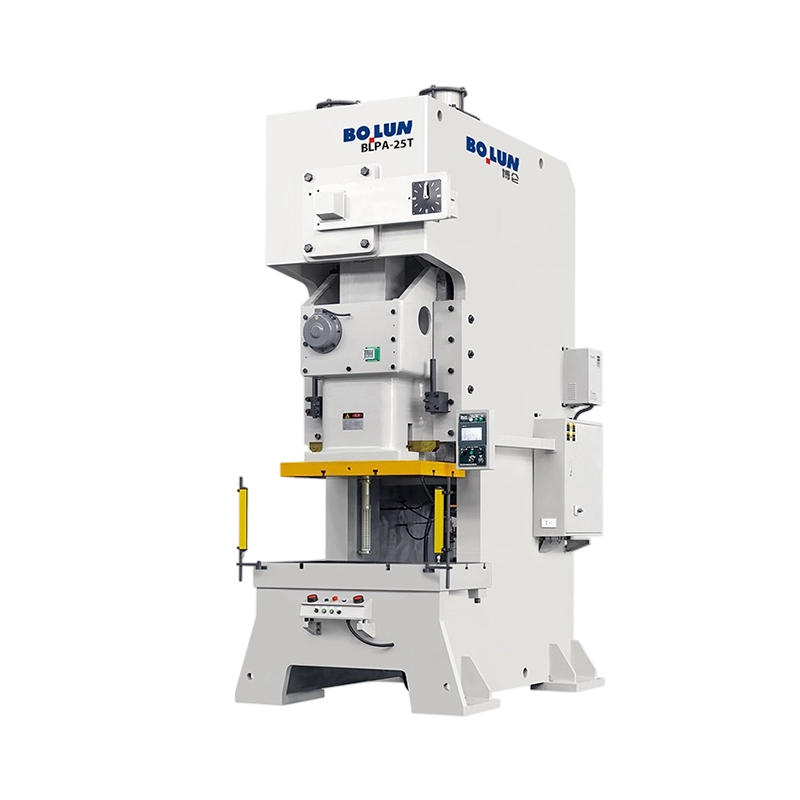
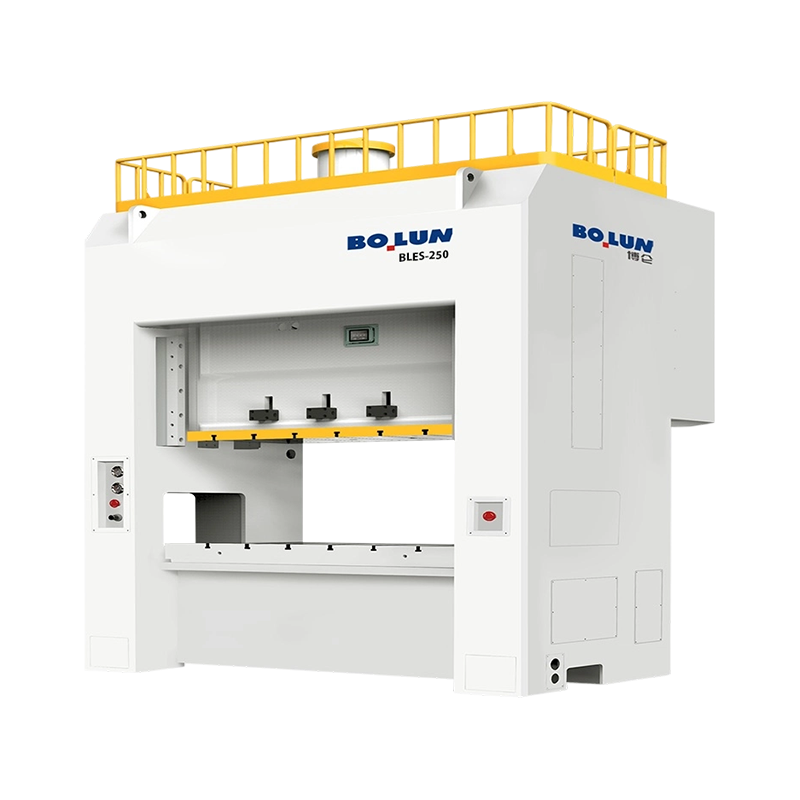
পরিণতি সোজা। একটি খোলা প্রেস ডাই-এ তিন-পার্শ্বযুক্ত অ্যাক্সেস দেয়, যা ম্যানুয়াল লোডিং, লম্বা অংশগুলির সাইড ফিডিং এবং দ্রুত ডাই পরিবর্তনগুলিকে সহজ করে তোলে, তবে ফ্রেমটি কম শক্ত এবং লোডের নীচে আরও বেশি বিচ্যুত হয়। একটি বন্ধ প্রেস অনেক বেশি কঠোর এবং প্রগতিশীল ডাইস, উচ্চ টনেজ, আঁটসাঁট সহনশীলতা এবং যে কোনো প্রক্রিয়া যেখানে স্লাইড সমান্তরালতা সমালোচনামূলক হয় তার জন্য এটি স্বাভাবিক পছন্দ। যদি অংশটি দীর্ঘ হয় এবং পাশ দিয়ে খাওয়ানো আবশ্যক, একটি গভীর গলা সঙ্গে একটি খোলা ফ্রেম প্রায়ই একমাত্র ব্যবহারিক উত্তর; যদি অংশটি হারে উত্পাদিত একটি নির্ভুল স্ট্যাম্পিং হয়, তবে বন্ধ ফ্রেমটি প্রায় সর্বদা টুল লাইফে জয়ী হয়। ট্রেড-অফের আরও বিশদ চিকিত্সা এই তুলনাতে পাওয়া যায় ওপেন-টাইপ এবং ক্লোজড-টাইপ প্রেস ডিজাইন , যা বিচ্যুতি যুক্তিকে আরও গভীরে কভার করে।
| ফ্যাক্টর | ওপেন-টাইপ (সি-ফ্রেম) | ক্লোজড-টাইপ (এইচ-ফ্রেম) |
|---|---|---|
| লোড পাথ | অপ্রতিসম; ফ্রেম একটি ক্যান্টিলিভার হিসাবে কাজ করে | প্রতিসম; উভয় upright লোড ভাগ |
| লোড অধীনে বিচ্যুতি | উচ্চতর, এবং এটি স্লাইডটিকে কাত করে | নিচু, অনেক কম স্লাইড কাত সহ |
| ডাই অ্যাক্সেস | তিন দিক খোলা | শুধুমাত্র সামনে এবং পিছনের জানালা |
| সাধারণ টনেজ পরিসীমা | হালকা থেকে মাঝারি | মাঝারি থেকে খুব ভারী |
| সবচেয়ে উপযুক্ত | একক-স্টেশন মারা যায়, সাইড-ফিড লম্বা অংশ, কাজের দোকান এবং ছোট রান | প্রগতিশীল এবং স্থানান্তর মারা যায়, উচ্চ-ভলিউম স্ট্যাম্পিং, টাইট টলারেন্স |
| মরা জীবন | সংক্ষিপ্ত যেখানে সহনশীলতা আঁটসাঁট | দীর্ঘতর, কারণ ছাড়পত্র স্থিতিশীল থাকে |
| পদচিহ্ন | কমপ্যাক্ট, রিপজিশন করা সহজ | বড়, একটি সারগর্ভ ভিত্তি প্রয়োজন |
| অটোমেশন ফিট | পাশ থেকে ম্যানুয়াল বা রোবট লোডিং সহ সহজ | কয়েল লাইন, স্থানান্তর এবং ইন-প্রেস অটোমেশনের জন্য উপযুক্ত |
একটি হাইব্রিড একটি উল্লেখের যোগ্য কারণ এটি অনুশীলনে সাধারণ: আধা-বন্ধ বা খোলা-ব্যাক ফ্রেম। এটি স্লাইডের পিছনে খাড়া অংশগুলির মধ্যে একটি আংশিক টাই যোগ করে, যা বেশিরভাগ পাশের অ্যাক্সেস রাখার সময় একটি দরকারী পরিমাণ অনমনীয়তা পুনরুদ্ধার করে। দোকানগুলির জন্য এটি একটি বুদ্ধিমান মধ্যম স্থল যা একই মেশিনে একক-স্টেশন এবং মাঝারি প্রগতিশীল কাজ উভয়ই চালাতে হবে।
ফ্রেম গঠন কঠোরতা সিদ্ধান্ত. ড্রাইভ স্ট্রোকের আকৃতি নির্ধারণ করে এবং এটির সাহায্যে প্রেসটি চালানোর প্রক্রিয়াগুলির পরিসর নির্ধারণ করে।
A ক্র্যাঙ্ক ড্রাইভ সবচেয়ে সহজ এবং সস্তা ব্যবস্থা। ক্র্যাঙ্ক ব্যাসার্ধ স্ট্রোক সেট করে, এবং স্লাইড বেগ একটি সাইনোসয়েডাল বক্ররেখা অনুসরণ করে যা ডাউনস্ট্রোকের মাঝখানে শীর্ষে থাকে। এটি দ্রুত, দক্ষ এবং ফাঁকা, ভেদন এবং অগভীর গঠনের জন্য আদর্শ।
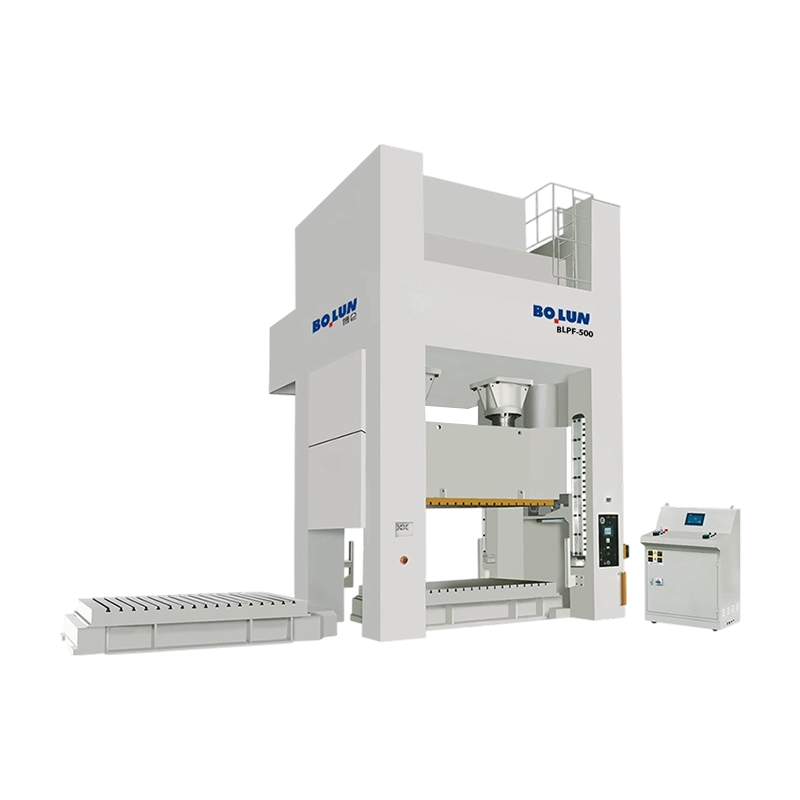
আ উদ্ভট গিয়ার ড্রাইভ ফ্লাইহুইল এবং উদ্ভট শ্যাফ্টের মধ্যে একটি গিয়ার স্থাপন করে। গিয়ার গতি কমায় এবং টর্ককে বহুগুণ করে, তাই একই মোটর এবং ক্লাচ প্যাকেজ দিয়ে একটি ভারী লোড সরানো যেতে পারে। উন্মাদনামূলক গিয়ার প্রেসগুলি হল গভীর-স্ট্রোক, উচ্চ-টনের কাজ যেমন বড় প্যানেল গঠনের জন্য ঐতিহ্যগত উত্তর, যেখানে স্লাইডটিকে অনেক দূর যেতে হয় এবং এখনও শক্তি সরবরাহ করতে হয়।
A ড্রাইভ টগল করুন একটি একক ক্র্যাঙ্কের পরিবর্তে একটি সংযোগ ব্যবহার করে। যান্ত্রিক সুবিধা স্ট্রোকের নীচের দিকে নাটকীয়ভাবে বৃদ্ধি পায়, যা একটি ধীর গতি, একটি সংক্ষিপ্ত বাস এবং ভ্রমণের শেষে একটি খুব উচ্চ শক্তি প্রদান করে। এই সংমিশ্রণটিই টগল প্রেসগুলিকে কোল্ড ফোর্জিং, কয়েনিং এবং সাইজিং অপারেশনগুলির জন্য উপযুক্ত করে তোলে, যেখানে উপাদানটিকে কেবল শিয়ার করা বা বাঁকানোর পরিবর্তে একটি ডাই ক্যাভিটিতে প্রবাহিত হতে বাধ্য করা উচিত।
A সার্ভো ড্রাইভ স্লাইড অবস্থান এবং ক্র্যাঙ্ক কোণের মধ্যে স্থির সম্পর্ক সরিয়ে দেয়। স্লাইড মোশন একটি প্রোগ্রাম করা প্রোফাইল হয়ে যায়। এটি দ্রুত কাছে যেতে পারে, যোগাযোগের মুহুর্তে একটি নিয়ন্ত্রিত গতিতে ধীরগতিতে, লোডের নিচে থাকতে পারে এবং উচ্চ গতিতে ফিরে আসতে পারে। গভীর অঙ্কনে এটি ছিঁড়ে যাওয়ার ঝুঁকি হ্রাস করে কারণ উপাদানটি এমন হারে আঁকা হয় যা এটি সহ্য করতে পারে; উচ্চ-শক্তি বা স্প্রিংব্যাক-প্রবণ উপাদান গঠনে এটি নীচে একটি ক্রমাঙ্কন স্ট্রোকের অনুমতি দেয়। একই নমনীয়তা মাল্টি-মোড মোশন প্রোফাইল সমর্থন করে যা একটি নির্দিষ্ট ক্র্যাঙ্কে অসম্ভব হবে।
| ড্রাইভের ধরন | স্ট্রোকের বৈশিষ্ট্য | স্ট্রোকের নীচে বল করুন | সাধারণ অ্যাপ্লিকেশন |
|---|---|---|---|
| ক্র্যাঙ্ক | স্থির সাইনোসয়েডাল গতি | রেটেড টনেজ near BDC | ফাঁকা, ছিদ্র, অগভীর গঠন, সাধারণ মুদ্রাঙ্কন |
| উদ্ভট গিয়ার | স্থির, উচ্চ ঘূর্ণন সঁচারক বল সঙ্গে দীর্ঘ স্ট্রোক | উচ্চ, দীর্ঘ ভ্রমণে টেকসই | বড় প্যানেল গঠন, গভীর অংশ, ভারী প্রগতিশীল মারা যায় |
| টগল করুন | একটি সংক্ষিপ্ত বাস সঙ্গে নীচের কাছাকাছি ধীর | খুব উচ্চ, শেষে মনোযোগী | কোল্ড ফরজিং, কয়েনিং, সাইজিং, পুরু উপাদান তৈরি করা |
| সার্ভো | প্রোগ্রামেবল প্রোফাইল, বাস এবং বিপরীত সম্ভব | প্রোফাইলের যে কোনো সময়ে নিয়ন্ত্রিত এবং পুনরাবৃত্তিযোগ্য | গভীর অঙ্কন, স্প্রিংব্যাক-সংবেদনশীল গঠন, বহু-পদক্ষেপ অপারেশন |
পছন্দটি সম্পূর্ণরূপে প্রযুক্তিগত নয়। একটি ক্র্যাঙ্ক প্রেস কম খরচ করে এবং বজায় রাখা সহজ; একটি সার্ভো প্রেসের খরচ বেশি কিন্তু দুটি প্রচলিত মেশিন এবং ম্যানুয়াল অপারেশনের একটি সেট প্রতিস্থাপন করতে পারে। শ্রম ও মাধ্যমিক ক্রিয়াকলাপের কতটা সঞ্চয় মৃতের জীবন ধরে পুনরুদ্ধার করা যেতে পারে তা সাধারণত অর্থনীতিতে নেমে আসে।
প্রায় প্রতিটি ভর-উত্পাদিত ধাতব অংশ অন্তত একবার প্রেসের মধ্য দিয়ে গেছে। প্রক্রিয়াগুলি কয়েকটি স্বীকৃত গ্রুপে বিভক্ত, এবং প্রতিটি গ্রুপ মেশিনে নির্দিষ্ট দাবি করে।
ব্ল্যাঙ্কিং এক স্ট্রোক শীট আউট একটি আকৃতি কাটা; এটিতে ছিদ্র খোঁচা ছিদ্র. উভয়ই খুব কম দূরত্বে সম্পন্ন করা শিয়ার অপারেশন, যার মানে তারা ফোর্স কার্ভের শীর্ষে পুরোপুরি উপযুক্ত। চাহিদাগুলি হল উচ্চ টনেজ, ডাই ক্লিয়ারেন্স স্থির রাখার জন্য একটি শক্ত ফ্রেম এবং দ্রুত সাইকেল চালানো। প্রগতিশীল ডাইস স্ট্যাক ব্ল্যাঙ্কিং, পিয়ার্সিং, ফর্মিং এবং ট্রিমিং একটি স্ট্রিপে, এবং তাদের একটি শক্ত বিছানা এবং ভাল স্লাইড সমান্তরালতা সহ একটি বন্ধ ফ্রেমের প্রেস প্রয়োজন, কারণ প্রতিটি স্টেশন তার আগে একটির প্রান্তিককরণ ত্রুটি উত্তরাধিকার সূত্রে পায়।
এই অপারেশনগুলি উপাদানকে আলাদা করার পরিবর্তে বিকৃত করে। বাঁকানো এবং হালকা গঠনের জন্য একটি দীর্ঘ ভ্রমণে মাঝারি শক্তির প্রয়োজন, তাই একটি সংবেদনশীল স্ট্রোক দৈর্ঘ্য এবং একটি পর্যাপ্ত রেটযুক্ত কুশন সহ একটি প্রেসই সঠিক সরঞ্জাম। কয়েনিং এবং এমবসিং এর বিপরীত প্রয়োজন: প্রায় কোন ভ্রমণের উপর চরম শক্তি, যেখানে টগল এবং উদ্ভট গিয়ার ড্রাইভ তাদের স্থান অর্জন করে।
গভীর অঙ্কন pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  গভীর অঙ্কনের জন্য BLAS-125 ওপেন-টাইপ একক-পয়েন্ট সার্ভো প্রেস গভীর অঙ্কন এবং প্রসারিত করার জন্য ওপেন-টাইপ একক-পয়েন্ট সার্ভো প্রেস, উচ্চ-টর্ক ডাইরেক্ট ড্রাইভ, একটি 350 মিমি গলা গভীরতা এবং 1250 kN ক্ষমতা বৈশিষ্ট্যযুক্ত। পণ্য দেখুন → BLAS125 ওপেন-টাইপ সিঙ্গেল-পয়েন্ট সার্ভো প্রেস, গভীর অঙ্কনের জন্য নির্দিষ্ট করা হয়েছে এবং একটি দীর্ঘ, নিয়ন্ত্রণযোগ্য স্ট্রোককে একটি কুশন বিন্যাসের সাথে একত্রিত করে যা সাধারণ খালি করার পরিবর্তে কাপের কাজের জন্য উপযুক্ত।
কোল্ড ফরজিং ধাতুকে ঘরের তাপমাত্রায় ডাইয়ের ভিতরে প্রবাহিত হতে বাধ্য করে। বাহিনী বড়, বিকৃতি গুরুতর, এবং লোড স্ট্রোকের নীচে একটি সংক্ষিপ্ত, ভারী নাড়িতে আসে। ঠিক এই প্রোফাইলের জন্য টগল-লিংকেজ প্রেসগুলি তৈরি করা হয়েছে: একটি ধীর, শক্তিশালী পদ্ধতি, একটি সংক্ষিপ্ত বাস যা উপাদানটিকে গহ্বর পূরণ করতে দেয় এবং দ্রুত ফিরে আসে। এই শ্রেণীর মেশিন, যেমন এই  BLKP-650 হাই-ডিফর্মেশন কোল্ড ফোরজিং টগল টাইপ প্রেস 6500 kN ক্ষমতা সহ হেভি-ডিউটি কোল্ড ফোরজিং টগল প্রেস, 8 মিমি নামমাত্র চাপ স্ট্রোক, উচ্চ-অনড়তা ফ্রেম, এবং গুরুতর বিকৃতির কাজের জন্য ইন্টিগ্রেটেড ইজেক্টর। পণ্য দেখুন → হাই-ডিফর্মেশন কোল্ড ফোরজিং টগল প্রেস, সুষম স্ট্রোক জ্যামিতির চারপাশে ডিজাইন করা হয়েছে, যা স্লাইড স্কোয়ারটিকে অফ-সেন্টার লোডের নীচে রাখে যা ফোরজিং ডাই জেনারেট হয় এবং এমন একটি ফ্রেমের চারপাশে যা হাজার হাজার চক্রের মাধ্যমে গহ্বরের মাত্রা ধরে রাখতে যথেষ্ট শক্ত।
ব্যাটারি হাউজিং এবং অনুরূপ ঘেরগুলি দীর্ঘ, পাতলা দেয়ালযুক্ত টানা অংশগুলি খুব বেশি পরিমাণে উত্পাদিত হয়। প্রক্রিয়াটি মূলত আঁটসাঁট প্রাচীর-পুরুত্ব সহনশীলতা, অগভীর কিন্তু বারবার গঠনের পর্যায় এবং অংশগুলি সমতল এবং বর্গাকার বেরিয়ে আসার একটি কঠিন প্রয়োজনীয়তা সহ একটি চাহিদাপূর্ণ ড্র। যেহেতু অংশগুলি প্রায়শই স্বয়ংক্রিয় লাইনে প্রশস্ত কুণ্ডলী থেকে উত্পাদিত হয়, প্রেসের জন্য একটি প্রশস্ত বিছানা, একটি কঠোর বন্ধ বা ভারী খোলা ফ্রেম এবং শুধুমাত্র কেন্দ্রে না থেকে পুরো বিছানা প্রস্থ জুড়ে সহনশীলতা ধরে রাখার ক্ষমতা প্রয়োজন। উদ্দেশ্য-নির্মিত মেশিন যেমন এই  BLPC2-160 হাই-টনেজ ওপেন-টাইপ ডাবল-পয়েন্ট ব্যাটারি শেল প্রেস ওপেন-টাইপ ডবল-পয়েন্ট ব্যাটারি শেল প্রেস বড় আকারের ব্যাটারি উপাদান গঠন এবং উচ্চ-ভলিউম উত্পাদনে ব্যাটারি শেল অ্যাপ্লিকেশনের জন্য অবস্থান করে। পণ্য দেখুন → উচ্চ-টনেজ, অতি-স্থিতিশীল ব্যাটারি শেল প্রেসগুলি বিছানার প্রস্থ, টনেজ এবং পুনরাবৃত্তিযোগ্যতার সমন্বয়ের জন্য কনফিগার করা হয়েছে।
প্রতিটি কাজ একটি কমপ্যাক্ট ডাই এলাকায় ফিট করে না। প্রশস্ত প্যানেল, যন্ত্রপাতির মোড়ক এবং দীর্ঘ কাঠামোগত অংশগুলির জন্য একটি চওড়া বিছানা বা একটি গভীর গলার প্রয়োজন হয় যা উপাদানটিকে স্লাইডের পাশে যেতে দেয়। ডিপ-থ্রোট খোলা প্রেসগুলি ঠিক এই কারণেই বিদ্যমান: তারা মেশিনের পাশে একটি বড় শীট খাওয়ানোর ক্ষমতার জন্য কিছু অনমনীয়তা বাণিজ্য করে যখন ডাই বিছানায় মাউন্ট থাকে।
মেশিন কেনার পরে যখন প্রক্রিয়াটি সংজ্ঞায়িত করা হয় তখন প্রেস নির্বাচন প্রায়শই ভুল হয়। বিপরীত ক্রমে কাজ করা উদ্ধৃতি পর্যায়ে বেশি সময় নেয় এবং কয়েক মাস পরে সংরক্ষণ করে।
আদেশটি গুরুত্বপূর্ণ কারণ প্রতিটি পদক্ষেপ পরবর্তীকে বাধা দেয়। অঙ্কন গভীরতা পরিবর্তন, উদাহরণস্বরূপ, একটি দীর্ঘ স্ট্রোক বাধ্য করতে পারে, যা বন্ধ উচ্চতা খাম পরিবর্তন, যা সম্পূর্ণরূপে একটি ভিন্ন ফ্রেম আকার জোর করতে পারে. প্রক্রিয়াটি প্রথমে হিমায়িত করা বেশিরভাগ পিছনে এবং পিছনে সরিয়ে দেয়।
একটি প্রেসের ক্রয় মূল্য হল তার জীবনকালের খরচের মধ্যে সবচেয়ে ছোট সংখ্যা। বড় সংখ্যাগুলি হল টুলিং, শক্তি, রক্ষণাবেক্ষণ এবং অপরিকল্পিত ডাউনটাইম, এবং তারা বছর আগে করা স্পেসিফিকেশন পছন্দ দ্বারা প্রভাবিত হয়।
হাতিয়ার জীবন প্রান্তিককরণের উপর নির্ভর করে। স্লাইড টিল্ট বা ফ্রেমের প্রতি দশমাংশ প্রতি মিলিমিটার অসম ডাই ক্লিয়ারেন্স হিসাবে প্রদর্শিত হয়, এবং অসম ক্লিয়ারেন্সের অর্থ হল burrs, প্রান্ত পরিধান, galling এবং ফাটল পাঞ্চ। কাজের জন্য যথেষ্ট কড়া একটি প্রেস প্রায়শই ফ্রেমের খরচের পার্থক্যের জন্য এক্সটেন্ডেড ডাই লাইফের মাধ্যমে অর্থ প্রদান করে, বিশেষ করে প্রগতিশীল মৃত্যুতে যেখানে একটি স্টেশন ব্যর্থতা পুরো লাইনকে থামিয়ে দেয়।
ফ্লাইহুইল এবং মোটর সাইজিং দ্বারা শক্তি খরচ প্রাধান্য পায়। একটি বড় আকারের ফ্লাইহুইল সহ একটি প্রেস স্ট্রোকের মধ্যে আরও দ্রুত গতি পুনরুদ্ধার করে এবং একটি স্থির স্রোত আঁকে, যেখানে একটি তার সীমাতে চলমান মোটরকে শক্ত করে এবং ঘেরটিকে উত্তপ্ত করে। সার্ভো প্রেসে ছবি পরিবর্তিত হয়: ড্রাইভ গঠনের সময় সর্বোচ্চ কারেন্ট আঁকে, তাই বৈদ্যুতিক সরবরাহ, ক্যাবলিং এবং যেকোনো শক্তি পুনরুদ্ধারের ব্যবস্থা চালু করার চেয়ে স্পেসিফিকেশন পর্যায়ে মনোযোগের দাবি রাখে।
নিরাপত্তা প্রয়োজনীয়তা অ-আলোচনাযোগ্য এবং ক্রমবর্ধমান নির্দিষ্ট। মেকানিক্যাল গার্ডিং, ইন্টারলকড গেট, স্বয়ংক্রিয় ফিডের জন্য মিউটিং সহ হালকা পর্দা, ম্যানুয়াল লোড স্টেশনগুলির জন্য দুই-হাত নিয়ন্ত্রণ এবং একটি ব্রেক মনিটরিং সিস্টেম যা স্টপিং পারফরম্যান্স যাচাই করে স্বাভাবিক বেসলাইন। টনেজ পর্যবেক্ষণ এবং ডাই সুরক্ষা অনুশীলনে সমানভাবে গুরুত্বপূর্ণ, কারণ তারা একটি ধীর টুলিং ব্যর্থতাকে একটি বন্ধ মেশিনে এবং রক্ষণাবেক্ষণ লগে একটি নোটে পরিণত করে।
অন্য দুটি খরচ নিয়মিতভাবে অবমূল্যায়ন করা হয়। কম্প্রেসড এয়ার কাউন্টারব্যালেন্স, ক্লাচ অ্যাকচুয়েশন এবং নিউমেটিক কুশনের জন্য ব্যবহার করা হয় এবং সেই সার্কিটে লিকগুলি অনিয়মিত ক্লাচ প্রতিক্রিয়া এবং ড্রিফটিং স্লাইড ভারসাম্য হিসাবে দেখায়। তৈলাক্তকরণ হল দ্বিতীয়: পরিস্রাবণ এবং চাপ নিরীক্ষণ সহ স্বয়ংক্রিয় সঞ্চালন ব্যবস্থা যা একটি ম্যানুয়াল প্রতিদিনের কাজকে একটি নির্ধারিত ফিল্টার পরিবর্তনে রূপান্তরিত করে, এবং তারা স্কোর করা গিব হওয়ার আগেই একটি ব্যর্থ পাম্প ধরতে পারে।
একটি যান্ত্রিক প্রেস একটি শক্তিশালী মেশিন, তবে এটি অনুমানযোগ্য স্থানে পরিধান করে এবং অংশগুলিতে দৃশ্যমান হওয়ার অনেক আগেই পরিধান পরিমাপযোগ্য।
একটি সময়সূচীতে রক্ষণাবেক্ষণ করা একটি প্রেস কয়েক দশক ধরে চলতে পারে। কিছু বিরতি না হওয়া পর্যন্ত একটি প্রেস চালানো সাধারণত একটি মৃত্যু, একটি উত্পাদন সপ্তাহ এবং এটির সাথে একটি গ্রাহক সম্পর্ক নেয়। দুটি পদ্ধতির মধ্যে খরচের পার্থক্য বেশিরভাগই প্রশাসনিক: একটি চেকলিস্ট, সহনশীলতার একটি সেট এবং নম্বর রেকর্ড করার জন্য দায়ী কেউ।
চূড়ান্ত পর্যায়টি যাচাই করছে যে অফার করা মেশিনটি এখনও পাঁচ বছরের মধ্যে উপযুক্ত হবে, যখন অংশ মিশ্রণটি পরিবর্তিত হয়েছে এবং সহনশীলতা শক্ত হয়ে গেছে। কয়েকটি চেক ঝুঁকির বেশিরভাগ কভার করে।
ইন-হাউস ম্যানুফ্যাকচারিং সরবরাহকারীরা বিশেষণের পরিবর্তে অঙ্কন এবং পরিমাপ দিয়ে এই প্রশ্নের উত্তর দিতে থাকে। বোলুন, উদাহরণস্বরূপ, একটি পূর্ণ-চেইন উৎপাদন ব্যবস্থার চারপাশে তার প্রেস পরিসর তৈরি করে যা নকশা, মূল উপাদান উত্পাদন এবং চূড়ান্ত সমাবেশকে কভার করে, এটি এমন ব্যবস্থা যা একটি লোড ডায়াগ্রাম এবং একটি বিচ্যুতি চিত্রকে আনুমানিক না করে অর্থবহ করে তোলে। ক্রেতাদের একটি মূল্যায়ন পাওয়ার প্রেস সরবরাহকারী মূল্য আলোচনায় প্রবেশের অনেক আগেই অনুরোধে সেই সংখ্যাগুলিকে প্রথম ফিল্টার হিসাবে তৈরি করার ক্ষমতাকে বিবেচনা করা উচিত।
একটি পাওয়ার প্রেস হল একটি সাধারণ ধারণা যা অস্বাভাবিক নির্ভুলতার সাথে কার্যকর করা হয়: একটি ঘূর্ণায়মান ভরে শক্তি সঞ্চয় করুন, এটিকে একটি সংযোগের মাধ্যমে ছেড়ে দিন যা বলকে গুণ করে এবং ফলাফলটি এত নিখুঁতভাবে নির্দেশ করে যে একটি ডাই এক মিলিমিটারের একটি ভগ্নাংশের মধ্যে, দিনে কয়েক হাজার বার ধাতুকে কাটতে, বাঁকতে বা আঁকতে পারে। স্পেসিফিকেশনে গুরুত্বপূর্ণ সবকিছুই সেই বাক্য থেকে অনুসরণ করে।
টনেজ আপনাকে সিলিং বলে। বল বক্ররেখা আপনাকে বলে যে স্ট্রোকে আপনি এটি কোথায় ব্যবহার করতে পারেন। ফ্রেমটি আপনাকে বলে যে এটির কতটা ডাইকে কেন্দ্র করে থাকে। ড্রাইভ আপনাকে বলে যে গতি স্থির বা প্রোগ্রামযোগ্য কিনা। কুশন, বিছানা এবং বন্ধ উচ্চতা আপনাকে বলে যে আপনার টুলিং ফিট হবে কিনা এবং এটি টিকে থাকবে কিনা।
এই পাঁচটি জিনিস সঠিকভাবে পান এবং প্রেসটি উদ্ভিদের সবচেয়ে আকর্ষণীয় মেশিনে পরিণত হয়, যা ঠিক এটি হওয়া উচিত। তাদের ভুল ধরুন এবং এটি প্রতিটি কথোপকথন শুরুতে বাধা হয়ে দাঁড়ায়।


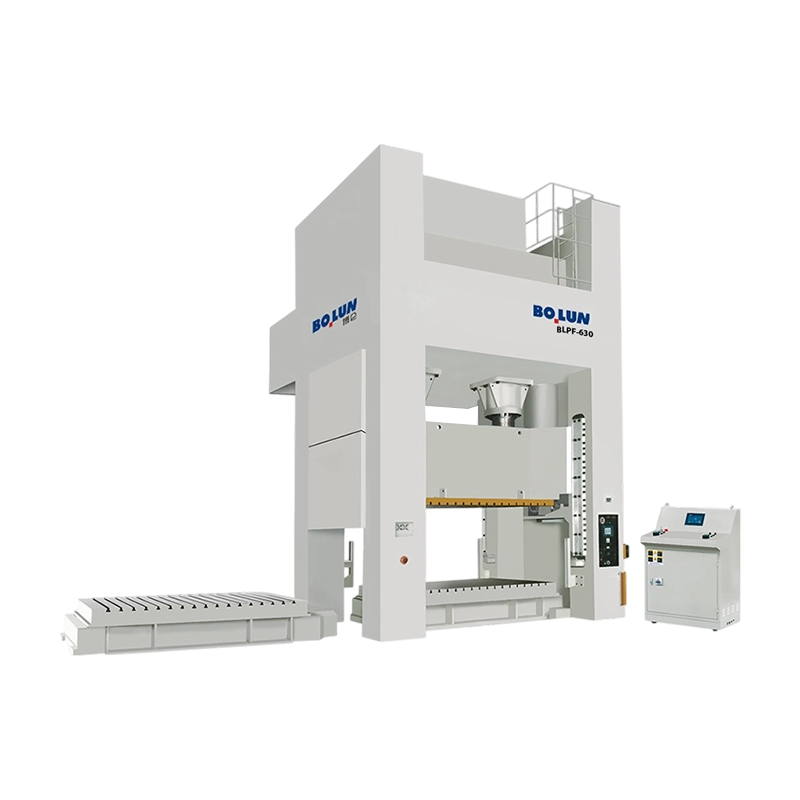
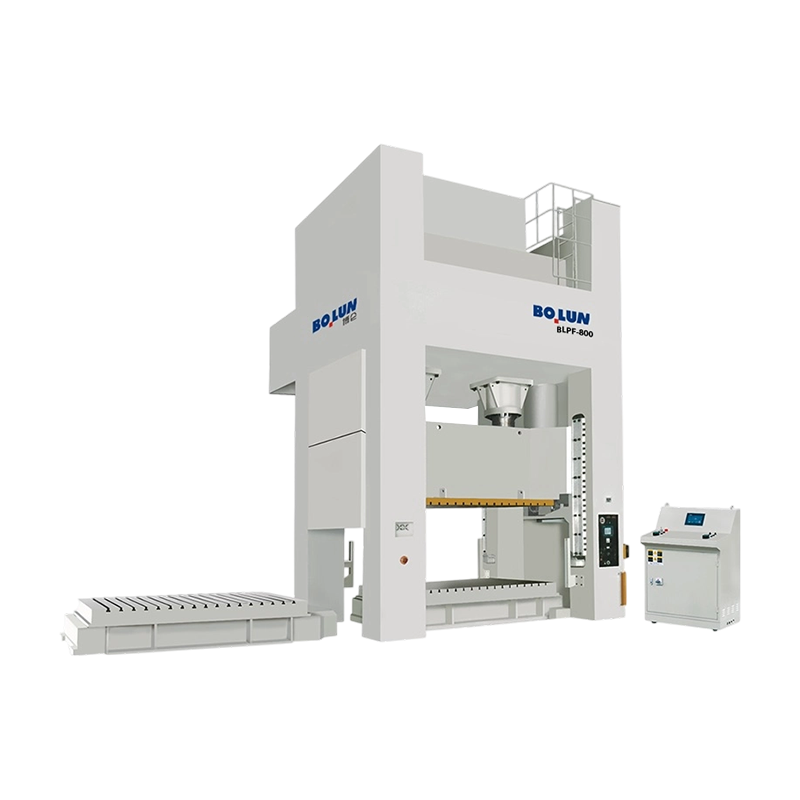
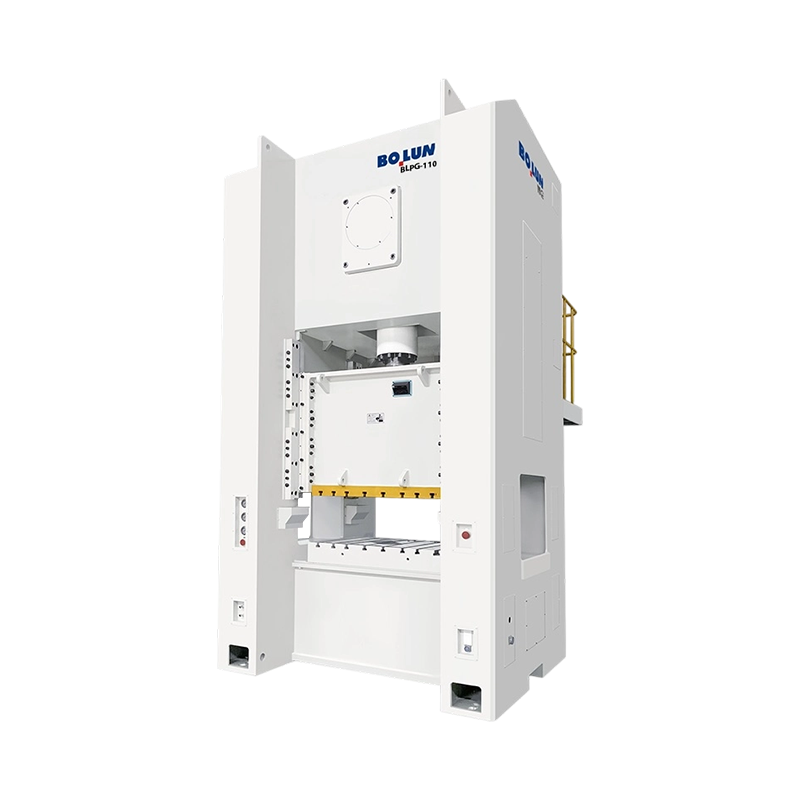
ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের মেটাল কম্পোনেন্ট প্ল্যান্টের একজন প্রোডাকশন ম্যানেজার স...
সংক্ষিপ্ত উত্তর: কোন ফ্রেম টাইপ আপনার কাজের জন্য উপযুক্ত আ ...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্র...
দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

