একজন প্রকিউরমেন্ট ইঞ্জিনিয়ার একটি 200-টন হাইড্রোলিক প্রেস কোটকে 200-টন মেকানিক্যাল পাওয়ার প্রেস কোটের সাথে তুলনা করে প্রায়শই দুটি ভিন্ন মেশিন, দুটি ভিন্ন খরচের কাঠামো এবং দুটি ভিন্ন উৎপাদন প্রতিশ্রুতি খুঁজে পান, এমনকি যখন টনেজ সংখ্যা অভিন্ন হয়। এটি ঘটে কারণ "পাওয়ার প্রেস" বলতে সাধারণত ফ্লাইহুইল, ক্লাচ, ক্র্যাঙ্কশ্যাফ্ট, এককেন্দ্রিক গিয়ার বা টগল লিঙ্কেজ দ্বারা চালিত একটি যান্ত্রিক প্রেসকে বোঝায়, যখন একটি হাইড্রোলিক প্রেস বল তৈরি করতে একটি সিলিন্ডারে চাপযুক্ত তেল ব্যবহার করে। ব্যবহারিক পার্থক্য শুধু শক্তির উৎস নয়। এটি স্ট্রোকের মাধ্যমে কীভাবে শক্তি তৈরি করে, স্লাইডটি কত দ্রুত চলে, কত সহজে বল সামঞ্জস্য করা যায়, ওভারলোডের সময় কী ঘটে এবং দোকানটিকে কী ধরনের টুলিং এবং রক্ষণাবেক্ষণের পরিকল্পনা করতে হবে তা পরিবর্তন করে।
সংক্ষিপ্ত উত্তর: উচ্চ-ভলিউম, পুনরাবৃত্তিমূলক স্ট্যাম্পিং এবং গঠনের জন্য গতি, পুনরাবৃত্তিযোগ্যতা এবং অংশ প্রতি কম খরচের প্রয়োজন হলে একটি পাওয়ার প্রেস বেছে নিন। একটি হাইড্রোলিক প্রেস চয়ন করুন যখন প্রক্রিয়াটির সম্পূর্ণ-স্ট্রোক বল, সামঞ্জস্যযোগ্য চাপ, দীর্ঘ বাস, গভীর অঙ্কন, বা কম-ভলিউম নমনীয়তার প্রয়োজন হয়। যদি কাজের জন্য প্রোগ্রামেবল গতি এবং যান্ত্রিক গতি উভয়েরই প্রয়োজন হয়, একটি সার্ভো পাওয়ার প্রেস হল মধ্যম পথ। এই তুলনার বাকি অংশগুলি ব্যাখ্যা করে যে এই পার্থক্যগুলি কোথা থেকে আসে এবং কীভাবে তারা প্রকৃত কেনার সিদ্ধান্তগুলিকে প্রভাবিত করে।
একটি যান্ত্রিক পাওয়ার প্রেসে, মোটরটি একটি ফ্লাইহুইল ঘুরিয়ে দেয় যা গতিশক্তি সঞ্চয় করে। একটি ক্লাচ সেই শক্তিকে একটি ক্র্যাঙ্কশ্যাফ্ট, উন্মত্ত শ্যাফ্ট বা টগল মেকানিজমের সাথে সংযুক্ত করে এবং স্লাইডটি একটি নির্দিষ্ট যান্ত্রিক চক্রে উপরে এবং নীচে চলে যায়। স্লাইডে উপলব্ধ বল ধ্রুবক নয়। ক্র্যাঙ্ক অ্যাঙ্গেল নীচের মৃত কেন্দ্রের কাছে আসার সাথে সাথে এটি বেড়ে যায়, যেখানে যান্ত্রিক সুবিধা সবচেয়ে বেশি। এই কারণেই 200 টন রেটিং দেওয়া একটি যান্ত্রিক প্রেস মধ্য-স্ট্রোকে 200 টন থেকে অনেক কম সরবরাহ করতে পারে তবে স্ট্রোকের নীচের কাছাকাছি তার সম্পূর্ণ রেটিংয়ে পৌঁছাতে পারে।
এই আচরণটি ব্ল্যাঙ্কিং, পিয়ার্সিং, ট্রিমিং, অগভীর গঠন এবং অনেক স্ট্যাম্পিং অপারেশনের জন্য আদর্শ কারণ কাজটি নীচের মৃত কেন্দ্রের কাছে ঘটে, যেখানে প্রেসটি সবচেয়ে শক্তিশালী। স্থির চক্র এটিকে দ্রুত এবং অত্যন্ত পুনরাবৃত্তিযোগ্য করে তোলে। একবার রাম সেট হয়ে গেলে এবং ডাই সঠিক হলে, প্রতিটি স্ট্রোক প্রায় একই গতি অনুসরণ করে। ট্রেড-অফ হল সীমিত নমনীয়তা: বল বক্ররেখা পরিবর্তন করার অর্থ সাধারণত মেশিন, ড্রাইভ বা টুলিং পরিবর্তন করা।
একটি হাইড্রোলিক প্রেস একটি পিস্টন বা রাম এর উপর কাজ করে হাইড্রোলিক চাপের মাধ্যমে বল তৈরি করে। পাম্প, ভালভ এবং সিলিন্ডার সিস্টেম বেশিরভাগ স্ট্রোকের মাধ্যমে চাপ বজায় রাখতে পারে, তাই বলটি ধ্রুবকের কাছাকাছি থাকে। চাপ সেটিং প্রায়ই একটি ত্রাণ ভালভ বা আনুপাতিক নিয়ন্ত্রণ দ্বারা সামঞ্জস্য করা যেতে পারে, এবং স্লাইড একটি নির্দিষ্ট সময়ের জন্য লোডের অধীনে থাকতে পারে। এটি হাইড্রোলিক প্রেসগুলিকে গভীর অঙ্কন, কম্প্রেশন ছাঁচনির্মাণ, মুদ্রা তৈরি, সোজা করা এবং প্রক্রিয়াগুলির জন্য উপযোগী করে তোলে যেখানে উপাদানটিকে একক বিন্দুতে আঘাত না করে চাপের মধ্যে রাখতে হবে।
স্ট্রোক নিয়ন্ত্রণ স্পষ্ট পার্থক্যগুলির মধ্যে একটি। একটি যান্ত্রিক প্রেসের ক্র্যাঙ্ক ব্যাসার্ধ বা উদ্ভট জ্যামিতি দ্বারা নির্ধারিত একটি স্ট্রোকের দৈর্ঘ্য থাকে। নীচের মৃত কেন্দ্রের অবস্থান কিছু ডিজাইনে সামঞ্জস্য করা যেতে পারে, তবে মৌলিক গতি প্রোফাইল ড্রাইভ দ্বারা সেট করা হয়। একটি হাইড্রোলিক প্রেস অনেক দীর্ঘ, সামঞ্জস্যযোগ্য স্ট্রোকের সাথে তৈরি করা যেতে পারে এবং বিভিন্ন অংশের প্রোগ্রামের জন্য র্যামের গতি এবং চাপ পরিবর্তন করা যেতে পারে। এই নমনীয়তা মূল্যবান যখন একটি দোকান একটি মেশিনে একাধিক কাজ চালায় বা যখন একটি গভীর অংশ ধীরে ধীরে গঠন এবং একটি চাপ ধরে রাখা প্রয়োজন।
সার্ভো প্রেসগুলি হাইড্রোলিক মেশিন নয়, তবে তারা পুরানো বিভাগগুলিকে অস্পষ্ট করে। যেহেতু সার্ভো মোটর নির্বাচিত অবস্থানে রামকে বিপরীত, বিরতি বা ধীর করতে পারে, তাই একটি সার্ভো পাওয়ার প্রেস হাইড্রোলিক সিস্টেমের শক্তির ক্ষতি ছাড়াই অঙ্কন বা গঠনের জন্য একটি গতি বক্ররেখা তৈরি করতে পারে। যান্ত্রিক-প্রেস গতিতে হাইড্রোলিক-সদৃশ প্রক্রিয়া নিয়ন্ত্রণের প্রয়োজন এমন একটি দোকানের জন্য, একটি বন্ধ-ফ্রেম ডাবল-পয়েন্ট সার্ভো প্রেস প্রায়শই আরও উত্পাদনশীল পছন্দ।
গতি যেখানে যান্ত্রিক শক্তি প্রেস সাধারণত জয় হয়. একটি যান্ত্রিক প্রেস দ্রুত পন্থা, কাজ এবং চক্রের অংশ ফেরত দিয়ে প্রতি মিনিটে উচ্চ স্ট্রোকে চলতে পারে। হাইড্রোলিক প্রেসগুলি সাধারণত ধীর হয় কারণ সিস্টেমের মাধ্যমে তেলকে অবশ্যই পাম্প করা এবং ভালভ করা উচিত এবং রামটির নিয়ন্ত্রিত ত্বরণ এবং হ্রাসের প্রয়োজন হতে পারে। একটি উচ্চ-ভলিউম স্ট্যাম্পিং লাইনের জন্য লক্ষ লক্ষ ছোট অংশ তৈরি করে, গতির পার্থক্য সরাসরি শ্রম খরচ, মেশিনের সংখ্যা এবং মেঝে স্থানকে প্রভাবিত করে।
হাইড্রোলিক প্রেসes can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| পরিবর্তনশীল | হাইড্রোলিক প্রেস | পাওয়ার প্রেস |
|---|---|---|
| বল উৎস | চাপে জলবাহী তরল | যান্ত্রিক ফ্লাইহুইল, ক্লাচ, ক্র্যাঙ্ক, উদ্ভট গিয়ার বা টগল |
| স্ট্রোক উপর বল | কাছাকাছি ধ্রুবক; সামঞ্জস্যযোগ্য | ক্র্যাঙ্ক কোণের সাথে পরিবর্তিত হয়; নীচে মৃত কেন্দ্রের কাছে শিখর |
| স্ট্রোক নিয়ন্ত্রণ | নিয়মিত, প্রায়ই প্রোগ্রামেবল | ক্র্যাঙ্ক বা উদ্ভট দ্বারা স্থির; servo প্রোগ্রামযোগ্য বক্ররেখার অনুমতি দেয় |
| গতি | ধীর, বিশেষ করে এপ্রোচ এবং রিটার্ন | দ্রুত, পুনরাবৃত্তিযোগ্য, প্রতি মিনিটে উচ্চ স্ট্রোক |
| ওভারলোড সুরক্ষা | ত্রাণ ভালভ এবং চাপ সীমা | হাইড্রোলিক ওভারলোড, শিয়ার পিন, বা ক্লাচ স্লিপ |
| আদর্শ ফিট | গভীর ড্র, কম ভলিউম, ফুল-স্ট্রোক ফোর্স, ট্রায়াল | খালি করা, স্ট্যাম্পিং, গঠন, উচ্চ-ভলিউম উত্পাদন |
ওভারলোড আচরণ গুরুত্বপূর্ণ যখন একটি ডাই মিসলাইন করা হয় বা একটি ফাঁকা ডাবল-স্ট্যাক করা হয়। একটি হাইড্রোলিক প্রেস একটি ত্রাণ ভালভের মাধ্যমে বল সীমিত করতে পারে, তাই সিস্টেমটি ফ্রেম এবং টুলিংয়ের আগে স্টল বা বাইপাস করে একটি ধ্বংসাত্মক স্পাইক দেখতে পায়। একটি যান্ত্রিক প্রেসের জন্য একটি আলাদা সুরক্ষা কৌশল প্রয়োজন, যেমন একটি হাইড্রোলিক ওভারলোড সিলিন্ডার, শিয়ার পিন বা ক্লাচ স্লিপ। এই সিস্টেমগুলি কাজ করে, তবে তাদের পরিদর্শন এবং একটি ইভেন্টের পরে পুনরায় সেট করার প্রয়োজন হতে পারে।
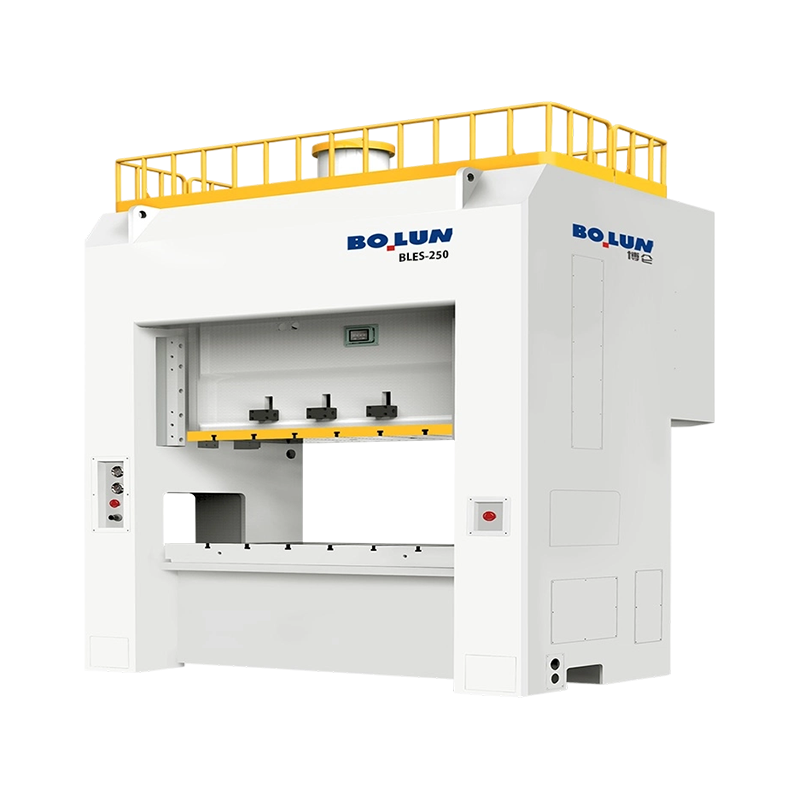 গভীর অঙ্কনের জন্য BLES-250 ক্লোজড-ফ্রেম ডাবল-পয়েন্ট সার্ভো প্রেস 2500 kN ক্ষমতা, 25,200 J শক্তি, এবং বড় নির্ভুলতা স্ট্যাম্পিং এবং গভীর-অঙ্কন কাজের জন্য স্থিতিশীল লোড বিতরণ সহ ক্লোজড-ফ্রেম ডাবল-পয়েন্ট সার্ভো প্রেস। পণ্য দেখুন →
টুলিং এবং নির্ভুলতা এছাড়াও পৃথক. যান্ত্রিক প্রেসগুলি দুর্দান্ত নীচের মৃত কেন্দ্রের পুনরাবৃত্তিযোগ্যতার জন্য পরিচিত, যা ফাঁকাকরণ এবং মুদ্রায় সামঞ্জস্যপূর্ণ অংশ পুরুত্ব সমর্থন করে। হাইড্রোলিক প্রেসগুলি ক্লোজড-লুপ নিয়ন্ত্রণের সাথে খুব সঠিক হতে পারে, তবে তেলের তাপমাত্রা, ভালভের প্রতিক্রিয়া এবং চাপের স্থিতিশীলতা অবশ্যই পরিচালনা করতে হবে। গভীর অঙ্কনের জন্য, হাইড্রোলিক প্রেসের প্রায়শই একটি সুবিধা থাকে কারণ উপাদানটি প্রবাহিত হওয়ার সময় এটি চাপ ধরে রাখতে পারে। উচ্চ-গতির স্ট্যাম্পিংয়ের জন্য, যান্ত্রিক প্রেসের সাধারণত সুবিধা থাকে কারণ চক্রটি দ্রুত এবং বল বক্ররেখা অনুমানযোগ্য।
বেশিরভাগ ক্রয় ভুল হয় যখন একটি দোকান একা টনেজ তুলনা করে। একটি 300-টন হাইড্রোলিক প্রেস এবং একটি 300-টন যান্ত্রিক প্রেস শুধুমাত্র সংখ্যার সাথে মিলে যাওয়ার কারণে বিনিময়যোগ্য নয়। সঠিক মিল নির্ভর করে প্রক্রিয়া শক্তি, স্ট্রোকের অবস্থান যেখানে কাজ করা হয়, প্রয়োজনীয় বাসস্থান এবং উৎপাদন হার। সাধারণভাবে, অ্যাপ্লিকেশন মানচিত্র এই মত দেখায়:
উদ্ধৃতিটিতে প্রাথমিক মূল্য শুধুমাত্র একটি সংখ্যা। একটি যান্ত্রিক পাওয়ার প্রেসে সাধারণত একটি সহজ ড্রাইভ ট্রেন থাকে এবং উচ্চ আয়তনে স্ট্রোক প্রতি কম খরচ হয়, তবে এটির জন্য একটি মজবুত ভিত্তি, সতর্ক ক্লাচ এবং ব্রেক রক্ষণাবেক্ষণ এবং সঠিক ডাই সুরক্ষা প্রয়োজন। একটি হাইড্রোলিক প্রেস চালানোর জন্য বেশি খরচ হতে পারে কারণ পাম্প এবং কুলিং সিস্টেম এমনকি স্ট্রোকের মধ্যেও শক্তি খরচ করে এবং তেলের পরিচ্ছন্নতা, পরিস্রাবণ এবং সিলের অবস্থা নিয়মিত উদ্বেগ হয়ে ওঠে। যান্ত্রিক প্রেস প্রায়ই অবিচ্ছিন্ন উত্পাদনে অংশ প্রতি শক্তির উপর জয়লাভ করে; হাইড্রোলিক প্রেস প্রায়ই হাই-মিক্স ওয়ার্কের অংশ প্রতি নমনীয়তার উপর জয়লাভ করে।
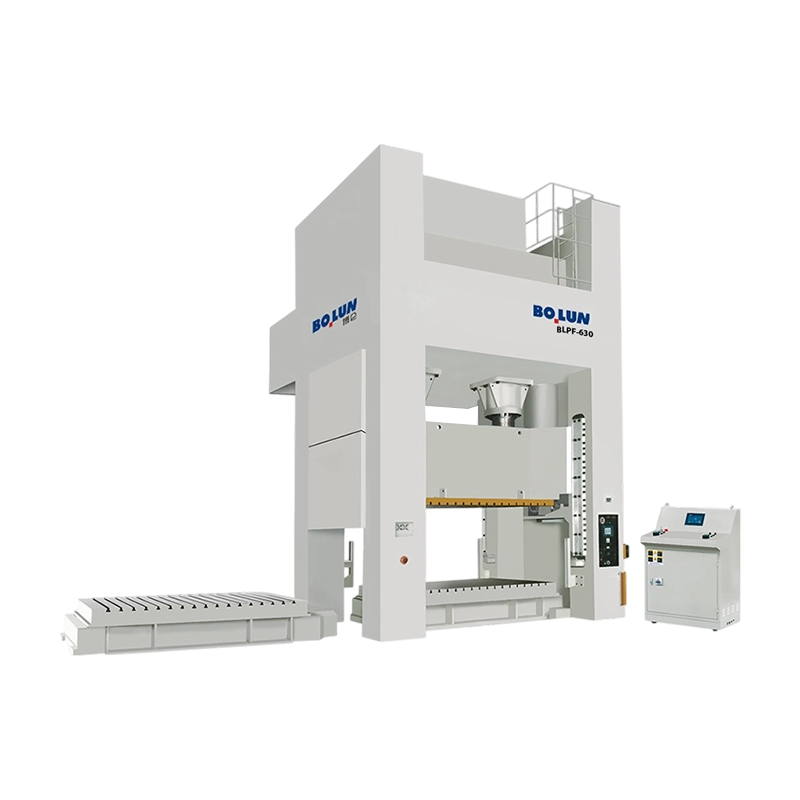
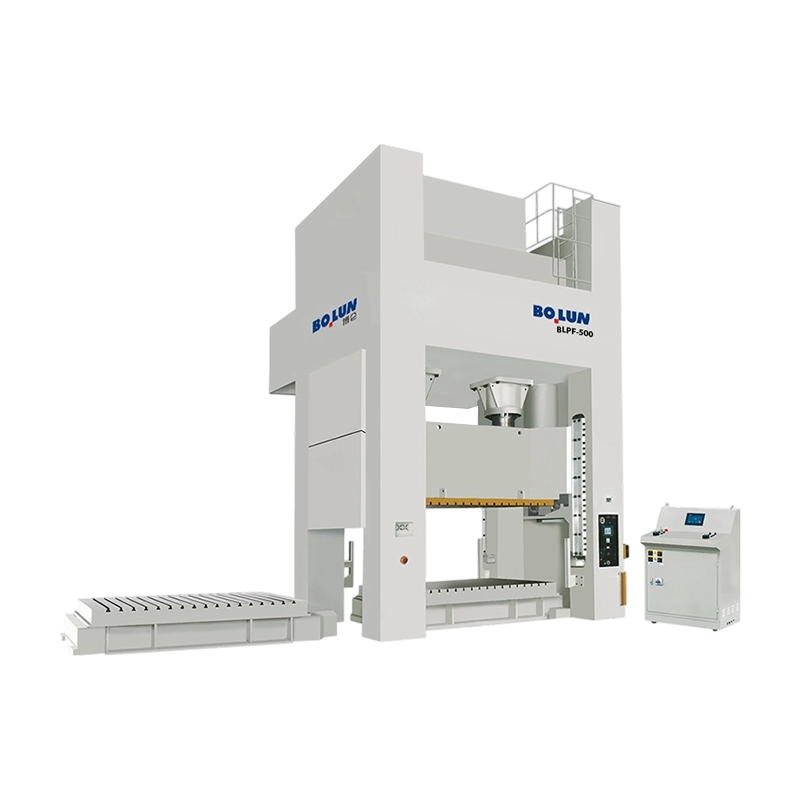 BLPF-500 ওয়াইড-বেড ক্লোজড-টাইপ ডাবল-পয়েন্ট এক্সেন্ট্রিক গিয়ার প্রেস বৃহৎ প্রগতিশীল ডাইস এবং শীট মেটাল উৎপাদনের জন্য 5000 kN ক্ষমতা এবং 3300 x 1300 মিমি টেবিল সহ ওয়াইড-বেড ক্লোজড-টাইপ ডাবল-পয়েন্ট এককেন্দ্রিক গিয়ার প্রেস। পণ্য দেখুন →
মেঝে থেকে মেঝে সময় আরেকটি ব্যবহারিক ফ্যাক্টর। স্বয়ংক্রিয় খাওয়ানো, একটি কয়েল লাইন এবং দ্রুত ডাই পরিবর্তন সহ একটি যান্ত্রিক প্রেস অল্প অপারেটরের সাথে খুব উচ্চ আউটপুট তৈরি করতে পারে। একটি হাইড্রোলিক প্রেসের জন্য দীর্ঘ চক্র সময়ের প্রয়োজন হতে পারে, তবে এটি এমন কাজ চালাতে পারে যার জন্য একাধিক যান্ত্রিক প্রেস বা বিশেষ কুশন সিস্টেমের প্রয়োজন হবে। সিদ্ধান্তটি অংশ পরিবার, বার্ষিক আয়তন, পরিবর্তনের ফ্রিকোয়েন্সি এবং রক্ষণাবেক্ষণ দলের দক্ষতার স্তরের উপর ভিত্তি করে হওয়া উচিত।
প্রক্রিয়া দিয়ে শুরু করুন, মেশিন বিভাগ নয়। উপাদান, পুরুত্ব, অংশের আকার, স্ট্রোকের প্রতিটি পর্যায়ে প্রয়োজনীয় বল, স্ট্রোকের দৈর্ঘ্য, প্রতি মিনিটে স্ট্রোক, থাকার সময় এবং ডাই ওয়েট লিখুন। তারপর বল স্ট্রোক মাধ্যমে ধ্রুবক বা নীচের মৃত কেন্দ্রের কাছাকাছি ঘনীভূত হতে হবে কিনা জিজ্ঞাসা করুন। যদি উত্তরটি ধ্রুবক বল হয়, একটি জলবাহী প্রেস সাধারণত প্রাকৃতিক ফিট হয়। যদি উত্তরটি উচ্চ গতির সাথে নীচের দিকে পিক ফোর্স হয়, তবে একটি যান্ত্রিক শক্তি প্রেস সাধারণত ভাল বিনিয়োগ। উত্তর কাজের দ্বারা পরিবর্তিত হলে, একটি সার্ভো প্রেস প্রশস্ত প্রক্রিয়া উইন্ডো অফার করতে পারে।
 BLKP-650 টগল-টাইপ কোল্ড ফোরজিং পাওয়ার প্রেস 6500 kN ক্ষমতা সহ টগল-টাইপ কোল্ড ফোর্জিং প্রেস, ইন্টিগ্রেটেড ইজেক্টর, এবং পুরু-গেজ উপাদানগুলির জন্য উচ্চ-অনড়তা ফ্রেম যা স্থিতিশীল বিকৃতি এবং নিয়ন্ত্রিত গঠনের প্রয়োজন। পণ্য দেখুন →
শক্তি বহন করে এমন কাঠামোও পরীক্ষা করুন। ওপেন-টাইপ প্রেসগুলি বড় বা বিশ্রী অংশগুলির জন্য ভাল অ্যাক্সেস দেয়, যখন বন্ধ-ফ্রেম প্রেসগুলি বিচ্যুতি প্রতিরোধ করে এবং ডাই এরিয়াকে ভারী বোঝার মধ্যে আরও স্থিতিশীল রাখে। কোল্ড ফোর্জিংয়ের জন্য, টগল-টাইপ যান্ত্রিক প্রেসগুলি প্রায়শই নির্বাচন করা হয় কারণ সংযোগটি স্ট্রোকের নীচের দিকে বলকে বহুগুণ করে এবং একটি যান্ত্রিক সুবিধা প্রদান করে যে হাইড্রোলিক সিস্টেমগুলি একই চক্রের হারে মিলতে লড়াই করতে পারে। ফ্রেম শৈলী এবং তাদের উত্পাদন প্রভাব সম্পর্কে একটি বিস্তৃত কাঠামোর জন্য, এটি দেখুন ওপেন-টাইপ বনাম ক্লোজড-টাইপ পাওয়ার প্রেস গাইড .
একটি হাইড্রোলিক প্রেস এবং পাওয়ার প্রেসের মধ্যে মূল পার্থক্যগুলি ফোর্স জেনারেশন, স্ট্রোক কন্ট্রোল, গতি, ওভারলোড আচরণ এবং প্রক্রিয়া ফিট করার জন্য নেমে আসে। একটি পাওয়ার প্রেস সঞ্চিত যান্ত্রিক শক্তি এবং একটি স্থির বা প্রোগ্রামযোগ্য যান্ত্রিক চক্র ব্যবহার করে উচ্চ গতি এবং পুনরাবৃত্তিযোগ্যতা প্রদানের জন্য, নীচের মৃত কেন্দ্রের কাছে সর্বাধিক বল সহ। একটি হাইড্রোলিক প্রেস তরল চাপ ব্যবহার করে স্ট্রোকের মাধ্যমে সামঞ্জস্যযোগ্য, কাছাকাছি-স্থির বল প্রদান করে, আরও নমনীয়তা সহ কিন্তু সাধারণত কম চক্রের হার। কোনটিই সর্বজনীনভাবে ভালো নয়। আপনি আসলে যে অংশগুলি চালান তার বল বক্ররেখা, বাস, ভলিউম এবং টুলিংয়ের প্রয়োজনীয়তার সাথে মেলে সঠিক পছন্দ৷


ধাতু গঠন, শীট মেটাল ফ্যাব্রিকেশন, ব্ল্যাঙ্কিং এবং পাঞ্চিং এর ক্ষেত্রে, প্রেস ...
একটি মাঝারি আকারের মেটাল কম্পোনেন্ট প্ল্যান্টের একজন প্রোডাকশন ম্যানেজার স...
সংক্ষিপ্ত উত্তর: কোন ফ্রেম টাইপ আপনার কাজের জন্য উপযুক্ত আ ...
একটি প্রেস একটি মেশিন বিভাগ নয়. এটি ফ্রেম, ড্রাইভ, র্যাম সংযোগ পয়েন্ট এ...
একটি বন্ধনী লাইনের জন্য 45-টন ওপেন-গ্যাপ প্রেসের তুলনা করা একজন ক্রেতা প্র...
দুটি প্রেস উভয়ই একটি 200-টন নেমপ্লেট বহন করতে পারে এবং এখনও খুব আলাদা অংশ...
আমাদের সাথে যোগাযোগ করুন

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

নং 1 লিনজিয়াং রোড ইস্ট, জিয়ারেন, জিনটিং টাউন, শেংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
প্রস্তুত শুরু করতে?
Get in Touch

এখন!
ঝেজিয়াং বলুন

